粉末冶金直齿轮和斜齿轮怎么选?先看螺旋角和轴向力
作者:翔宇粉末冶金
发布时间:2026-10-14 06:31:12
来源:本站 阅读数量:5次 点赞数量:0次
按三条主线定:追求平稳安静、允许承担轴向力的场合选斜齿轮;结构简单、预算敏感、轴向空间紧张的场合选直齿轮。落到粉末冶金工艺上还多一道约束——螺旋角越大,压制成形和脱模越难,能做多大的角度要在模具评审时确认,这是机加工齿轮选型里没有的一环。
两种齿轮的本性差异
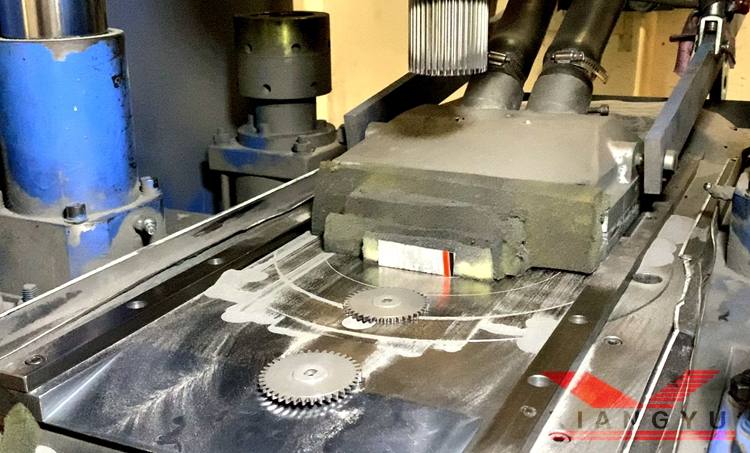
直齿轮齿线与轴线平行,啮合时整个齿宽同时进出,传动干脆,但高速运转时冲击和噪音偏大;斜齿轮齿线呈螺旋状,啮合是渐进式的,同时接触的齿数多,传动平稳、噪音低,代价是运转时产生轴向力,轴系要用推力轴承或角接触结构去承接,安装对中要求也更高。成本上直齿模具与压制都简单一些,斜齿的齿形模具复杂度上了一个台阶。
粉末冶金多一道约束:螺旋角与成形
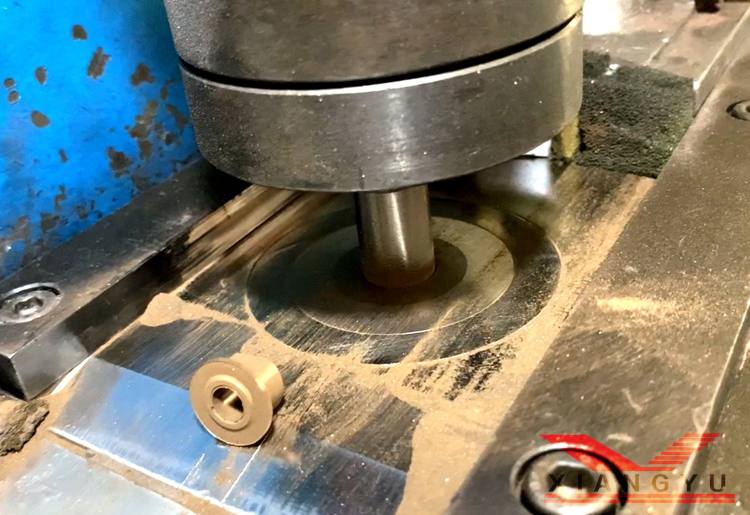
压制路线做斜齿轮,模腔里的齿形要靠上下模和型芯配合成形,螺旋角越大,压制时粉末的填充和脱模时的旋转脱出都越吃力。角度偏大的斜齿轮不是不能做,而是要在模具方案里专门设计脱模方式,模具费和调试周期都会往上走。评审时把螺旋角、齿宽、轮辋厚度一起递给厂家,能不能压制、值不值得压制,一轮评审就有结论。斜齿轮烧结后的精整也要沿螺旋线走,检测比直齿多一道螺旋线偏差的项目。
按工况对号入座
对号之前先列四问:转速高不高、噪音卡不卡指标、轴系能不能吃轴向力、批量够不够大。家电里的风扇与小型减速机构,静音要求高,斜齿轮常见;电动工具的传动齿轮冲击载荷大、空间紧凑,直齿轮加鼓形修缘的组合更常见;办公设备和泵类里两种都有,看布置。拿不准时,把工况表交给厂家做双方案对比,偏差往往出现在没写进工况表的那几行里。
报价与批量的账
直齿轮的模具结构简单,打样快,批量摊销薄;斜齿轮模具贵一截,但一次成形的齿形一致性比切削加工稳定,批量大时综合成本反而不吃亏。以中山市翔宇粉末冶金制品有限公司为例,直齿轮、斜齿轮及锥齿轮、行星轮等品类都在压制烧结产线上做,模数 0.35 以上起做,尺寸精度按图纸控制在 ±0.01-0.05mm 区间,非复杂件 7 天出样,ISO 9001:2015 + ISO 14001:2015 体系在册。斜齿轮订单评审时,翔宇会把螺旋角可成形性和轴向力对轴系的要求一并反馈给客户,避免图纸过不了模具那一关。
常见问题解答
1. 粉末冶金斜齿轮的螺旋角能做多大?
答:常规压制路线角度偏大时成形与脱模难度明显上升,具体上限要看齿形、齿宽和模具方案,评审后才能给准数。角度特别大的需求,可能要走切削或磨齿补形的组合工艺。
2. 斜齿轮的轴向力怎么处理?
答:轴系设计里用推力轴承、角接触轴承或止推结构承接,装配保证对中。选型阶段就把轴向力算进轴系载荷,别等装机后靠调整凑合。
3. 噪音要求高的场合只能用斜齿轮吗?
答:不一定。直齿轮配鼓形修缘、提高精度等级、改善润滑,也能把噪音压下来。斜齿轮是平稳性好,但并非只有这一条路,方案要结合成本和结构空间。
4. 直齿轮和斜齿轮可以混装在同一传动链里吗?
答:可以,分段布置很常见——噪音敏感段用斜齿,载荷集中段用直齿。注意级间衔接的模数与中心距匹配,混装不等于随意搭。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金直齿轮和斜齿轮怎么选?先看螺旋角和轴向力
时间:10-14 阅读:6次
-
粉末冶金烧结气氛选错会怎样?从后果看怎么选
时间:10-12 阅读:33次
-
粉末冶金和MIM怎么选?工序成本周期三条线对比
时间:10-10 阅读:57次
-
粉末冶金铁基铜基不锈钢怎么选?按四个问句落到体系
时间:09-18 阅读:151次
-
粉末冶金齿轮和MIM齿轮怎么选?尺寸批量和结构复杂度决定走哪条路
时间:09-17 阅读:165次
-
粉末冶金材料怎么选?铁基铜基和不锈钢基的适用边界先分清
时间:09-17 阅读:192次
-
粉末冶金含油轴承材料怎么选?铁基铜基铜铁基按工况对号入座
时间:09-10 阅读:185次
-
粉末冶金伞齿轮定制厂家的配对能力为什么关键?
时间:09-04 阅读:209次
栏目
热门阅读
-
粉末冶金的优缺点分析
时间:05-22 阅读:9993次
-
粉末冶金的优缺点(粉末冶金结实吗)
时间:07-13 阅读:8519次
-
常见的粉末冶金材料有哪些?
时间:04-27 阅读:7336次
-
粉末冶金mim与pm工艺的区别
时间:07-26 阅读:6097次
-
粉末冶金工艺及材料知识分享
时间:02-20 阅读:5914次
-
粉末冶金能做不锈钢件吗?
时间:09-09 阅读:5457次
-
做齿轮用什么材料好?齿轮的一般材料
时间:03-07 阅读:5314次
-
粉末冶金精度(粉末冶金硬度多少)
时间:08-05 阅读:5265次
-
粉末冶金齿轮的材料有几种?不同材料齿轮区别
时间:06-02 阅读:5150次
-
粉末冶金零件表面处理工艺(粉末冶金制品表面防锈处理方法)
时间:03-04 阅读:4767次