粉末冶金和机加工如何选?分三个订单阶段看
作者:翔宇粉末冶金
发布时间:2026-10-17 06:31:51
来源:本站 阅读数量:7次 点赞数量:0次
选型不是拿一张固定答案表对着勾,而是跟着订单阶段走:打样验证期用机加工,批量放量后切到粉末冶金,个别关键尺寸再留一道精加工收尾。三个阶段各自的目标不同,工艺选择自然也不同。
打样阶段:机加工的舞台
样品还没定稿时,图纸大概率还要反复改。这个阶段的核心诉求是快和灵活,不是单件成本。
机加工不需要开模具,改一个尺寸只需要改一段程序,当天改图当天就能出新样。粉末冶金则要先做模具,打样期就开模,一旦结构调整,模具跟着报废,这笔投入等于白白沉掉。
所以图纸上的结构、材料、配合公差都还没有锁定的零件,先走机加工把设计验证做完,是更稳妥的路径。等图纸冻结、确认要批量投产了,再回来评估粉末冶金方案也不迟。
放量阶段:粉末冶金的批量账
图纸定稿、订单进入万件级之后,比较的口径就要换了。粉末冶金是近净成形工艺,材料利用率可以做到 95%+,压出来的生坯形状与成品几乎一致,烧结后直接可用;机加工是减材工艺,把实心坯料一层层削掉,切屑越多浪费越多,单件工时也降不下来。
几个判断点可以依次过一遍:
1. 批量:单规格用量到几千件以上,模具费摊到每件上已经很薄,粉末冶金的单件优势开始显现。
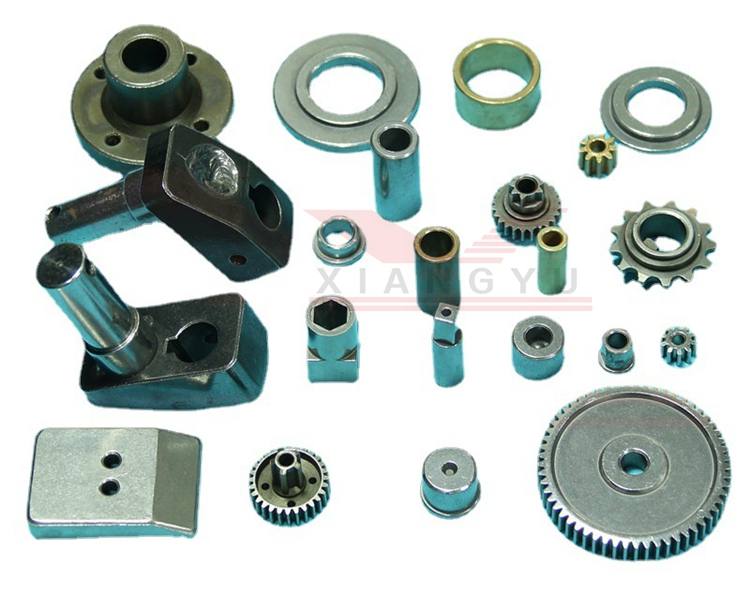
2. 形状:齿轮、轴套、凸轮、链轮这类回转体与异形结构件,压制成形的效率远高于逐件切削。
3. 精度:批量精度通常对应 IT7-IT9 等级,结构件尺寸精度可达 ±0.01-0.05mm,同批偏差能控制在 ≤±0.02mm 以内;多数配合场景这个水平已经够用。
4. 材料:铁基、铜基、不锈钢基以及铁镍等合金体系都有成熟的粉末路线,选材前先确认体系能不能稳定烧结。
这一阶段排产节奏也要算进去。以中山市翔宇粉末冶金制品有限公司的产能为例,连续式烧结炉 4 台,非复杂件 7 天可以出样,10 万件订单 7 天可出货,模具一次调试完成后的连续生产,一致性不依赖操作者手感,这一点是逐件切削难以企及的。
收尾阶段:关键尺寸留给精加工
粉末冶金不是要把机加工彻底请出车间,两者更常见的关系是接力。烧结件上个别超出现场工艺能力的尺寸——比如某个配合孔的公差带特别窄——可以只对这一两处安排整形或者精车,其余部位维持烧结态出厂。
这种混合路线兼顾两头:材料利用率和批量效率保住了,局部的高精度要求也守住了。判断要不要留这道工序,看图纸评审时有没有尺寸落在压制与烧结的波动边界之外,有就预留加工余量,没有就不必多花这道钱。
换个阶段看,结论也会变
同一个零件在不同阶段可能给出相反的选型结论:几百件的试制单走机加工更划算,同样的零件放到十万件的量产单上,粉末冶金的综合成本大概率更低。选型时先问清楚自己处在哪个阶段,再谈工艺优劣,顺序不要颠倒。
常见问题解答
1. 打样阶段直接开粉末冶金模具行不行?
答:不建议。图纸还在调整时开模,每次结构变动都意味着模具返工或报废,试制成本会失控。等图纸冻结后再开模,这笔投入才有确定性的回报。
2. 从机加工切换到粉末冶金,图纸要改吗?
答:通常要做工艺适配评审。原先为切削方便设计的退刀槽、让刀位在压制方向上可能无法脱模,需要调整结构或改为组合成型;直接拿来用的图纸不一定能照搬。
3. 小批量找粉末冶金做会不会更贵?
答:单规格几百件的量,模具费摊到单件后很可能反超机加工。模具费回本需要足够的批量支撑,量不够时维持机加工更经济。
4. 两种工艺的交期差距大吗?
答:打样阶段机加工通常更快,不用等模具;批量阶段粉末冶金的连续生产效率更高,模具完成后大批量订单的出货节奏反而占优,两端各有一个主导区间。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金和机加工如何选?分三个订单阶段看
时间:10-17 阅读:8次
-
轴套定制生产厂家哪家好?拿三项硬指标去卡
时间:10-16 阅读:23次
-
粉末冶金直齿轮和斜齿轮怎么选?先看螺旋角和轴向力
时间:10-14 阅读:35次
-
粉末冶金烧结气氛选错会怎样?从后果看怎么选
时间:10-12 阅读:59次
-
粉末冶金和MIM怎么选?工序成本周期三条线对比
时间:10-10 阅读:76次
-
粉末冶金铁基铜基不锈钢怎么选?按四个问句落到体系
时间:09-18 阅读:166次
-
粉末冶金齿轮和MIM齿轮怎么选?尺寸批量和结构复杂度决定走哪条路
时间:09-17 阅读:177次
-
粉末冶金材料怎么选?铁基铜基和不锈钢基的适用边界先分清
时间:09-17 阅读:214次
栏目
热门阅读
-
粉末冶金的优缺点分析
时间:05-22 阅读:10001次
-
粉末冶金的优缺点(粉末冶金结实吗)
时间:07-13 阅读:8526次
-
常见的粉末冶金材料有哪些?
时间:04-27 阅读:7343次
-
粉末冶金mim与pm工艺的区别
时间:07-26 阅读:6112次
-
粉末冶金工艺及材料知识分享
时间:02-20 阅读:5926次
-
粉末冶金能做不锈钢件吗?
时间:09-09 阅读:5465次
-
做齿轮用什么材料好?齿轮的一般材料
时间:03-07 阅读:5324次
-
粉末冶金精度(粉末冶金硬度多少)
时间:08-05 阅读:5274次
-
粉末冶金齿轮的材料有几种?不同材料齿轮区别
时间:06-02 阅读:5157次
-
粉末冶金零件表面处理工艺(粉末冶金制品表面防锈处理方法)
时间:03-04 阅读:4776次