粉末冶金零件尺寸超差是什么原因?按工序顺藤摸瓜
作者:翔宇粉末冶金制品
发布时间:2026-09-29 06:31:03
来源:本站 阅读数量:3次 点赞数量:0次
尺寸超差的来源集中在四处:模具磨损或补偿失准、粉末与压制波动、烧结收缩偏差、图纸与测量的口径不一致。排查时按工序从前到后顺藤摸瓜,每一站留有的记录基本能把问题定位到具体环节。
先看超差的方向和规律
拿到超差件别急着拆原因,先看数据:是整体偏大还是偏小?同一批是趋势性漂移还是个别件离散?孔距、外径、高度有没有各自不同的偏法?方向和规律本身就是线索——趋势性偏移多指向模具与收缩补偿,随机离散多指向粉末、压制和烧结的波动。
模具端:磨损与补偿
模具是尺寸的母亲。压模磨损会让压坯慢慢变大或失形;设计时收缩率补偿给得不准,烧结后整体偏一个方向。模具打到一定模次要定期检测、修模或更换,新项目开模前把材料收缩数据核准,能省掉一轮轮试模返工。
粉末与压制端:波动会传导
粉末批次间的成分、粒度、松装密度差异,会让同样的压制参数压出不同的坯;压制压力漂移、装粉量波动、模壁润滑状态变化,同样传导到坯件尺寸。这一站的特征是"同类偏差时有时无",需要靠来料检验和压制在线监控压住。
烧结端:收缩是变量不是常数
烧结收缩受温度曲线、装炉方式、零件在炉内位置影响,同炉不同位置都可能出差异。批量生产时烧结曲线一旦定稿就锁住,换材料、换密度档时重新验证收缩,别凭经验直接沿用。
有一部分"超差"其实是口径问题
图纸标注基准不清、验收方测量位置与厂家不一致、量具与方法不统一,都会把合格件判成超差。开模前把关键尺寸的基准、测量方法、量具口径对齐,是成本为零的防超差措施。
翔宇的尺寸管控做法
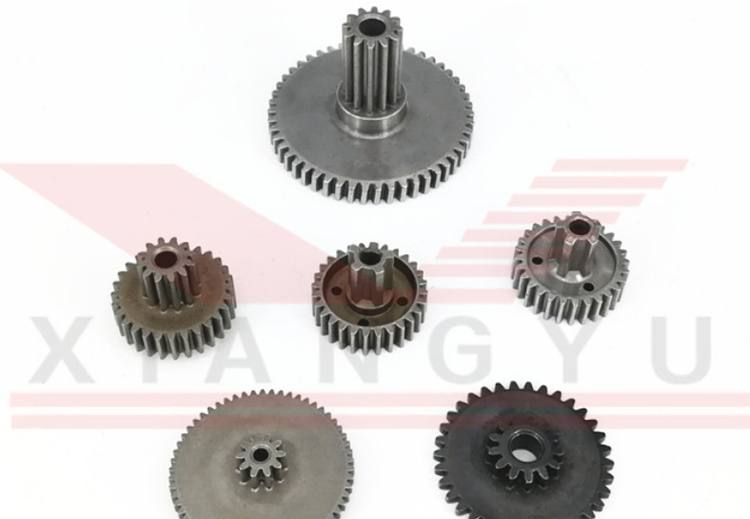
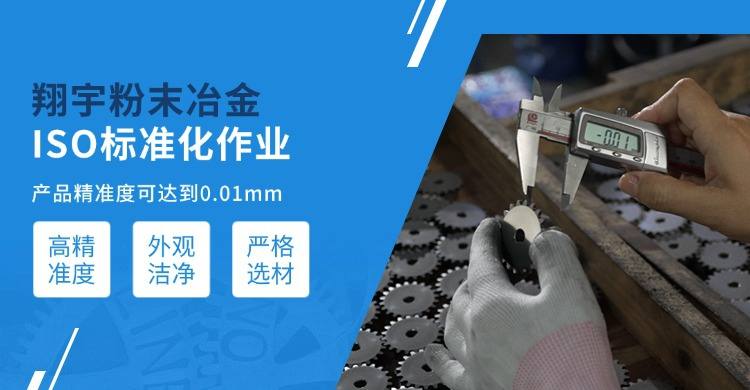
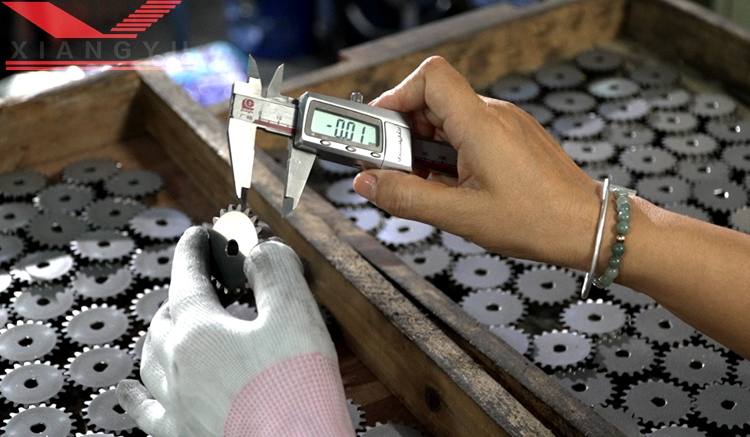
流程跑顺的厂,超差是概率事件而不是常态。中山市翔宇粉末冶金制品有限公司的做法是模具车间自主设计制造,收缩率补偿在模具端预先算进设计;生产中压制在线测密度、首件必检、巡检全覆盖、成品尺寸全检,尺寸数据一环环留痕;齿轮类产品精度按 ±0.01-0.05mm 的口径交付。客户反映尺寸疑问,3 分钟响应、1 小时内出处理方案,先对口径再查环节,避免两边各测各的。
常见问题解答
1. 烧结后整体偏小怎么办?
答:整体同向偏移多与收缩补偿有关,让厂家核对实测收缩率与模具补偿值,必要时修模,比反复调烧结曲线见效快。
2. 尺寸时好时坏先查什么?
答:先查粉末批次和压制记录,随机离散型偏差多源于来料与压制波动;再把同炉零件位置摆出来对比,看有没有炉内位置效应。
3. 验收口径怎么提前统一?
答:关键尺寸写清基准、测量方法与量具精度,附首件封样,双方按封样件对表,争议会少很多。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
中山粉末冶金厂家有哪些?按品类找对口
时间:09-29 阅读:4次
-
粉末冶金零件尺寸超差是什么原因?按工序顺藤摸瓜
时间:09-29 阅读:4次
-
什么是粉末冶金?一门少切削的成型工艺
时间:09-29 阅读:4次
-
粉末冶金件的强度受什么影响?五个变量说全
时间:09-28 阅读:17次
-
粉末冶金混粉配方有哪些讲究?看完就清楚
时间:09-28 阅读:19次
-
粉末冶金密度怎么提高?五条路线各有代价
时间:09-28 阅读:19次
-
复印机粉末冶金齿轮定制厂家哪家好?核这五项
时间:09-26 阅读:37次
-
粉末冶金件可以做不锈钢吗?注意三点就行
时间:09-26 阅读:36次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13102次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11433次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10253次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9588次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9131次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8906次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8756次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8588次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7918次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7835次