粉末冶金渗碳是怎么回事?把原理讲明白
作者:翔宇粉末冶金制品
发布时间:2026-09-30 06:31:57
来源:本站 阅读数量:2次 点赞数量:0次
渗碳是让碳原子渗入零件表面、再经淬火把表层做硬的热处理手段,目的是做出"外硬内韧"的组合性能:表面耐磨抗咬合,心部保持韧性扛冲击。齿轮、凸轮、轴套这类既耐磨又怕脆断的零件,渗碳是常用后处理。
渗碳解决什么矛盾
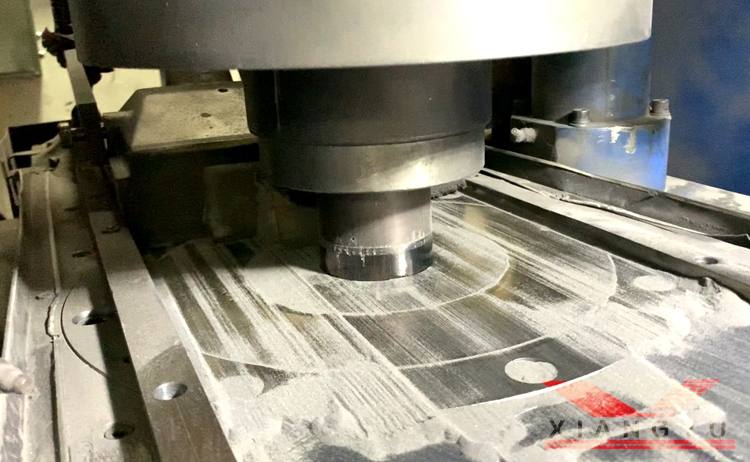
零件表面要硬才能耐磨,心部要韧才能扛冲击——单一材料很难两头兼顾。渗碳的做法是让低碳的零件表层在高温渗碳气氛中吸碳,碳浓度由表及里递减,随后淬火,高碳层淬硬成马氏体,低碳心部仍是韧性组织。硬壳软芯,两头的性能各归各位。
粉末冶金件渗碳的特殊之处
1. 孔隙会"吸碳":烧结件的连通孔隙让碳原子从多个方向渗入,渗层不再只走表面,深度和均匀性都与致密件不同。
2. 密度决定渗层行为:密度高的部位渗得浅而可控,密度低的部位碳渗得深,同一只零件不同部位可能渗层差异明显,工艺上要按密度档位调整碳势与时间。
3. 尺寸变化要预判:渗碳淬火伴随组织转变,零件会有微量胀缩,轴孔类尺寸变化敏感的部位要提前预留余量或在精整环节补偿。
4. 碳控制要更精细:渗碳气氛的碳势、温度曲线对粉末冶金件的影响被孔隙放大,需要按材料牌号单独验证。
渗碳后的验收看什么
三个指标:表面硬度、有效硬化层深度、心部硬度。表面硬度看耐磨上限,渗层深度决定抗疲劳磨损能力,心部硬度对应抗冲击能力。图纸验收时三项都要写明测法与位置,只写一个"表面硬度合格"容易在交货时扯皮。以轴套类产品的常规档位做参考,淬火后硬度可到 HRC25-45,渗碳或高频处理后再往上走一档。
翔宇的渗碳处理条件
渗碳效果依赖热处理过程的稳定。中山市翔宇粉末冶金制品有限公司的热处理工序含淬火、渗碳、碳氮共渗、高频淬火,全部在自产后处理链内完成,渗碳参数与密度档位配套验证,避免外协厂不了解烧结件特性导致的渗层失控;渗碳后的磨削、精整也能在同一厂内衔接。齿轮、凸轮等需要表面强化的零件来图来样均可评估,厂区位于广东省中山市东凤镇同安大道东28-1。
常见问题解答
1. 渗碳淬火会影响内孔尺寸吗?
答:会有微量变化。组织转变带来的胀缩对孔径敏感,关键内孔可以在渗碳前留补偿余量,或安排渗碳后精整、磨削校正。
2. 所有粉末冶金零件都适合渗碳吗?
答:不是。低密度件碳渗入过深反而发脆,孔隙敞开的零件也不宜渗碳,是否适合要结合密度档位与孔隙状态评估。
3. 渗层越深越耐磨吗?
答:渗层过深会牺牲心部韧性并增加成本,深度按接触应力与疲劳要求定,够用且留余量即可,不是越深越好。
4. 渗碳和碳氮共渗怎么选?
答:碳氮共渗温度更低、变形小、周期短,适合薄层硬化;要求更厚渗层的重载件偏渗碳,按受力与变形容忍度选。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金渗碳是怎么回事?把原理讲明白
时间:09-30 阅读:3次
-
粉末冶金开模贵不贵?看批量才说得清
时间:09-30 阅读:4次
-
咖啡机粉末冶金研磨器定制厂家怎么配合?
时间:09-30 阅读:4次
-
中山粉末冶金厂家有哪些?按品类找对口
时间:09-29 阅读:26次
-
粉末冶金零件尺寸超差是什么原因?按工序顺藤摸瓜
时间:09-29 阅读:28次
-
什么是粉末冶金?一门少切削的成型工艺
时间:09-29 阅读:26次
-
粉末冶金件的强度受什么影响?五个变量说全
时间:09-28 阅读:27次
-
粉末冶金混粉配方有哪些讲究?看完就清楚
时间:09-28 阅读:33次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13106次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11437次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10258次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9594次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9135次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8909次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8762次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8591次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7922次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7838次