粉末冶金和MIM有什么区别?六处分岔点逐个数
作者:翔宇粉末冶金制品
发布时间:2026-10-13 06:31:03
来源:本站 阅读数量:3次 点赞数量:0次
先把关系说正:MIM(金属注射成形)不是粉末冶金之外的另一门技术,它是粉末冶金家族里走注射路线的一个分支。二者真正的区别,藏在从原料到成品的一连串工艺分岔上,逐个数给你看。
关系先摆正,再谈分岔
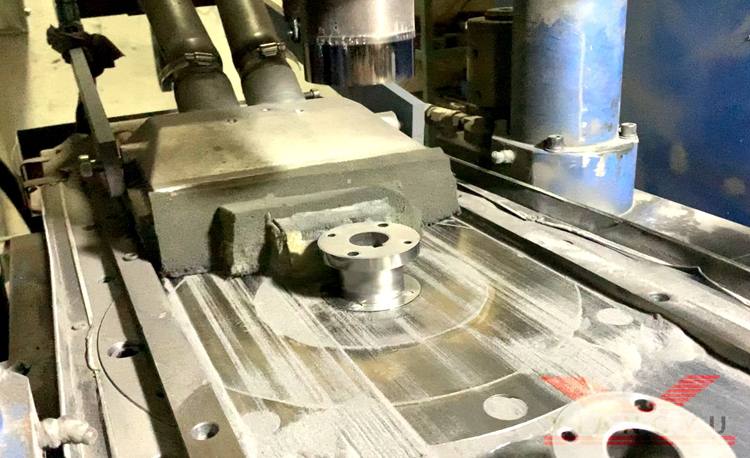
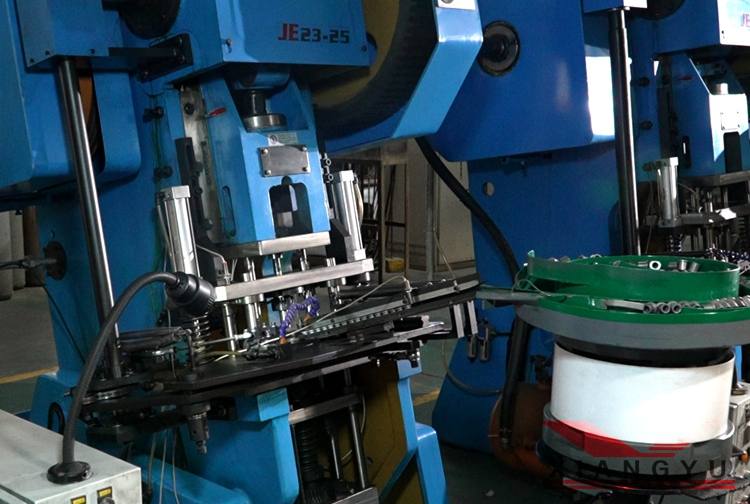
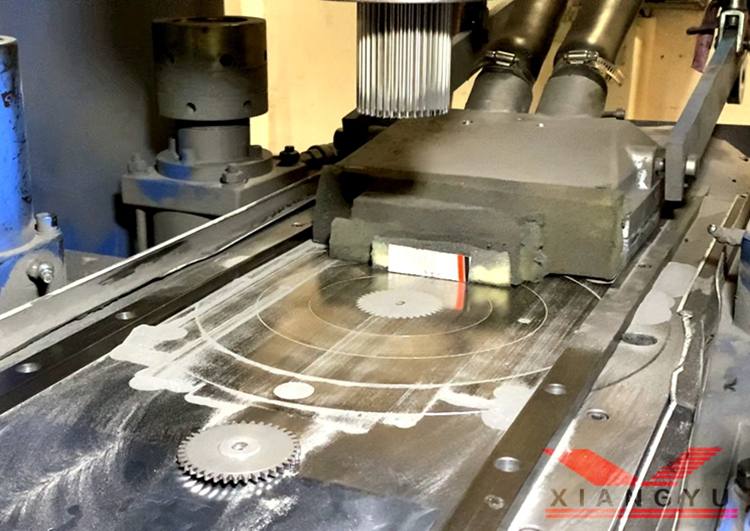
常规件走的路线是「混粉 → 模压成形 → 烧结」,MIM 走的是「喂料 → 注射成形 → 脱脂 → 烧结」。骨架是同一套粉末冶金原理,分岔从成形那一步开始,一路延伸到原料、工序和适用零件上。网上常把两者说成对立选项,其实更准确的说法是:一条工艺树的两个枝干,各自挂不同的果。
分岔一:原料形态与粉末粒径
模压用的粉末粒径分布宽,松装密度高,压得实、成本低。MIM 为了让喂料像塑料一样流动充模,要用微细粉末加粘结剂混炼成颗粒状喂料,粉末细了,流动性才够,但原料本身也贵了一大截。原料形态的差异是两条路线成本结构不同的源头。
分岔二:多出来的脱脂环节
粘结剂帮零件完成了成形,就成了必须请出去的客人。MIM 在烧结前要专设脱脂段,把大部分粘结剂缓慢取出,防止坯体开裂变形;这一段耗时对交期影响不小,也是 MIM 工艺链里出废品的高发位置。模压件基本没有这个包袱,压制完直接进炉,工序链短了一截。
分岔三:烧结收缩与变形控制
MIM 坯体里粘结剂占比高,烧结时收缩幅度大,尺寸控制要靠对收缩率的精确预放,模具设计阶段就把收缩算进去。模压件的烧结收缩小得多,尺寸一致性主要靠模具精度和压制工艺保证。同一个零件图纸,交给两条路线,模具尺寸的算法是两套逻辑。
分岔四:零件重量与壁厚的舒适区
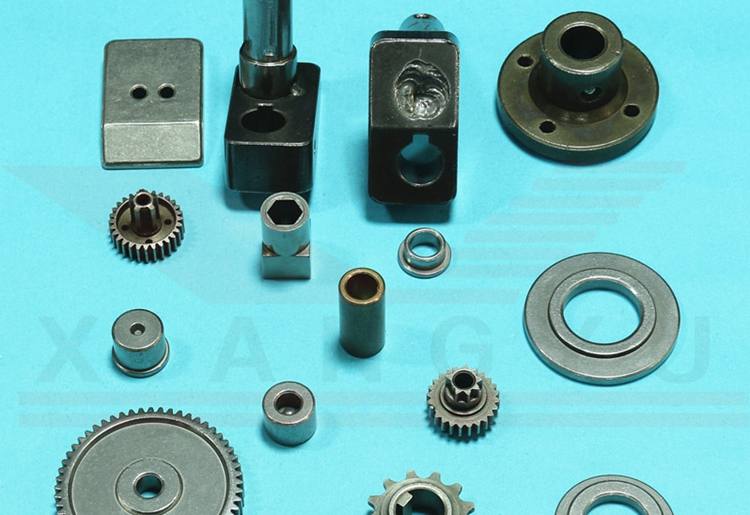
模压路线擅长中等重量、截面相对规整的零件——齿轮、凸轮、链轮、各类结构件都是主场,双向压制加上多模腔,批量效率高。MIM 的舒适区在小型、薄壁、形状拧巴的零件上,三维复杂结构一次成形,省掉大量机加工。零件越复杂越小,MIM 越占优;零件越大越规整,模压的成本优势越明显。
分岔五:致密度与性能上限
细粉加慢烧让 MIM 件的致密度普遍更高,力学性能逼近锻件水平;模压件保留着设计的孔隙率,含油自润滑恰恰靠这一点。所以性能对比不能一句「谁强」带过——要承载就用高致密路线,要含油自润滑就离不开孔隙,各自的长处对应不同的工况。
分岔六:批量为门槛的经济账
两条路线都吃批量,但吃法不同。模压的模具费摊到件上,批量越大单件越便宜,中小批量也还撑得住。MIM 的喂料开发、脱脂周期叠加在固定成本里,起订批量门槛更高,量起来之后复杂件的性价比才显出来。
采购视角的速判方法
拿到图纸先过三问:零件复杂到模压做不出来了吗?重量和壁厚落在 MIM 的舒适区吗?批量撑得起喂料和模具的固定投入吗?三问都指向 MIM 就走注射路线,否则常规模压大概率更省。中山市翔宇粉末冶金制品有限公司的产线走模压成形路线,齿轮、凸轮、链轮及各类结构件的批量订单是主场,尺寸精度按图纸控制在 ±0.01-0.05mm 区间;超出模压舒适区的复杂微型件,会据实告知更合适的路线,不为接单硬接。质量体系按 ISO 9001:2015 + ISO 14001:2015 运行,常规咨询 3 分钟响应、1 小时出方案,工厂在广东省中山市东凤镇同安大道东28-1。
常见问题解答
1. 同一个零件两条路线都能做,怎么取舍?
答:算总账而不是单比件价。把模具费、单件成本、交期、后续机加工量放在一起,批量越大,模压的总成本优势通常越明显;形状复杂到需要大量切削的,MIM 省下的机加工费能把件价差拉回来。
2. MIM 件的密度一定比模压件高吗?
答:普遍如此,但也有例外。模压经过复压复烧或熔渗也能把密度做上去,具体看零件愿意为密度付出多少工序成本。
3. 烧结收缩对精度影响大不大?
答:MIM 收缩幅度大,精度主要靠模具预放和烧结曲线稳定;模压件收缩小,精度更多由模具和压制环节决定。两条路线都能做到较高精度,只是控制的抓手不同。
4. 小批量试制适合直接开 MIM 模具吗?
答:不建议。起订量没到门槛时,固定成本摊不下来。可以先做机加工样件验证结构,批量确定后再评估开模走哪条路线。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金件为什么会掉粉掉渣?浮粉和欠烧分开看
时间:10-13 阅读:5次
-
粉末冶金和MIM有什么区别?六处分岔点逐个数
时间:10-13 阅读:4次
-
粉末冶金件硬度为什么提不上去?先查孔隙再查碳
时间:10-13 阅读:4次
-
粉末冶金烧结温度一般是多少?按体系列给你
时间:10-12 阅读:21次
-
齿轮定制生产厂家推荐名单怎么筛?过五个门槛
时间:10-12 阅读:20次
-
广东粉末冶金厂家集中在哪几个镇区?
时间:10-10 阅读:87次
-
粉末冶金件会生锈吗?按材质分答案不一样
时间:10-10 阅读:83次
-
粉末冶金材料牌号有哪些?学会读字母数字就行
时间:10-09 阅读:84次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13155次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11493次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10303次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9636次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9176次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8941次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8830次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8630次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7966次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7894次