粉末冶金件为什么会掉粉掉渣?浮粉和欠烧分开看
作者:翔宇粉末冶金制品
发布时间:2026-10-13 06:31:08
来源:本站 阅读数量:4次 点赞数量:0次
要分两种情况看:擦一下就掉、量少的浮粉多数是清理不净的残留,属于可接受的小问题;用手指一抠就成片剥落、掉下颗粒碎渣的,说明烧结结合强度出了毛病,是不合格品。判断之前先把这两种现象分开,再谈原因和处置。
浮粉从哪来:残留不等于材质差
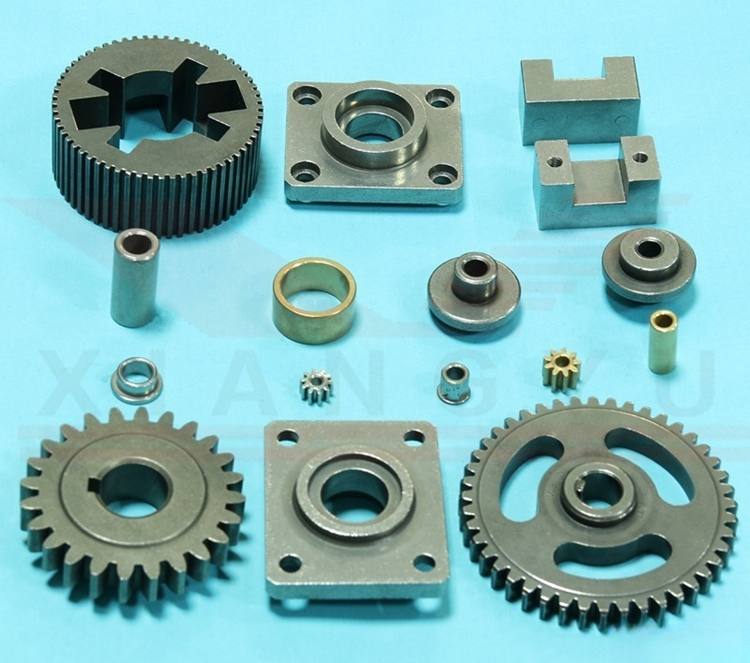
粉末冶金件表面有孔隙,机加工、喷砂或滚磨之后,碎屑会嵌进表层孔隙里,运输途中受震动又掉出来,摸一手灰。这类浮粉有几个特征:量少、擦净后不再持续掉、零件表面本身完整、尺寸与性能没有异常。用压缩空气吹净或超声波清洗一轮就能解决,后续装配前清理孔内残屑也是同样的道理。
真掉渣的病根一:欠烧
烧结温度不够或保温不足,粉末颗粒之间只形成机械咬合,没有长成真正的冶金结合。这种件的表层强度天然薄弱,轻蹭就掉粉,边缘一磕就崩渣,断口对着光看能看到原始颗粒的轮廓。欠烧件往往尺寸是合格的,所以单量尺寸发现不了,要靠强度抽检或金相才能拦住。
病根二:密度不足与局部疏松
压制压力偏低、粉末流动性差或装粉不均,会让零件出现整体或局部疏松。疏松区孔隙连通,边缘强度低,使用中率先掉渣。局部疏松还有个隐蔽版本:零件外形看着完整,薄壁和尖角处密度却塌下去,装机运转一段时间后从这些位置开始掉渣。判断手段还是称重算密度加金相对照,数据说话。
病根三:使用工况超出了零件的设计边界
有些掉渣不是制造问题,是选型问题。烧结件的设计承载有区间,装配时敲击过猛、压装过盈量超了、工作载荷长期超设计值,边缘崩缺和表层剥落都会出现。遇到这类反馈,先核对装配工艺和实际工况,再看零件本身,别急着把责任全推给制造端。
到手怎么验:两个小动作
白纸上一划:划痕里只有细粉、纸面不破,多为浮粉,清洗即可;划出颗粒和白点、手感发涩,警惕欠烧或疏松。指甲或塑料棒沿边缘轻刮:边缘完整是正常状态,一刮就掉渣的批次整批判退。这两个动作不替代正式检验,但能在收货现场快速筛掉明显的问题批。
出货端怎么把这类问题挡在厂内
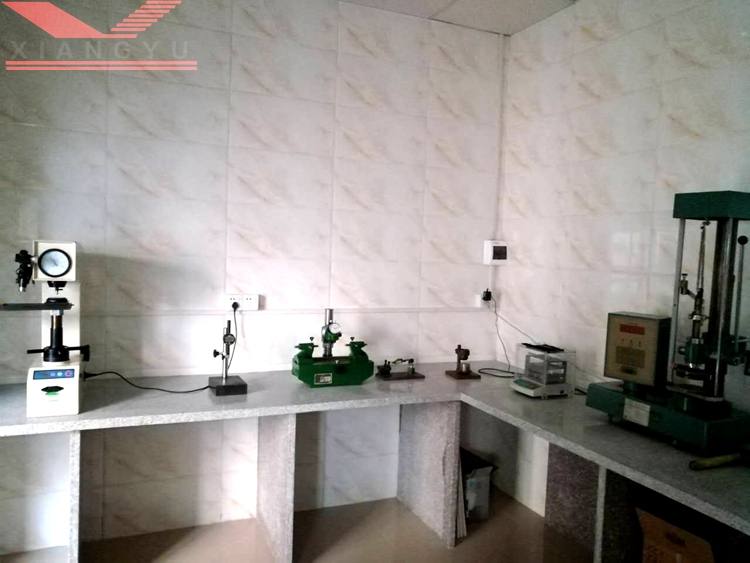
源头控制比事后挑选有效。中山市翔宇粉末冶金制品有限公司把烧结温度全程记录进批次档案,压制环节在线测密度,首件必检加末件复核,成品按尺寸全检,含油与强度类指标按批抽验——欠烧和疏松在这一层就该现形,而不是等到客户端掉渣。按 ISO 9001:2015 + ISO 14001:2015 运行的质量体系里,批次数据随货可查,出了争议能对回具体炉次。工厂位于广东省中山市东凤镇同安大道东28-1,定制件先出样确认再排量产,避免大批量阶段才暴露结合强度问题。
常见问题解答
1. 含油轴承摸起来有粉末感,是掉粉吗?
答:多半不是。含油件表面孔隙里存着油,油膜混上微量残留会有滑腻的粉感,擦净后表面光滑完整就没事。持续掉粉则要按欠烧或疏松的方向查。
2. 机加工后的件掉渣,先查制造还是先查加工?
答:先查加工参数。进给量过大、刀具磨钝、余量分配不当都会造成边缘崩缺,和烧结质量无关。烧结态与加工态各留几件对比,责任一下就分清了。
3. 掉粉的件能通过清洗返工吗?
答:浮粉可以,吹净或超声清洗后复检尺寸与外观即可出货。真掉渣属于结合强度缺陷,清洗救不回来,返工只能回炉补烧或报废,成本上往往报废更划算。
4. 批量验收时怎么把掉渣风险写进协议?
答:约定三项就够:密度下限与称重核算方法、强度或硬度的抽检项目与频次、边缘无崩缺的外观判定标准。标准落在数据上,供需双方验收口径才一致。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金件为什么会掉粉掉渣?浮粉和欠烧分开看
时间:10-13 阅读:5次
-
粉末冶金和MIM有什么区别?六处分岔点逐个数
时间:10-13 阅读:3次
-
粉末冶金件硬度为什么提不上去?先查孔隙再查碳
时间:10-13 阅读:4次
-
粉末冶金烧结温度一般是多少?按体系列给你
时间:10-12 阅读:21次
-
齿轮定制生产厂家推荐名单怎么筛?过五个门槛
时间:10-12 阅读:20次
-
广东粉末冶金厂家集中在哪几个镇区?
时间:10-10 阅读:87次
-
粉末冶金件会生锈吗?按材质分答案不一样
时间:10-10 阅读:83次
-
粉末冶金材料牌号有哪些?学会读字母数字就行
时间:10-09 阅读:84次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13155次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11493次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10303次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9636次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9176次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8941次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8830次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8630次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7966次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7894次