粉末冶金和金属注射成型怎么分?按零件特征对号
作者:翔宇粉末冶金制品
发布时间:2026-10-15 06:31:21
来源:本站 阅读数量:3次 点赞数量:0次
一句话讲清两者的关系:金属注射成型(MIM)是粉末冶金工艺家族里的一员,走注射成形这条路线。与其纠结两个名字谁大谁小,不如把手里的图纸摊开,按零件特征一项项对号——特征比名词更会说话,图纸适合走哪条路线,几项对下来就有答案。
指向注射成型的几类特征
薄壁与异型结构
零件上带异型孔、内凹槽、曲面过渡、壁厚又薄的,模压的脱模方向受限,注射成形的三维充模能力恰好吃这一套。手机卡托、表壳、小型工具头部零件是典型代表,一次成形省掉大量切削。
小件与轻量化
单件重量轻、尺寸小、形状拧巴的零件,注射路线的单件效率优势明显;重量越大,喂料成本和烧结收缩控制越吃亏,路线分界也随之变化。判断时把重量、壁厚、孔位一起看,孤立看某一个维度容易误判。
留给常规压制的几类特征
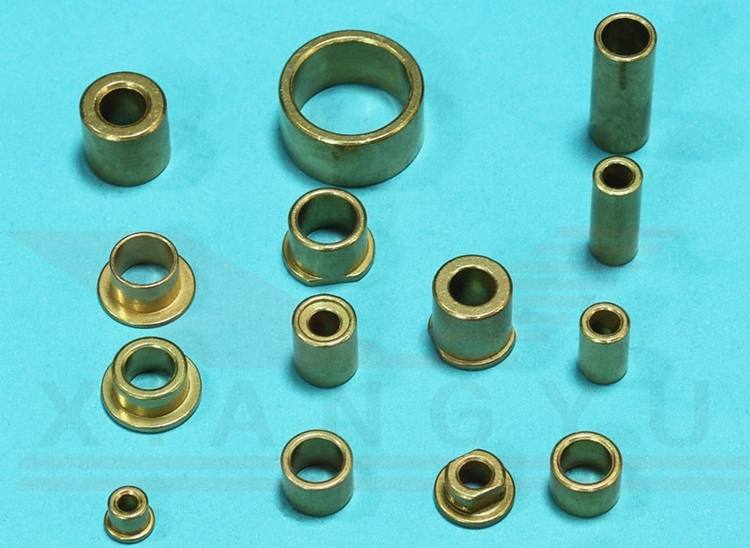
回转体结构、截面规整、重量中等偏上的零件——齿轮、凸轮、链轮、含油轴承、各类衬套结构件——模压路线的效率和成本都更漂亮。需要含油自润滑的零件更是非压制路线不可,连通孔隙是功能的一部分,注射成形的致密取向反而帮不上忙。批量数字也是权重项:压制模具的摊销门槛更友好,中小批量也能起步;注射路线的喂料与脱脂投入,要靠批量把单件成本压下来。
拿图纸走一遍评审清单
评审按四问走:结构上有没有模压做不出的特征?重量和壁厚落在哪条路线的舒适区?批量撑不撑得起固定投入?性能要求里有没有含油、致密度这类方向性指标?四问的答案倾向一致,路线就定了;答案打架时,把冲突项拎出来单独算账。中山市翔宇粉末冶金制品有限公司走压制烧结路线,齿轮、凸轮、链轮、含油轴承及各类结构件的批量订单是其主场,模数 0.35 以上起做,精度 ±0.01-0.05mm;遇到结构超出压制舒适区的图纸,会按上面这套清单据实反馈,该走注射路线的建议直说,不为接单硬做。ISO 9001:2015 + ISO 14001:2015 双体系运行,来图评估 1 小时内出方案。
常见问题解答
1. 两个名词到底是什么关系?
答:粉末冶金是大类,涵盖压制、注射成形等多种成形方式;金属注射成型是其中以喂料注射为特征的一条分支。供应商说自己是粉末冶金厂,不必然代表能做 MIM,反之亦然,下单前按品类确认。
2. 同一个零件两条路线都报了价,信哪个?
答:先比交付总成本而不是单件价。把模具费、喂料或粉料成本、后续机加工、良率损失合在一起算,再看交期和批量匹配度,报价背后哪家工艺理解更深,谈判时聊两句就能分辨。
3. 零件特征介于两条路线之间怎么办?
答:常见做法是双方案评审——压制方案加少量机加工,对照注射方案的一体成形,各算一版成本和周期。小批量先走机加工或压制方案验证结构,量上去了再切换。
4. 从设计端能提前为某条路线做优化吗?
答:能,而且越早越省。倾向压制路线就把拔模和脱模方向定好、壁厚做匀;倾向注射路线则可以大胆用异型结构,但要在图纸上给收缩变形留出修正量。定稿前让工艺方参与评审,返工概率小很多。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金和金属注射成型怎么分?按零件特征对号
时间:10-15 阅读:4次
-
粉末冶金低合金钢强度怎么样?看合金元素和密度
时间:10-15 阅读:4次
-
粉末冶金烧结温度定多大?由什么说了算
时间:10-15 阅读:3次
-
含油轴承生产定制厂家怎么挑?盯住含油率口径
时间:10-14 阅读:21次
-
中山周边粉末冶金加工厂哪家好?按供货半径挑
时间:10-14 阅读:24次
-
粉末冶金件为什么会掉粉掉渣?浮粉和欠烧分开看
时间:10-13 阅读:30次
-
粉末冶金和MIM有什么区别?六处分岔点逐个数
时间:10-13 阅读:34次
-
粉末冶金件硬度为什么提不上去?先查孔隙再查碳
时间:10-13 阅读:32次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13161次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11502次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10307次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9642次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9184次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8948次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8845次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8636次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7970次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7907次