粉末冶金零件掉边掉角是什么原因?从压制查到包装
作者:翔宇粉末冶金制品
发布时间:2026-10-16 06:31:03
来源:本站 阅读数量:5次 点赞数量:0次
多数掉边掉角是一个力学问题:零件边缘的密度和结合强度低于中部,碰上应力集中就崩。具体来源横跨五段——粉末成形性、压制与模具、图纸结构、后加工、流转包装,逐段排查比整批报废划算得多。
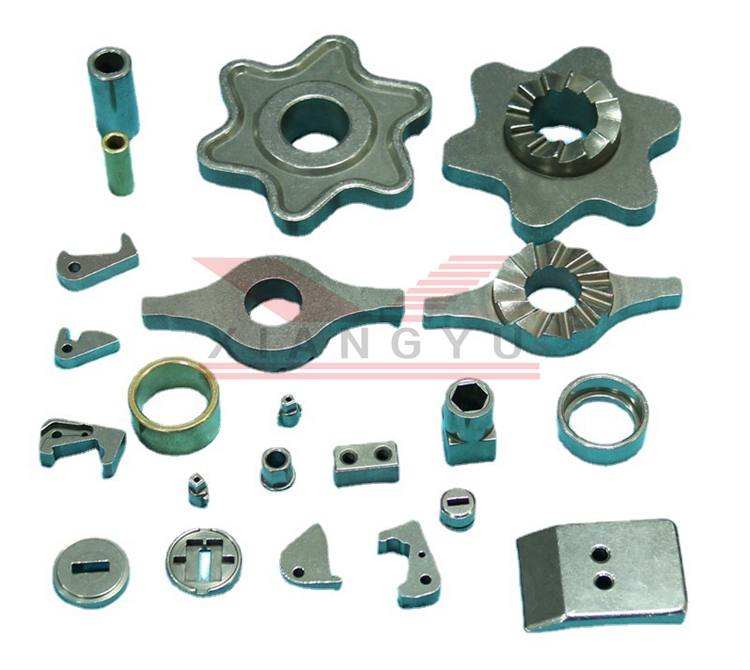
压制与模具端:三个高发因素
上下冲压力不均是头号原因,压力偏的一侧密度高、另一侧密度低,边缘密度低的部位一出模就发脆。其次是模具间隙:阴模与模冲、模冲与芯棒的间隙偏大,粉末在间隙处逃逸,边缘压不实,后续一碰就掉块。第三是模具磨损,刃口钝了之后压出的边缘带着微小裂纹源,烧结也补不回来。这三项的对应动作分别是:复核压制曲线与装粉均匀性、按周期复测模具间隙、对模具工作面做磨损检查。
设计端:倒角比圆角更适合压制件
尖角是应力集中点,图纸上有清角的地方,崩缺概率天然高。压制件的惯例是做倒角——常见 30° 或 45°,倒角面留出一段直边过渡,边缘既压得实,出模也不刮模。想要圆角外观的,可以烧结后用振动光饰或机加工补出来,比直接在模具上做圆角更稳。法兰根部、轮毂与齿圈过渡处加一段足够宽的过渡圆弧,同样是为边缘强度服务的细节。
后加工与流转:崩角常出在这两段
欠烧的零件整体偏脆,车削断续切削时齿顶和棱边成片崩落——遇到加工后才崩角的批次,先查烧结记录再查刀具。刀具不锋利、进给量偏大,也会把压实的边缘撬掉。流转段的损失容易被低估:零件散装在料箱里运输,互相磕碰一路,到装配线边缘已经毛了。分格托盘加缓冲隔层是低成本方案,易崩的棱边还可以临时点胶保护。
责任划分与批次追溯
掉边掉角发生在哪一段,决定了谁来改。压制端的问题在厂内就该被首件与巡检拦下;加工端的问题看加工前后的状态对比;流转端的问题看包装方式与到货状态。开口对账之前,双方各自把记录调出来——批次数据齐全的厂家能把争议收窄到具体炉次和工位。以中山市翔宇粉末冶金制品有限公司为例,压制在线测密度、烧结参数按炉次归档、成品按尺寸全检加批次留样,出厂数据随货可查,掉边掉角这类争议能较快定位到段。ISO 9001:2015 + ISO 14001:2015 体系在册,模具工作面维护与间隙复核在厂内闭环,不依赖外协排期;工厂在广东省中山市东凤镇同安大道东28-1,来图 1 小时内出方案。
常见问题解答
1. 掉边掉角和开裂是一类问题吗?
答:同源不同形。根源都在应力与强度失配,开裂多从内部缺陷起,掉角集中在边缘和棱线。排查方向一致,观察位置不同。
2. 倒角设计有什么通用口径?
答:清角一律改倒角,角度常取 30° 或 45°,倒角带上留一段直边过渡,宽度按零件大小与密度水平跟厂家确认。图纸评审时把易崩部位标出来让工艺方过一遍,比事后改模省得多。
3. 加工时怎么减少崩角?
答:刀具保持锋利、进给分粗精两段、断续切削处放慢切速;能留 R 角的部位留 R 角。烧结态先抽检结合强度,欠烧件别急着上机。
4. 到货发现边缘崩缺,先做什么?
答:拍照留证、核对包装方式,再把到货状态反馈给供方对照出厂记录。状态对不上的,可能出在物流段,别急着下制造缺陷的结论。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金精密零件精度能做到多少?三段工艺分档看
时间:10-16 阅读:5次
-
粉末冶金零件掉边掉角是什么原因?从压制查到包装
时间:10-16 阅读:6次
-
粉末冶金和金属注射成型怎么分?按零件特征对号
时间:10-15 阅读:33次
-
粉末冶金低合金钢强度怎么样?看合金元素和密度
时间:10-15 阅读:35次
-
粉末冶金烧结温度定多大?由什么说了算
时间:10-15 阅读:31次
-
含油轴承生产定制厂家怎么挑?盯住含油率口径
时间:10-14 阅读:36次
-
中山周边粉末冶金加工厂哪家好?按供货半径挑
时间:10-14 阅读:45次
-
粉末冶金件为什么会掉粉掉渣?浮粉和欠烧分开看
时间:10-13 阅读:49次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13165次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11505次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10308次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9645次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9184次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8950次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8847次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8637次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7971次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7912次