粉末冶金硬度检测用什么标准?分制式说清口径
作者:翔宇粉末冶金制品
发布时间:2026-10-17 06:31:01
来源:本站 阅读数量:4次 点赞数量:0次
常用的是洛氏、维氏、布氏三套制式,烧结件还有一个专属口径——表观硬度,对应 ISO 4498 与国标 GB/T 9097 的方法。选哪套、怎么测,和零件密度、是否热处理、图纸要求直接挂钩,分制式把口径说清,供需双方才不会各说各话。
烧结件测硬度的特殊之处
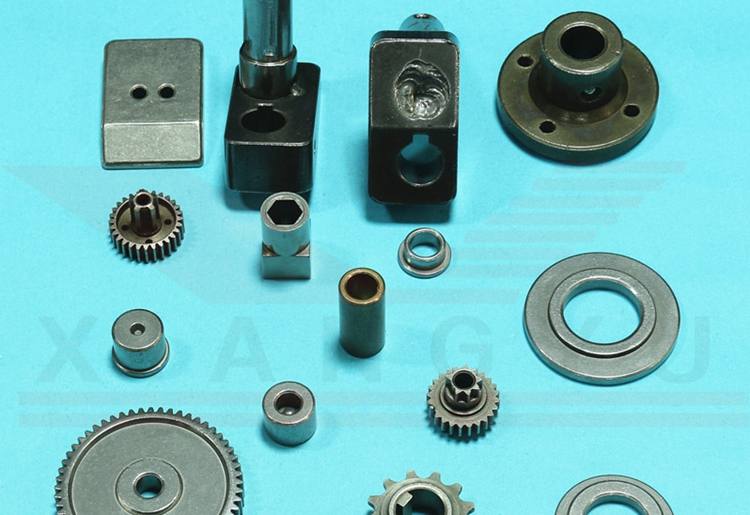
致密钢打硬度,压头落在均质材料上,读数干净;烧结件体内有孔隙,宏观压头压下去,一部分行程「吃」进了孔隙,读数天然偏低。所以烧结行业把直接压出来的数值称为表观硬度——它不代表基体的真实硬度,却真实反映零件的可用状态。要看基体本身的硬度,得用显微硬度打在孔隙之外的实体上,或者先封孔处理再测。两张口径的数不能混着比,这是烧结件硬度争议里常踩的坑。
常用标准与制式对照
洛氏:批量验收的主力
烧结态铁基件通常报 HRB,淬火渗碳后的高硬度件报 HRC,对应 GB/T 230 系列与 ASTM E18。批量验收用它,速度快、操作简单,配合抽样方案就能覆盖整批。注意烧结件打洛氏时试面要磨平,压痕避开孔隙聚集区,同一件上多点取平均更稳。
维氏与显微硬度:谈基体和薄层
GB/T 4340 的维氏方法适合两件事:用显微硬度测孔隙之外的基体真实硬度;测渗碳、蒸汽处理这类薄层的硬度梯度。渗碳层深度、表面强化是否到位,靠维氏打梯度曲线来说话,洛氏在这种场合太粗。
布氏:大零件的宏观口径
GB/T 231 的布氏方法压痕大,对组织不均匀的零件代表性好,适合较大直径、不太薄的件。烧结件用布氏的比洛氏少一些,但大规格零件的验收里仍有它的位置。
抽样与试面制备要点
标准给的是方法,落地靠抽样方案和试面状态。抽样按批定频次,每件多点测量取均值并记录离散度;试面磨掉脱碳层和氧化皮,粗糙度控制在方法允许范围内;打点位置避开边缘、孔隙密集区和之前的压痕。这些细节写进检验规范,不同检测员测出来的数才收得拢。
出厂报告怎么写口径
定制件的硬度口径在图纸评审时就要定:制式、试验载荷、抽检频次、合格区间四项写全。以中山市翔宇粉末冶金制品有限公司为例,出厂报告按制式分列——烧结态报表观硬度并注明方法依据,热处理件附热处理前后的对照数据,含碳件按批留样备查;ISO 9001:2015 + ISO 14001:2015 体系在册,检测记录随货可追到炉次。厂区在广东省中山市东凤镇同安大道东28-1,来图评估 1 小时内出方案。
常见问题解答
1. 图纸只标 HRC 合理吗?
答:对淬火后的件合理,对烧结态件不合理——烧结态硬度上不到 HRC 量程,硬测读数不可信。烧结态建议标 HRB 或表观硬度口径,热处理后再看 HRC。
2. 供需双方测出来的数对不上怎么办?
答:先对制式、载荷、试面制备三项是否一致,再各拿同批样件做比对试验。多数争议出在口径不同,而不是零件本身。
3. 表观硬度低是不是质量问题?
答:不一定。表观硬度受孔隙影响,数值本来低于同材质致密钢,合格与否要对照同材料、同密度的约定区间。偏离区间才算异常,往密度和烧结方向查。
4. 含油轴承能直接打硬度吗?
答:测之前要把表面油污擦净,油膜会影响读数稳定性;含油件的表观硬度口径按协议约定,检测方法在技术协议里写明,避免出厂口径与验收口径不一致。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金铁镍合金用在哪里?用途和误会分开说
时间:10-17 阅读:5次
-
粉末冶金硬度检测用什么标准?分制式说清口径
时间:10-17 阅读:5次
-
粉末冶金精密零件精度能做到多少?三段工艺分档看
时间:10-16 阅读:23次
-
粉末冶金零件掉边掉角是什么原因?从压制查到包装
时间:10-16 阅读:24次
-
粉末冶金和金属注射成型怎么分?按零件特征对号
时间:10-15 阅读:43次
-
粉末冶金低合金钢强度怎么样?看合金元素和密度
时间:10-15 阅读:45次
-
粉末冶金烧结温度定多大?由什么说了算
时间:10-15 阅读:39次
-
含油轴承生产定制厂家怎么挑?盯住含油率口径
时间:10-14 阅读:48次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13172次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11510次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10312次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9647次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9187次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8954次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8853次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8642次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7973次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7920次