粉末冶金和铸造哪个精度高?按铸造方式分
作者:翔宇粉末冶金制品
发布时间:2026-10-23 06:31:22
来源:本站 阅读数量:6次 点赞数量:0次
笼统地比比不出结论,因为「铸造」不是一种工艺而是好几种。把铸造拆开——砂型、压铸、精密铸造——分别与粉末冶金对位,中小结构件的精度排序才清楚:砂型铸件精度偏松,压铸居中,精密铸造与粉末冶金处于靠前的两档,而粉末冶金在批量一致性上还多一层保证。
精度的来源不同,起点就不一样
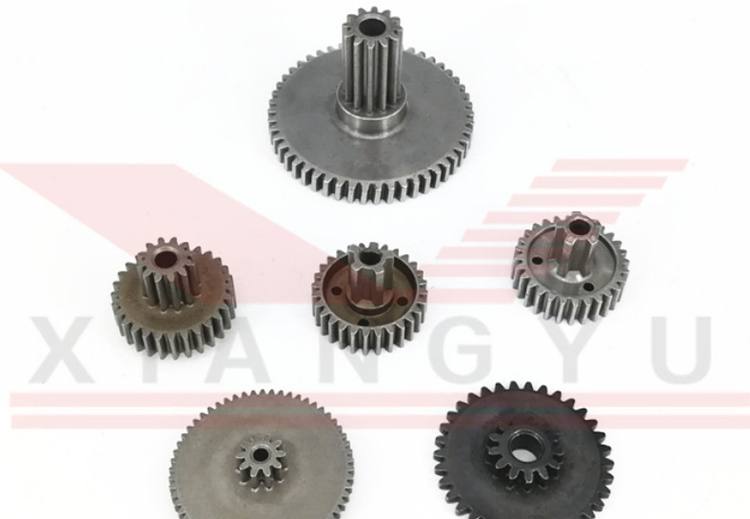
粉末冶金的精度固化在模具里:型腔做到什么水平,压制烧结后的零件就稳定复现什么水平,烧结收缩有规律可循,配合整形可以把关键尺寸进一步收拢。以中山市翔宇粉末冶金制品有限公司的量产口径为例,结构件尺寸精度 ±0.01-0.05mm、同批偏差 ≤±0.02mm,靠的是模具加过程控制这套组合。
铸造的精度来自液态金属在型腔里凝固的过程,收缩量受浇温、冷却速度、件壁厚差多因素牵动,天生波动大。所以铸造件图纸通常要给加工面留余量,做完粗加工再精加工才能到公差。
分开比才公平
1. 对砂型铸造。铸型是砂子捣出来的,尺寸复现性有限,铸件普遍偏粗糙,多数配合面要靠后续机加工补课。与粉末冶金的压制烧结态直接比,中小件上差距明显。
2. 对压铸。金属模具的压铸件精度不错,薄壁复杂件是强项,但压铸对象以锌铝等低熔点合金为主,铁基零件进不了这个赛道;同为可压铸的材料时,两者精度接近,成本结构不同。
3. 对精密铸造(失蜡法)。这是铸造阵营里的精度代表,能做出接近净形的复杂件,但每件都消耗蜡模,单件成本高,且精度仍略逊于模具复现的粉末冶金路线。
一致性是粉末冶金的另一层优势
精度不只有公差一个维度,还有「一批零件是不是都一样」。模具成形的零件同批波动小,几十件装到整机上啮合、配合表现整齐;铸件件与件之间的化学成分偏析与收缩差异,会让同批精度散布更宽,靠全检兜底又抬高成本。
大件场景是个例外。压机吨位与模具尺寸给粉末冶金画了边界,大件超出经济压制范围,铸造在大型箱体、机架上没有对手——这时比精度没有意义,先比的是能不能做。中小件、批量件,才是精度比较真正发生的场域。
常见问题解答
1. 精密铸造不是号称精密吗,为什么还比不过粉末冶金?
答:精密铸造的「精密」是相对砂型而言,失蜡工艺已经把铸造精度推到很高,但凝固收缩的自由度仍在,尺寸散布比模具复现的压制路线宽,且单件成本明显更高。
2. 烧结收缩不会让精度打折扣吗?
答:收缩有规律,配方定型后收缩率稳定,模具设计时提前补偿,批量波动可控;个别高要求尺寸再安排整形收尾。
3. 有精度争议时以什么为准?
答:以图纸标注的公差和验收测量为准,要求供应商按处理后的成品状态出实测数据,避免工序中间口径不一。
4. 两种工艺能在一台设备上各做一半吗?
答:可以。常见组合是粉末冶金做中小件主体、大型壳体用铸造,装配公差提前对齐即可,不必全零件走同一工艺。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金交货周期怎么算?从下单到出货拆开看
时间:10-23 阅读:8次
-
粉末冶金和铸造哪个精度高?按铸造方式分
时间:10-23 阅读:7次
-
铜基粉末冶金为什么导热导电好?根源在铜
时间:10-22 阅读:19次
-
粉末冶金蒸汽处理是什么?从原理讲到验收
时间:10-22 阅读:22次
-
粉末冶金表面处理有哪些?按目的分四类
时间:10-21 阅读:32次
-
粉末冶金供应商怎么选?按合作风险倒推
时间:10-21 阅读:31次
-
粉末冶金和机加工有什么区别?一句话讲透
时间:10-20 阅读:38次
-
铜铁合金做粉末冶金件有什么特点?看铜的表现
时间:10-20 阅读:36次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13193次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11535次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10333次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9669次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9208次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8972次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8889次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8655次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7987次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7947次