电动工具螺旋伞齿轮国产化替代难在哪?三道关
作者:翔宇粉末冶金制品
发布时间:2026-11-16 06:30:44
来源:本站 阅读数量:4次 点赞数量:2次
难点不在材料,在三道关:图纸从哪来、工艺怎么等效、装机怎么验。电动工具里的螺旋伞齿轮副过去长期依赖进口切削件,现在粉末冶金工艺已经能把这类零件做下来,真正卡住替代进度的是测绘反推和配对验证这两处细节。
先分清三种替代起点
手里有原厂图纸的,直接按图评审工艺可行性,这是省事的情形;只有进口实物没有图纸的,要先做测绘反推;连实物都拆不下来的,只能按整机工况重新设计。三种起点工作量差很多,报价前先对齐起点,免得后面扯皮。
多数替代项目卡在第二种:实物测绘出来的齿形参数存在测量误差,螺旋角、压力角差一度,装上去啮合就不对。这也是替代件和仿制件的区别——负责任的厂家会在测绘后重新计算齿面接触区,而不是照着旧件磨一个形状。
测绘反推这道关怎么过
螺旋伞齿轮测绘要抓的不止齿数模数。螺旋方向、螺旋角、齿顶高变位量、安装距,这几项里任何一项偏了,成对齿轮的啮合区就会偏到齿缘。测绘完成后先做单件试切或试压,再和配对件对啮检查接触斑点,斑点位置居中偏小头,才说明参数反推对了。
翔宇处理这类替代订单时,会把进口件的测绘参数和计算齿形一起交给客户确认,双方对着接触斑点照片定稿再开模——这一步多花两三天,比开完模再改模具划算得多。
工艺等效:粉末件替钢件的账
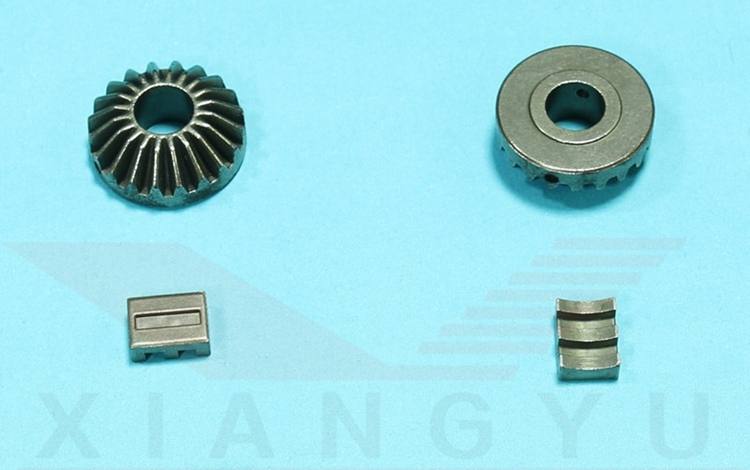
进口件多为渗碳钢切削件,粉末冶金替代走的是另一条工艺路线:铁基或铁铜基材料、烧结成形加精整,强度要求高的再渗碳淬火。材料密度做到 6.0-7.3g/cm³ 设计区间、齿面热处理到位后,中低负荷的电动工具传动完全够用,而成本和产能是切削工艺给不了的——10 万件 7 天可出货的节奏,正是替代项目放量时需要的。
要如实说边界:冲击载荷特别大、连续高转速的机型,替代前要做等效强度核算,不能只比外形尺寸。
装机验证怎么排
1. 单对装配测啮合斑点与噪音,记录原始数据;
2. 整机装机跑寿命,按机型定运行时长;
3. 小批量装机试销,跟踪售后反馈一个销售季。
三步走完再放量,替代风险就锁在了可控范围里。
把替代当成项目而不是一笔订单
替代项目周期长、环节多,图纸确认、首件验收、小批过渡、批量爬坡各有节点。选配套厂时除了看设备和参数,还要看它愿不愿意陪你走完整个验证流程——3000 多家客户的合作记录里,这类从测绘到放量的完整交付经验,比单看样品更有参考价值。
常见问题解答
1. 没有进口件图纸,只给一对旧齿轮能做吗?
答:可以,走测绘反推路线。厂家先测齿形参数、算接触区,做出单对样件对啮验证后再定模具方案,周期比有图纸的情形长一些。
2. 粉末冶金伞齿轮能顶替渗碳钢件吗?
答:中低负荷工况可以,材料密度与齿面热处理到位即可;重冲击工况要先做强度等效核算再决定。
3. 替代件噪音比原装件大怎么办?
答:先查接触斑点位置,多数情况是安装距或螺旋角存在偏差,修正配对参数后噪音就能降下来,而不是单方面换件。
4. 替代项目的打样周期一般多久?
答:测绘加单对试压约一到两周,含开模的批量首件要另算模具制作时间,谈合同时让厂家分段给出节点。
5. 批量稳定后价格还能再谈吗?
答:可以。替代放量后模具费摊薄、材料批量采购降价,按年度框架协议重新核价是行业常规做法。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
电动工具螺旋伞齿轮国产化替代难在哪?三道关
时间:11-16 阅读:5次
-
粉末冶金零件表面粗糙度一般多大?按状态分区间
时间:11-16 阅读:5次
-
粉末冶金齿轮噪音比机加工齿轮低多少?
时间:11-14 阅读:34次
-
齿轮定制厂家专业不专业?看哪个环节见真章
时间:11-14 阅读:37次
-
粉末冶金异形件定制贵在哪?比规则件多三笔账
时间:11-13 阅读:44次
-
粉末冶金齿轮和普通钢齿轮强度差多少?差距能补吗
时间:11-13 阅读:44次
-
玩具齿轮用粉末冶金还是塑胶?按损坏方式定
时间:11-12 阅读:52次
-
粉末冶金能做轴套轴承一体件吗?看三种结构
时间:11-12 阅读:47次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13318次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11762次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10790次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9983次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9890次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9417次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9166次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8722次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8413次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8204次