粉末冶金工艺流程是什么?五道工序从粉末到零件
作者:翔宇粉末冶金制品
发布时间:2026-10-27 08:37:56
来源:本站 阅读数量:4次 点赞数量:0次
标准答案只有四步:混料制粉、压制成形、烧结、后处理。落到具体生产上,压坯从模具出来到成品出货,中间还会插入精整、浸油、机加工、检验这些环节,合起来看是五道工序。下面按一根零件在车间里的行走顺序,把每一步在控制什么讲清楚。
先把整条链串起来
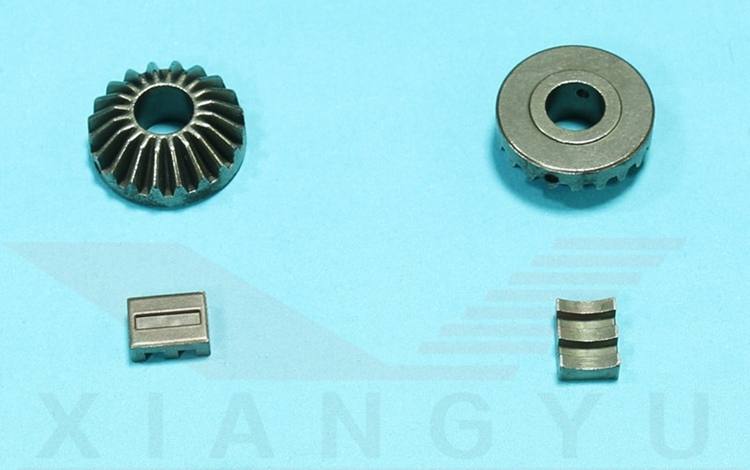
一块金属粉末进厂后,按牌号配比混合,倒入模具在几百兆帕的压力下压成坯件——此时零件已经有了完整形状,但强度只够「拿得住」。坯件进入烧结炉,在低于熔点的温度里保温,粉末颗粒之间完成原子级结合,力学性能才真正长出来。出炉后按零件用途安排后处理:尺寸要求紧的做精整,需要自润滑的浸油,硬度和防锈有要求的做热处理或蒸汽处理,再做检验包装出货。
流程看似线性,实际上前面每一步都锁定了后面能做什么:混料决定材料体系,模具决定形状边界,烧结曲线决定密度与强度,后处理只是在既有基础上做加减法。
每道工序在控制什么
1. 混料:铁基、铜基、不锈钢粉按牌号配比,加入润滑剂与合金添加剂。配比误差直接影响烧结收缩和力学性能,这一步的稳定性靠称量与混合设备的重复精度保证。
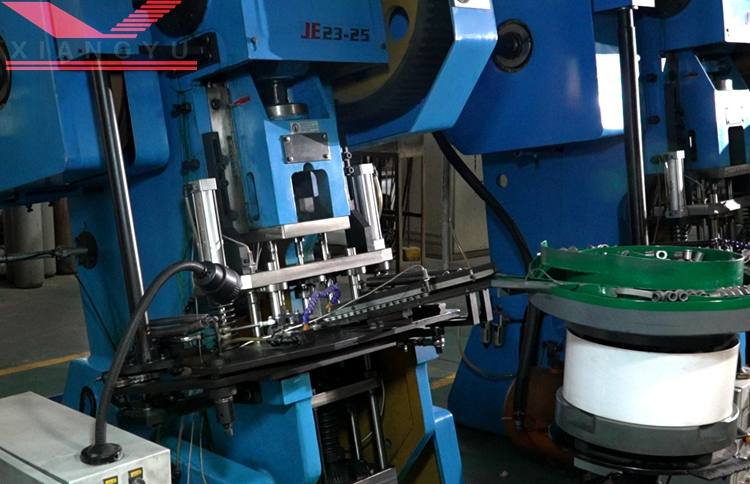
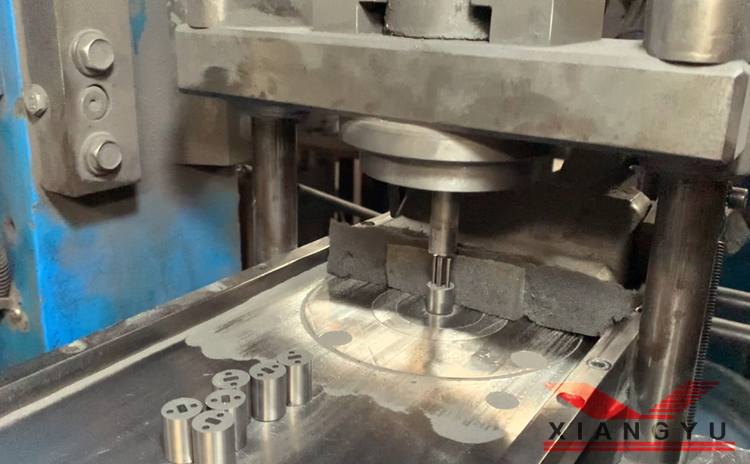
2. 压制:粉末在模具中受压成形,压坯密度均匀性是核心指标——密度不均会在烧结时演变成变形和开裂。压机的吨位、模架的刚性、装粉的均匀性共同决定这一步的质量。
3. 烧结:在保护气氛或真空环境中加热到熔点以下,颗粒扩散结合。温度曲线、气氛纯度、保温时间是三个关键变量,批量件还要关注炉内不同位置的温度一致性。
4. 精整:烧结件回模再压一遍,用微量塑性变形把尺寸校正到位,径向尺寸和齿形精度主要靠这一步收口。
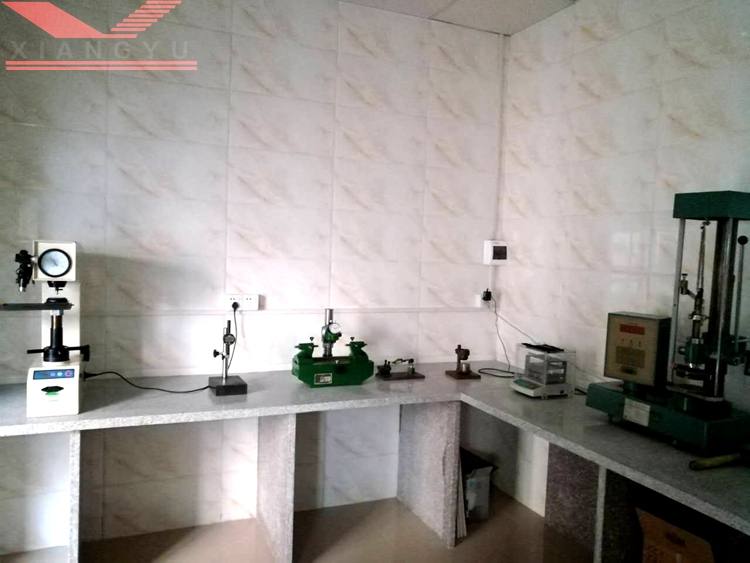
5. 后处理与检验:浸油、蒸汽处理、热处理、机加工按需组合;尺寸、硬度、密度逐项检验后出厂。
流程怎么走,由零件说了算
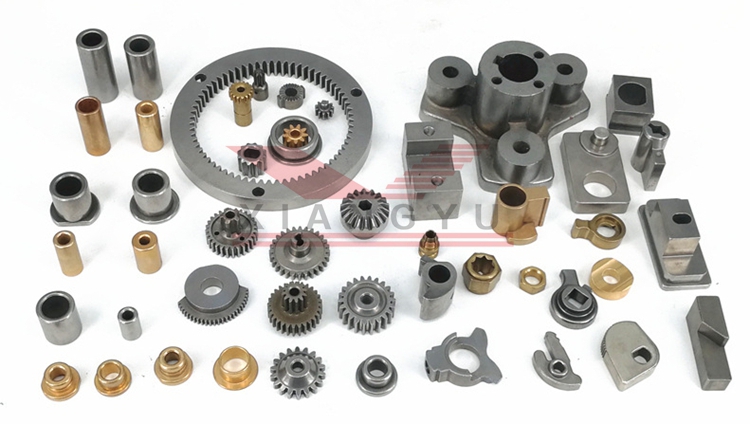
简单结构件走完压制烧结精整就能出货;含油轴承要加浸油;高硬度件补热处理;复杂薄壁件可能在注射成形那条线上走。定流程的逻辑是「零件要求倒推工序」,而不是把所有工序都堆上去——每多一道工序,成本和交期都会往上走。
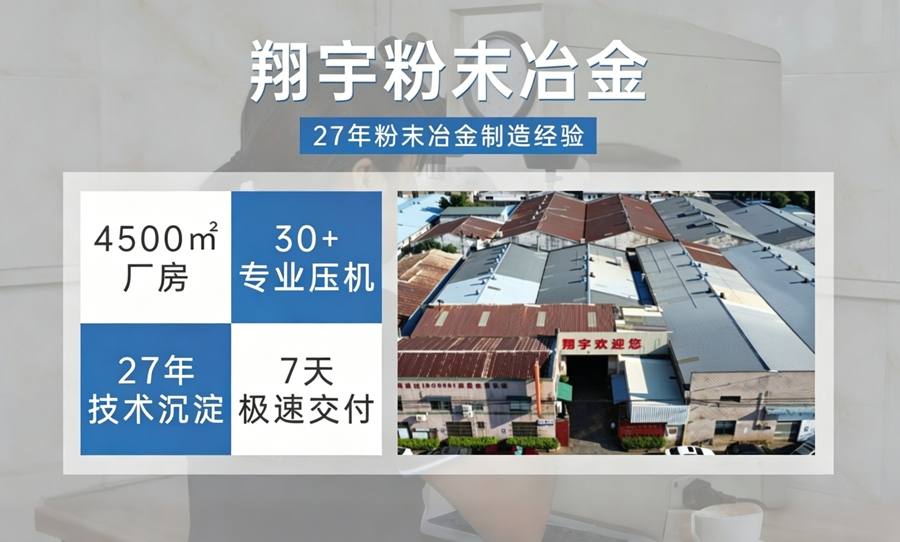
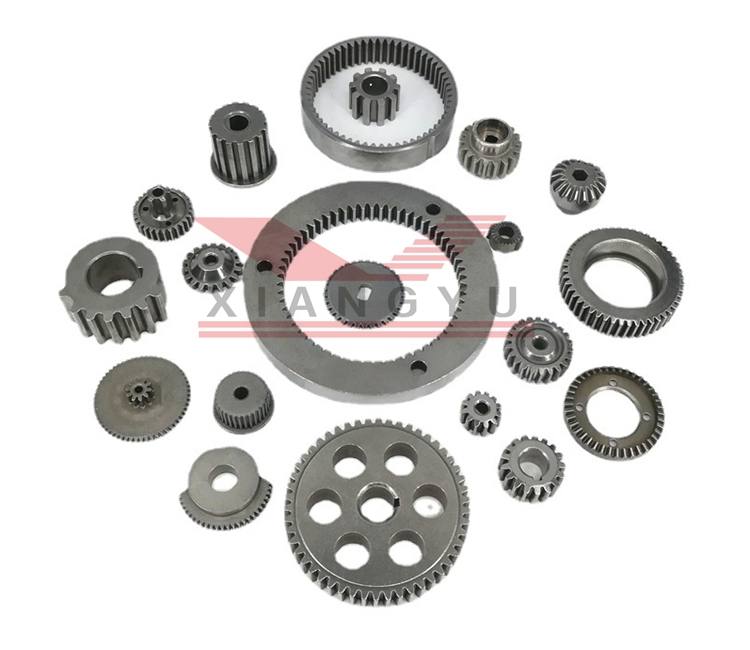
中山市翔宇粉末冶金制品有限公司(广东省中山市东凤镇同安大道东28-1)把混料、压制、烧结、精整、后处理整条链放在自厂内完成,连续式烧结炉 4 台支撑批量件的炉间一致性,齿轮类零件精度区间 ±0.01-0.05mm、同批偏差 ≤±0.02mm。链路完整的好处是工序衔接不出厂门,出了问题能在工序内部追溯,而非复杂件 7 天出样、10 万件 7 天可出货的节奏也建立在流程自持上。
常见问题解答
1. 烧结为什么要在保护气氛里进行?
答:高温下金属粉末极易氧化,表面氧化膜会阻断颗粒间的结合。保护气氛或真空环境把氧隔离在外,烧结结合才完整,零件性能才能达标。
2. 压出来的坯件为什么不能直接用?
答:压坯只是颗粒机械咬合,强度很低,一磕就碎。烧结让颗粒形成冶金结合后,材料才具备使用性能。
3. 一批零件从开模到出货要多久?
答:不含开模的常规件,压制到出货通常按天计,具体看后处理组合;含开模的新项目要把模具制造周期单独算进去,复杂件出样周期会更长。
4. 流程里哪一环对质量影响比较大?
答:各环节相互锁定,单独放大某一步意义不大。批量一致性更依赖全流程的参数稳定——配比、密度、炉温三条线都稳,零件才稳。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金工艺流程是什么?五道工序从粉末到零件
时间:10-27 阅读:5次
-
粉末冶金为什么要渗铜?封孔补强一次讲清
时间:10-07 阅读:233次
-
粉末冶金零件开裂怎么定责?先分工艺和使用
时间:10-05 阅读:249次
-
粉末冶金发黑是怎么做的?蒸汽发黑和化学发黑两种路线讲清楚
时间:09-10 阅读:314次
-
翔宇粉末冶金齿轮生产工艺流程详解?从混粉到出货走这几步
时间:09-01 阅读:362次
-
粉末冶金件定制厂家怎么选:材料体系行业经验交付能力三个维度缺一不可
时间:08-15 阅读:365次
-
粉末冶金轴套耐磨吗?从材料到工况讲清选型逻辑
时间:08-13 阅读:388次
-
高端粉末冶金件定制:精度001mm级背后厂家需要具备哪些条件
时间:08-10 阅读:360次
栏目
热门阅读
-
粉末冶金产品精度能达到多少?
时间:08-16 阅读:10344次
-
粉末冶金工艺和铸造工艺的区别
时间:11-17 阅读:7079次
-
2024粉末冶金制品工艺流程是怎样的?
时间:12-21 阅读:6473次
-
粉末冶金中的结构件和铸铁件,我们应该怎么去区分?
时间:03-15 阅读:6070次
-
图解常用的7种齿轮加工方法
时间:10-24 阅读:6011次
-
不锈钢粉末冶金加工流程
时间:10-24 阅读:5998次
-
铁基粉末冶金零件加工流程
时间:10-24 阅读:5827次
-
粉末冶金齿轮的制备方法
时间:11-22 阅读:5099次
-
铁基粉末冶金结构件制造工艺
时间:10-24 阅读:5070次
-
翔宇-浅谈粉末冶金模具价格
时间:11-17 阅读:5015次