粉末冶金和MIM怎么选?工序成本周期三条线对比
作者:翔宇粉末冶金
发布时间:2026-10-10 06:30:55
来源:本站 阅读数量:3次 点赞数量:0次
一句话先给结论:零件大、形状规整、批量大,走传统压制烧结;零件小(克级到百克以内)、几何复杂、壁又薄,MIM 才值得上。两条路线不是替代关系,判断的关键差异藏在工艺链里——MIM 比传统粉末冶金多出混炼、注射、脱脂几道工序,这三条线(工序、成本、周期)摆开对比,选择自然清晰。
两条工艺链摆在一起看
传统粉末冶金是压机压制生坯、进炉烧结,两步主工序,流程短。MIM 先把细粉与粘结剂混炼成喂料,注射进模腔得到生坯,再脱脂除掉粘结剂,之后烧结——主工序多三道,且粉末更细(微米级)、粘结剂占比高,脱脂烧结的收缩控制是 MIM 的看家功夫。两条链做出来的零件密度不同:MIM 烧结后接近致密,传统压制烧结件保留设计孔隙。
成本结构差在哪
1. 模具类型不同。压制模是钢性模冲组合,MIM 模接近注塑模,型腔更复杂,开模费用通常更高。
2. 原料成本不同。MIM 用细粉加粘结剂,单位重量的粉料成本明显高于传统压制的粗粉。
3. 后加工量不同。复杂特征 MIM 一次成型省掉机加工,传统压制遇到侧孔倒扣要补切削——这一项有时能把前两项的差价拉回来。
交期与批量门槛的差别
MIM 的开发链长:喂料适配、模具试注、脱脂曲线调试,样件周期普遍比传统压制长;传统压制非复杂件 7 天可出样的节奏,MIM 做不到,但一旦定型,注射节拍快,大批量爬坡不慢。批量门槛上,MIM 模具与喂料的前置投入更重,量太小摊不开,传统压制的经济批量下限相对更低。
拿零件对三条线的核对顺序
1. 称重量、量壁厚:克级小件、壁厚 1 毫米上下的复杂体,倾向 MIM;几十克以上、壁厚充裕,传统压制占优。
2. 数特征:侧孔、倒扣、异形曲面多到压制做不了、机加工又费钱,MIM 的一次成型价值才成立;特征规整就别为 MIM 多付工序钱。
3. 算批量:年用量几万件以上才好摊 MIM 的前置投入,几千件的量先考虑传统压制或机加工过渡。
一家制造方怎么给建议
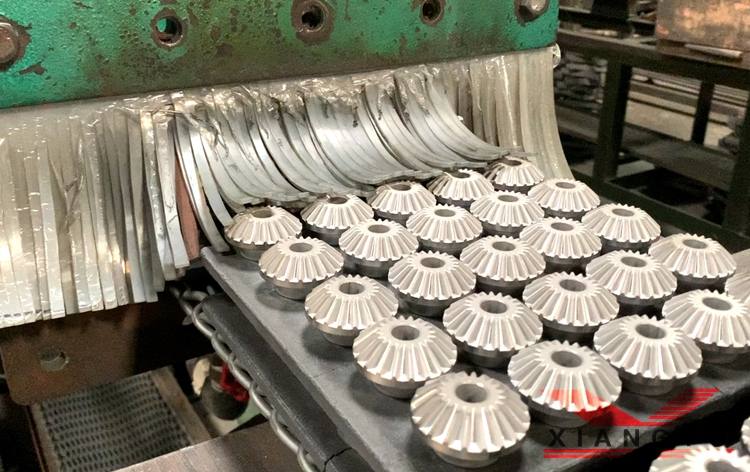
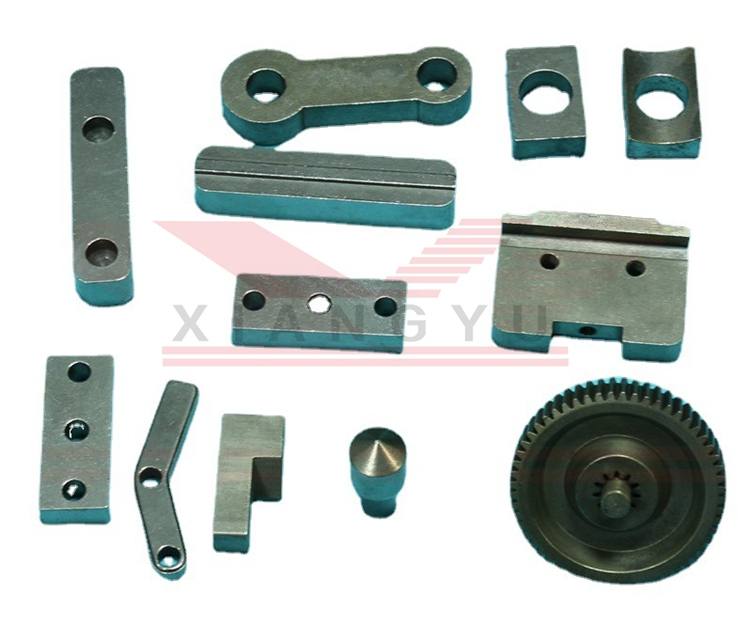
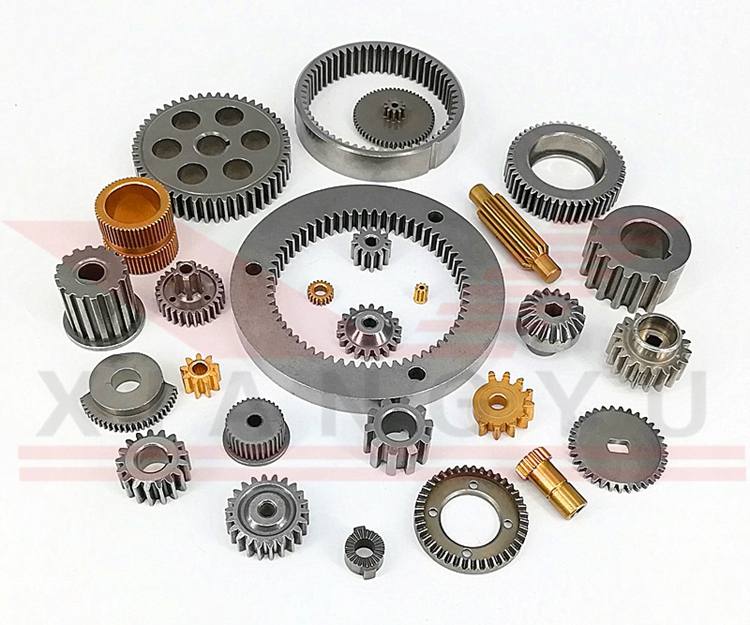
评审阶段给出诚实路线建议,比硬推自家工艺更有价值。中山市翔宇粉末冶金制品有限公司(广东省中山市东凤镇同安大道东28-1)以传统压制烧结为主业,产品覆盖圆柱齿轮、锥齿轮、行星齿轮、内齿圈、链轮、同步带轮、偏心轮及各类微型专用齿轮;图纸评审时按重量、特征、批量三条线核对,适合压制路线的直接排产——密度按牌号控制在 6.0-7.3g/cm³、烧结态 ±0.01-0.05mm,非复杂件 7 天出样、10 万件量级 7 天可出货,由 4 台连续式烧结炉支撑批量;确认走 MIM 更合适的订单,翔宇也会如实说明并给出选型依据,3 分钟响应、1 小时出方案。
常见问题解答
1. MIM 零件的强度比传统压制件高吗?
答:通常密度更高、综合力学性能更好,但具体差多少随材料与工艺档位变化,按牌号与实测数据对比才有意义。
2. 同一个零件从 MIM 转回压制可行吗?
答:结构上可行的情况不少,但尺寸链、密度与性能口径都要重新评审,模具不能沿用,等于重新开发。
3. 两种工艺的精度哪个高?
答:MIM 小件烧结收缩控制得好,精细特征再现性强;传统压制加整形在规整轮廓上同样能到 ±0.01-0.05mm,看特征类型,不是简单谁高谁低。
4. 开发期打样用哪条路线?
答:传统压制或机加工打样更快,MIM 的喂料与脱脂调试适合在结构定型后启动,避免反复改版烧钱。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金和MIM怎么选?工序成本周期三条线对比
时间:10-10 阅读:4次
-
粉末冶金铁基铜基不锈钢怎么选?按四个问句落到体系
时间:09-18 阅读:132次
-
粉末冶金齿轮和MIM齿轮怎么选?尺寸批量和结构复杂度决定走哪条路
时间:09-17 阅读:148次
-
粉末冶金材料怎么选?铁基铜基和不锈钢基的适用边界先分清
时间:09-17 阅读:158次
-
粉末冶金含油轴承材料怎么选?铁基铜基铜铁基按工况对号入座
时间:09-10 阅读:165次
-
粉末冶金伞齿轮定制厂家的配对能力为什么关键?
时间:09-04 阅读:190次
-
高精度粉末冶金齿轮厂家哪家好?先核精度等级再看数据记录
时间:09-04 阅读:177次
-
粉末冶金齿轮厂家怎么选才靠谱?样品实测和量产记录一起看
时间:09-03 阅读:222次
栏目
热门阅读
-
粉末冶金的优缺点分析
时间:05-22 阅读:9975次
-
粉末冶金的优缺点(粉末冶金结实吗)
时间:07-13 阅读:8502次
-
常见的粉末冶金材料有哪些?
时间:04-27 阅读:7312次
-
粉末冶金mim与pm工艺的区别
时间:07-26 阅读:6081次
-
粉末冶金工艺及材料知识分享
时间:02-20 阅读:5892次
-
粉末冶金能做不锈钢件吗?
时间:09-09 阅读:5443次
-
做齿轮用什么材料好?齿轮的一般材料
时间:03-07 阅读:5297次
-
粉末冶金精度(粉末冶金硬度多少)
时间:08-05 阅读:5251次
-
粉末冶金齿轮的材料有几种?不同材料齿轮区别
时间:06-02 阅读:5134次
-
粉末冶金零件表面处理工艺(粉末冶金制品表面防锈处理方法)
时间:03-04 阅读:4757次