粉末冶金零件能承受多大载荷?静载交变和冲击三类分开算
作者:翔宇粉末冶金制品
发布时间:2026-09-15 06:32:26
来源:本站 阅读数量:9次 点赞数量:0次
粉末冶金零件能承受多大载荷,先看它受的是哪一类载荷。铁基烧结零件在静态压缩下,压缩屈服强度一般按 510 N/mm² 左右考虑,抗拉强度约 900 N/mm²;经热处理或烧结硬化后,这两个数值可以分别提到约 1250 N/mm² 和 1200 N/mm²。换成反复循环的载荷,同一批材料的旋转弯曲疲劳强度只有约 320 N/mm²,热处理后约 540 N/mm²。若是带冲击的工况,孔隙造成的低延伸率会成为瓶颈,可承受的冲击功明显低于静载水平。你在核算一个具体零件时,可以先判断它承受静载、交变载荷还是冲击载荷,再拿对应指标去比对,而不是把抗拉强度直接当成承载上限套用。
为什么粉末冶金零件的承载能力没有统一数值
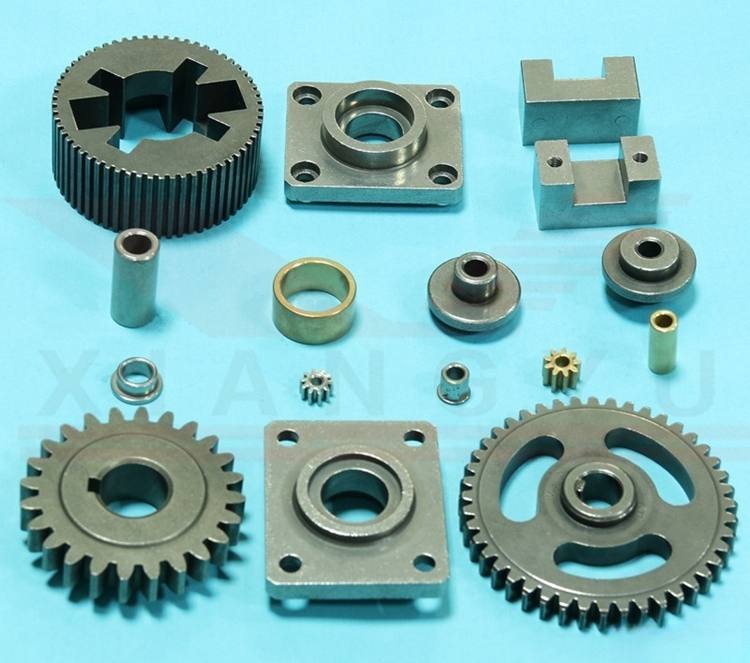
行业对这类零件有明确定义:粉末冶金结构零件指用粉末冶金方法制造、具有一定尺寸精度,并能承受拉伸、压缩、扭曲等载荷或在摩擦磨损条件下工作的烧结零件。定义本身说明它具备承载能力,但没有给出统一数值,原因在于承载能力由多个变量共同决定。
决定承载能力的核心变量是密度。常规一次压制加烧结的零件,密度大多落在 5.8-7.2 g/cm³,超过这一区间通常要靠复压、粉末锻造或浸渗等致密化手段。密度越低,零件内部孔隙占的体积越大,真正承受应力的金属截面越小,强度随之下降。
第二变量是孔隙的形貌与分布。同样密度的两批零件,如果一批孔隙细小、圆整、均匀分布,另一批存在少数粗大而不规则的连通孔,后者的强度与疲劳表现会明显更差,因为粗大孔和不规则孔壁会成为裂纹的起始位置。
第三变量是材料体系。铁基、铜基、铜铁基、不锈钢基、铁镍合金的强度区间差异很大,合金元素的种类和含量直接改变基体强度与热处理响应能力。
第四变量是后处理。淬火、渗碳、碳氮共渗、高频淬火、蒸汽处理、复压精整等工序都能改变成品的承载表现,同一炉毛坯走不同后处理路线,出厂件能承受的载荷可以差出一档。
静态载荷能承受多大
静态载荷是粉末冶金件相对擅长的工况,判定依据主要是压缩屈服强度和抗拉强度。
压缩性能:铁基烧结零件烧结态的压缩屈服强度约 510 N/mm²,经热处理或烧结硬化后可到约 1250 N/mm²。压缩屈服强度略高于拉伸屈服强度,这是因为压缩时孔隙有被压合的趋势。
拉伸性能:铁基烧结零件烧结态抗拉强度约 900 N/mm²,热处理或烧结硬化后约 1200 N/mm²;拉伸屈服强度烧结态约 480 N/mm²,热处理后约 1200 N/mm²。需要留意的是,这些强度对应的延伸率通常低于 2%,说明它属于强度可以但塑性很低的一类材料。
设计余量:用于静态结构承载的零件,在设计上应在屈服极限以内工作。与同成分的锻件相比,粉末冶金件需要留出更大的安全裕度,因为在应力集中接近临界阈值时,孔隙处的局部应力会先到极限。
圆筒类零件的专门指标:含油轴承、轴套这类圆筒形零件,行业用径向压溃强度 K 值来评价,依据 GB/T 6804 或 ISO 2739 测定。计算公式为 K = F(D − T)÷(L × T²),其中 F 是压溃载荷,D 是外径,T 是壁厚,L 是长度。K 值把几何尺寸和压溃载荷一并考虑,比单纯报一个力值更能反映轴承类零件的安装可靠性与运行寿命。
材料体系之间的差别:压制烧结铜合金的抗拉强度约 240 N/mm²、压缩屈服强度约 170 N/mm²,但延伸率有 10%-20%;300 系粉末冶金不锈钢烧结态抗拉强度约 480 N/mm²、拉伸屈服约 310 N/mm²、压缩屈服约 320 N/mm²,延伸率大于 10%。强度低一些,塑性却好很多,这类材料适合既要承载又要一定形变能力的场合。
交变载荷能承受多大
交变载荷也就是循环载荷,是很多传动件和支撑件的真实工况,它的判定依据不是抗拉强度,而是疲劳强度。
疲劳强度数值:压制烧结钢在旋转弯曲载荷模式下,烧结态疲劳强度约 320 N/mm²,轴向载荷模式下约 270 N/mm²;热处理可把这两个数值分别提到约 540 N/mm² 和 460 N/mm²。可以看到,疲劳强度只有抗拉强度的三分之一左右。
为什么差这么多:循环载荷下,微孔隙会成为应力集中点,疲劳裂纹往往从这些位置萌生。零件表面和近表面的孔隙危害更大,因为表面正是弯曲应力较高的区域。
密度门槛:当密度超过 7.2 g/cm³ 时,冲击能量和疲劳极限这类动态性能会明显上一个台阶。这也是为什么承受循环载荷的零件,材料密度等级通常要往高里选。
提高疲劳强度的两条路:一是表面致密化,减少裂纹萌生位置的表面孔隙率;二是浸渗等后处理,用填充方式降低孔隙的连通性。两条路都不改变零件外形,属于工艺层面的补强。
换算提醒:不能拿静态抗拉强度乘一个系数来估疲劳强度。不同密度等级、不同材料体系的疲劳极限差异很大,需要按对应材料牌号的实测数据取值。
冲击载荷为什么是粉末冶金的短板
冲击载荷下,粉末冶金件的表现通常弱于同成分的铸锻件,根源在孔隙和由此带来的低延伸率。
延伸率是硬约束:常规压制烧结的铁基零件延伸率低于 2%,材料吸收冲击功的能力主要靠塑性变形,塑性储备少,冲击能量只能靠弹性变形和少量塑性变形消化。铁基材料在烧结态下的冲击值明显低于同成分锻件。
缺口敏感性是相对优势:锻造材料在强度上限方面占优,但粉末冶金零件对缺口几何形状的敏感性较低。这意味着在带台阶、带键槽的复杂结构上,粉末冶金件的实际表现不像强度数字差距体现得那么大。
要真正扛冲击,走粉末锻造路线:粉末锻造钢的锻造态抗拉强度约 950 N/mm²、拉伸屈服约 650 N/mm²,延伸率 5%-18%;经热处理后抗拉强度可到约 2050 N/mm²、拉伸屈服约 1760 N/mm²。塑性比常规压制烧结件高出一档,代价是工序增加、成本上升。
工艺侧的另一条路:提高密度、增加合金元素、用蒸汽处理或渗碳等后处理改善表层状态,都能提升抗冲击能力,但提升幅度受限于孔隙率水平,不适合作为重型设备瞬时冲击载荷工况的解决方案。
粉末冶金零件的承载能力受哪几个变量影响
把上面的内容收拢成一张变量清单,核算承载能力时按顺序过一遍:
1. 密度等级。密度决定有效承载截面,是强度、硬度、疲劳极限的共同主变量,常规零件多在 5.8-7.2 g/cm³,更高密度需要致密化工艺支撑。
2. 材料体系与合金成分。铁基强度高、成本可控;铜基导热与减摩好但强度低;不锈钢基耐蚀优先;铁镍合金兼顾强度与韧性取向。合金元素含量决定热处理能提升多少。
3. 孔隙形貌与分布。细小圆整均匀的孔隙对强度伤害小,粗大不规则或连通的孔隙是裂纹源,也容易成为腐蚀介质通道。
4. 后处理路线。淬火、渗碳、碳氮共渗、高频淬火提高表层硬度与强度;蒸汽处理形成氧化膜改善耐蚀与耐磨;复压精整提高密度和尺寸精度;浸渗填充孔隙。同一毛坯不同后处理可以差出一档承载水平。
5. 结构设计。壁厚均匀性、长厚比、台阶变化幅度、拔模斜度、尖角与过渡圆角,都会改变实际受力状态,设计上避免薄壁加尖角的组合。
6. 使用温度。铁基零件适配中低温工况,铜基与高温合金粉末冶金件可用于更高温度环境,超出材料的热稳定区间后强度会快速衰减。
需要更大承载能力时怎么推进
承载能力不是单靠换材料就能解决的,按下面的顺序推进效率更高:
1. 先把载荷条件说清楚:是静载、交变载荷还是冲击载荷,载荷量级多少,作用面积多大,是否伴随摩擦磨损,使用温度区间多宽。载荷类型判断错了,后面选的材料和密度都会偏。
2. 再定密度等级和材料体系:按疲劳需求选密度,按防腐、导热、减摩需求选材料体系,两者一起定,不要先定材料再回头补密度。
3. 结构上把应力集中位置处理掉:避免薄壁与尖角叠加,控制台阶变化幅度,必要时把承力部位做局部加厚。
4. 用后处理补齐差距:热处理提高基体强度,表面致密化或浸渗提高疲劳强度,精整提高装配配合精度。
5. 小批量试制后做验证:用实测压溃载荷、疲劳循环次数或装机运行数据反推设计是否成立,再放量。
中山市翔宇粉末冶金制品有限公司在承载能力相关的工艺链上把关键环节放在自己厂内完成,混粉、压制、烧结、整形、浸油、表面发黑均自主进行,自有模具车间覆盖脱模角度优化、浮动结构设计、填充方案与收缩率预补偿,后处理链包含精整、复压、切削、淬火、渗碳、碳氮共渗、高频淬火、蒸汽处理与浸渍,减少多供应商协调带来的状态波动。公司测量手段覆盖密度计、二次元影像测量与材料试验机,压制环节在线测密度、烧结环节记录温度曲线、首件必检、过程巡检、末件复核,成品尺寸全检。齿轮类零件模数 0.35 以上,密度 6.0-7.3 g/cm³,精度 ±0.01-0.05mm,同批偏差控制在 ≤±0.02mm;轴套类零件承载静态 ≥200MPa,径向压溃 ≥300MPa,高合金材质可达 ≥400MPa,抗冲击 ≥8J/cm²,适用 -40℃~300℃。公司通过 ISO 9001:2015 与 ISO 14001:2015 体系认证,非复杂件 7 天开模出样,10 万件 7 天可出货,已服务 3000+ 客户,98% 客户重复下单,售后 3 分钟响应、1 小时出方案。地址:广东省中山市东凤镇同安大道东28-1。
常见问题解答
1. 粉末冶金零件能承受 1000 MPa 以上的静态载荷吗?
答:可以,但要区分是哪种强度指标。铁基零件烧结态抗拉强度约 900 N/mm²,经热处理或烧结硬化后约 1200 N/mm²,压缩屈服强度热处理后约 1250 N/mm²,这些数值已进入 1000 N/mm² 以上区间。前提是密度等级和材料合金化程度足够,并且零件结构上没有严重应力集中。如果只是常规密度、普通铁基材料,直接按 900 N/mm² 以下考虑更稳妥,实际设计还要留出安全裕度。
2. 核算承载能力时应该看抗拉强度还是屈服强度?
答:静态承载设计主要看屈服强度,因为零件一旦超过屈服点就会产生不可恢复的变形。抗拉强度反映的是材料断前能承受的拉伸应力上限,适合作为材料牌号对比参数,不适合直接当设计上限。交变载荷工况则两个都不看,要看疲劳极限,铁基烧结件旋转弯曲疲劳强度约 320 N/mm²,热处理后约 540 N/mm²,数值上远低于抗拉强度。
3. 含油轴承能承受多大的径向载荷?
答:含油轴承与轴套类圆筒零件用径向压溃强度 K 值衡量,依据 GB/T 6804 或 ISO 2739 测定,公式为 K = F(D − T)÷(L × T²),F 为压溃载荷、D 为外径、T 为壁厚、L 为长度。除压溃值外,实际使用还受滑动速度和运行温度限制,行业经验区间大致是滑动速度 0.5-5 m/s、载荷 1-10 MPa 范围内表现稳定,高速重载工况下孔隙内润滑油流失加快,容易出现胶合磨损。
4. 同样尺寸的粉末冶金零件,为什么承载能力差别很大?
答:尺寸相同不代表承载能力相同。差别主要来自四个方面:密度等级不同,有效承载截面不同;孔隙形貌不同,粗大不规则孔比细小均匀孔更容易成为裂纹源;材料体系不同,铁基、铜基、不锈钢基的强度区间本身就有差距;后处理路线不同,做过热处理、渗碳或蒸汽处理的零件表层状态不一样。报价差异往往也来自这几项,比价时需要把这几项条件对齐。
5. 粉末冶金零件能承受冲击载荷吗?
答:能承受一定范围的冲击,但不是它的强项。常规压制烧结的铁基零件延伸率低于 2%,吸收冲击功的塑性储备少,冲击值低于同成分锻件。如果要用于带明显冲击的工况,需要提高密度、增加合金元素或改用粉末锻造路线,粉末锻造钢延伸率可达 5%-18%,热处理后抗拉强度约 2050 N/mm²,代价是工序和成本上升。重型设备的瞬时冲击载荷工况,通常不建议用常规粉末冶金件。
6. 把密度做高就一定能提高承载能力吗?
答:密度是主导变量,但不是全部变量。密度提高会同时改善强度、硬度和疲劳极限,这是确定的。但如果孔隙形貌很差、合金成分没有对应提高、热处理路线又没跟上,仅靠提密度得到的提升会低于预期。反过来,同样的密度下,通过表面致密化或浸渗改善孔隙状态,也能进一步提高疲劳表现。提高密度建议和材料、后处理一起规划。
7. 交变载荷工况下零件的寿命怎么估?
答:按疲劳强度而不是抗拉强度来估。先确认零件的实际应力幅值,再查对应材料牌号和密度等级的疲劳极限,应力幅值低于疲劳极限时理论上可承受的循环次数在 10⁷ 次量级。铁基烧结件旋转弯曲疲劳强度约 320 N/mm²,轴向载荷模式约 270 N/mm²,热处理后分别约 540 N/mm² 和 460 N/mm²。表面孔隙、缺口、装配偏心都会降低实际疲劳寿命。
8. 定制高承载零件需要提供哪些数据给厂家?
答:需要提供载荷类型(静载、交变还是冲击)、载荷量级与作用面积、工况转速或运动方式、使用温度区间、环境介质是否有腐蚀性、安装配合尺寸与公差要求、批量大小。载荷类型这一项尤其关键,同样的零件按静载核算和按交变载荷核算,选出的密度等级和材料可能完全不同。把这组数据备齐,厂家才能给出对应的材料建议与结构优化方案。
承载能力这个问题,绕不开载荷类型的判断。把使用中真实受的力想清楚,再去看密度、材料和后处理,选型会顺畅很多;如果手上只有一个零件图纸、工况条件还没确认,先补工况数据再谈承载,比反复比价更能省时间。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金材料密度越高强度就越高吗?合金孔隙和烧结三个变量也在起作用
时间:09-15 阅读:9次
-
粉末冶金复杂结构件有什么优势?从省下的工序和形状边界两个角度看
时间:09-15 阅读:12次
-
含油轴承是怎么实现自润滑的?从孔隙储油到运转供油的三步循环
时间:09-15 阅读:9次
-
锁具粉末冶金配件定制生产厂家怎么筛选?按材质方案与模具能力两条线核
时间:09-15 阅读:11次
-
粉末冶金零件能承受多大载荷?静载交变和冲击三类分开算
时间:09-15 阅读:10次
-
粉末冶金件密度不均是什么原因?从装粉压制烧结三段逐项排查
时间:09-14 阅读:29次
-
锁具锁芯弹子用粉末冶金还是机加工?大批量小规格件粉末冶金更省成本
时间:09-14 阅读:31次
-
粉末冶金密度和强度有什么关系?强度随密度上涨韧性要到高密度才跟上
时间:09-14 阅读:30次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13043次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11371次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10198次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9529次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9086次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8859次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8686次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8540次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7873次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7761次