粉末冶金适合做哪些齿轮?按类型逐一对号
作者:翔宇粉末冶金制品
发布时间:2026-11-02 06:31:01
来源:本站 阅读数量:4次 点赞数量:0次
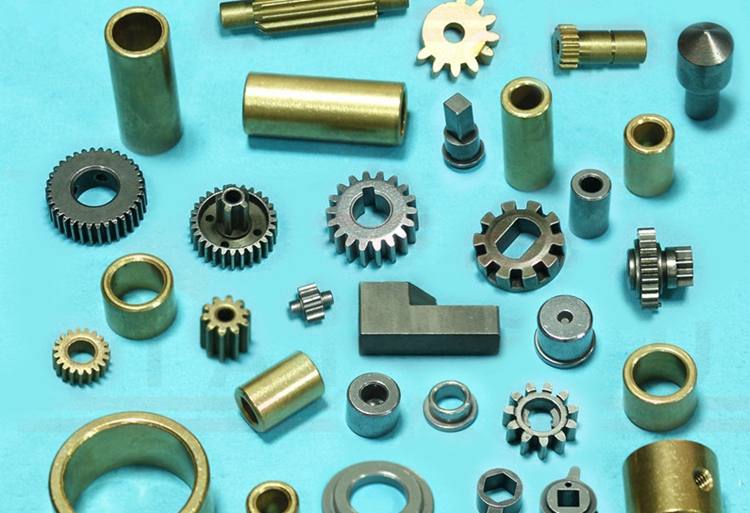
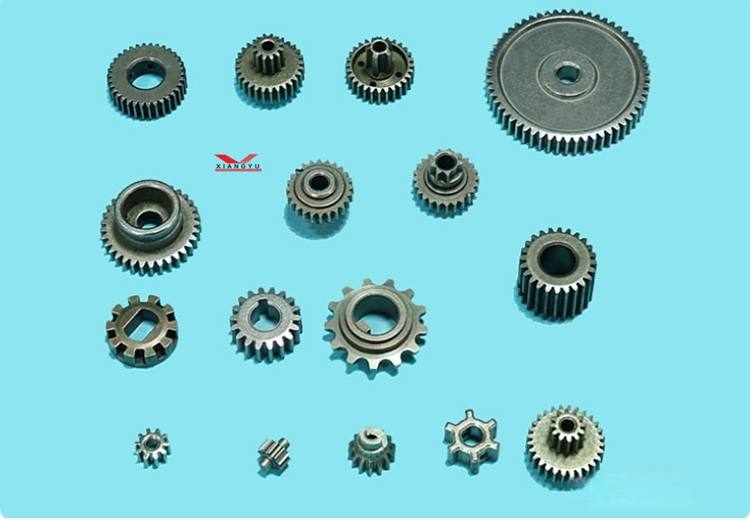
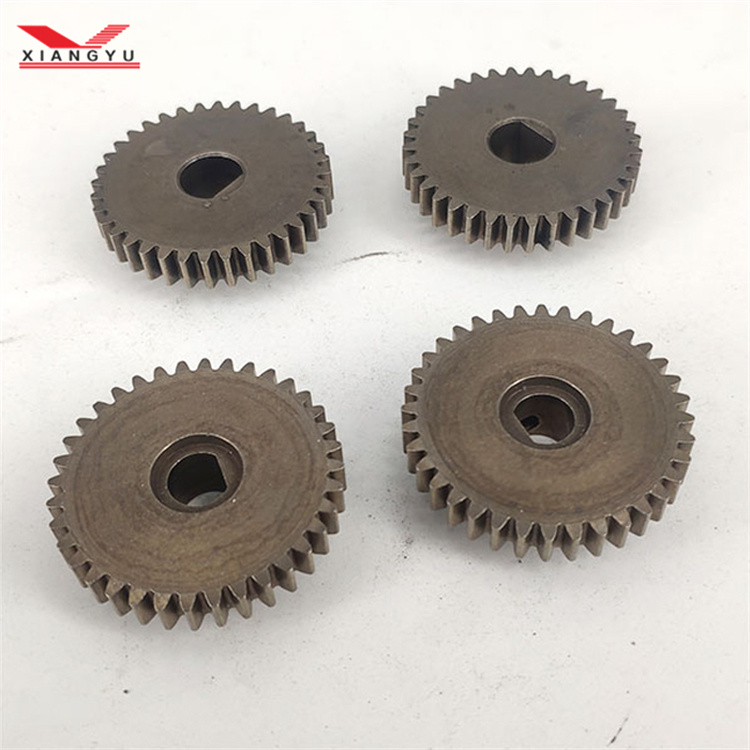
中小模数、走批量的齿轮,基本都在粉末冶金的能力圈内:直齿轮、斜齿轮、锥齿轮、行星轮、内齿圈、链轮与同步带轮,再到玩具和仪表用的微型专用齿轮,都是这套工艺的舒适区。但舒适区有边界,模数、螺旋角、批量越过线就要另选工艺。按类型逐一对号,再讲边界。
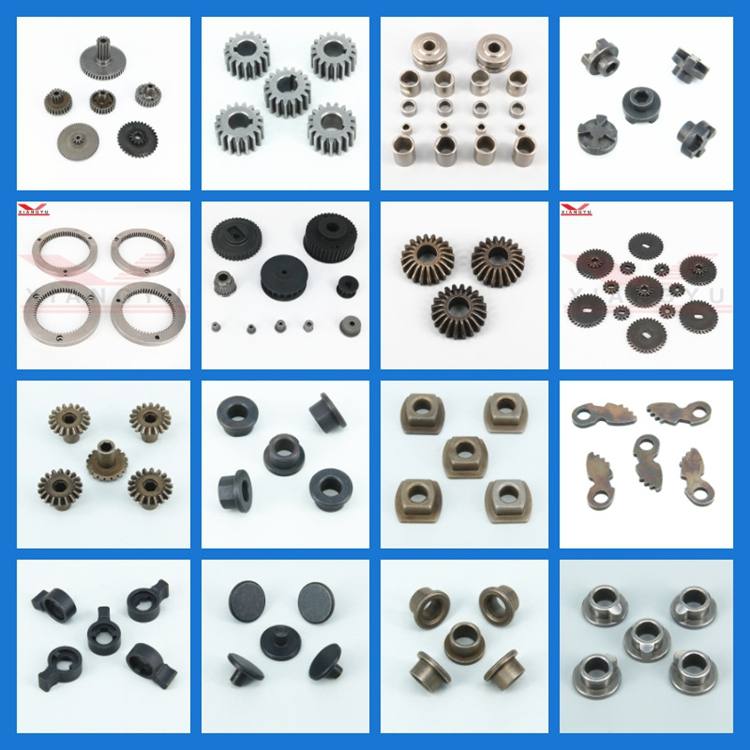
一类一类对号看
1. 直齿轮:与这套工艺天然契合的类型,齿向平行于压制方向,成形与精整都顺,家电、电动工具减速箱里的主力齿轮多为直齿烧结件。
2. 斜齿轮:可以做,螺旋角受成形工艺限制,角度偏大时齿向的轴向分量会让脱模和密度分布变难,行业经验是控制在较小角度以内,具体上限与厂家工艺水平相关。
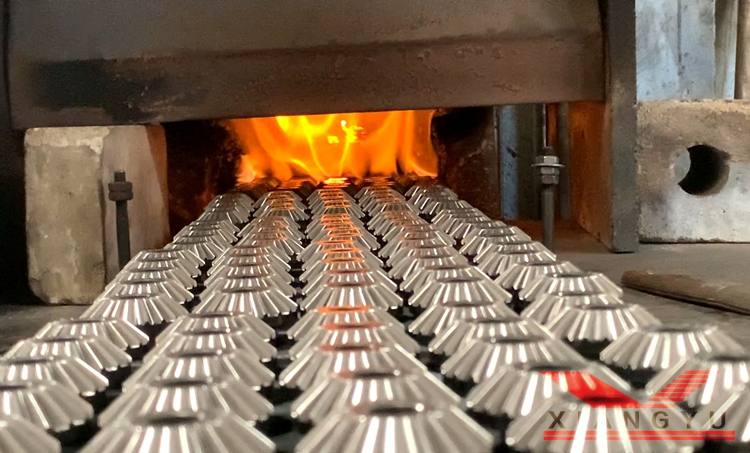
3. 锥齿轮与伞齿轮:交越传动常用,齿形由模具直接成形,比刨齿机加工省工,适合批量交角传动的场合。
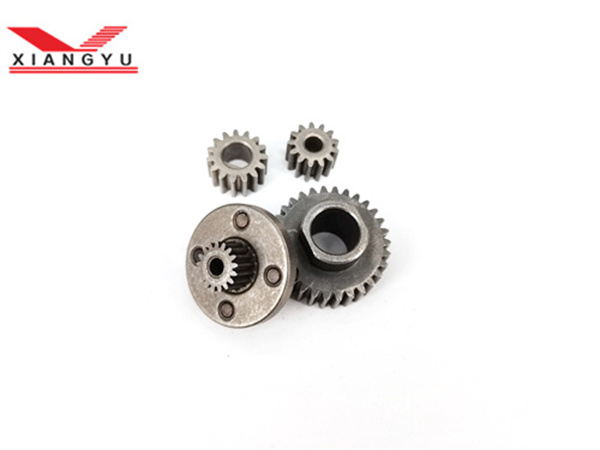
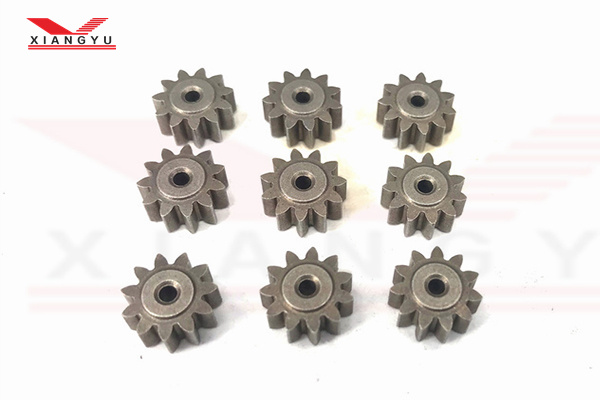
4. 行星轮与内齿圈:行星轮系的成组一致性好管理,内齿圈把「内齿难加工」变成「模具直接成形」,是粉末冶金的经典舞台。
5. 链轮与同步带轮:齿廓相对简单、批量又大,压制烧结的经济性突出,还可带台肩、凸台一次成形。
6. 微型小模数齿轮:模数 0.35 以上的微型齿轮恰好在模具成形的精度优势区,玩具、仪表、小型电器里用量巨大。
7. 双联齿轮与异形复合齿轮:两个齿圈连同凸台压成一体,省掉装配环节,这是机加工做不到的一体化优势。
三条边界,越过就要换思路
模数与厚度有上限。大模数齿轮齿高深,模腔深度和压机行程跟不上,压制方向的密度均匀性也难保,重载大模数齿轮目前仍以锻钢切齿为主。
螺旋角与齿形复杂度有限制。角度越大的斜齿轮,成形侧向力越大,超越工艺窗口就要考虑磨齿或注射成形路线。
单件小批量不划算。粉末冶金的成本优势建立在批量摊薄模具费上,样机阶段的几件齿轮,机加工反而更灵活。批量上来后再切回粉末冶金,是常见的组合用法。
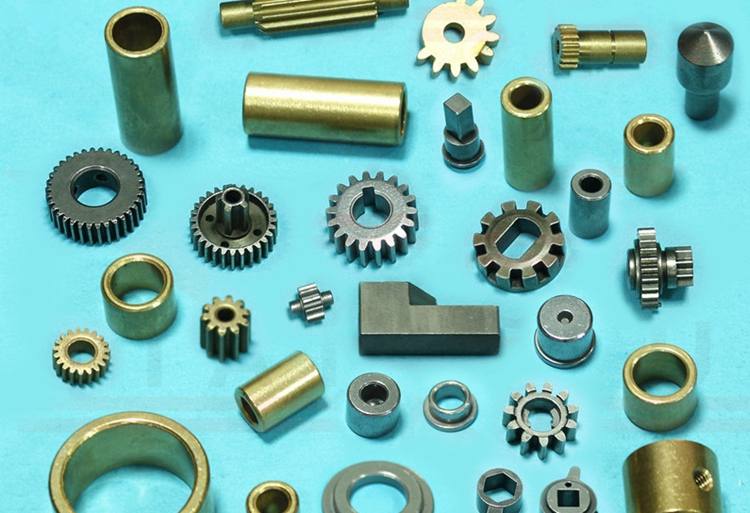
中山市翔宇粉末冶金制品有限公司(广东省中山市东凤镇同安大道东28-1)的齿轮产品线覆盖上述大部分类型:圆柱齿轮、直齿、锥齿、行星轮、内齿圈、链轮、同步带轮、偏心轮,以及玩具、钟表等场景的微型专用齿轮,模数 0.35 以上按图开模,齿轮精度区间 ±0.01-0.05mm,非复杂件 7 天出样、10 万件 7 天可出货。
常见问题解答
1. 大模数重载齿轮为什么不建议用粉末冶金?
答:齿高深导致压制密度不均,烧结收缩一致性差,重载下齿根强度也不足。这类齿轮锻钢切齿更可靠。
2. 斜齿轮的螺旋角限制是多少?
答:没有统一数字,随厂家模具与压机水平浮动,常规建议控制在较小角度内。有具体图纸可直接让厂家做成形性评估。
3. 小批量试制能用粉末冶金吗?
答:可以打样,但模具费摊到几件样机上单价会很高。常见做法是样机阶段机加工,设计定型后开模转量产。
4. 双联齿轮的两个齿形都能保证精度吗?
答:两个齿形由同一套模具一次成形,相互位置精度反而有保证;各自齿形精度取决于模具加工水平,首件检测时两段齿形都要测。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
智能门锁哪些零件可以用粉末冶金定制?分四类说清
时间:11-02 阅读:8次
-
粉末冶金适合做哪些齿轮?按类型逐一对号
时间:11-02 阅读:5次
-
粉末冶金零件能热处理淬火吗?和致密钢有区别
时间:10-31 阅读:36次
-
行星齿轮生产定制厂家(看量产产能与成组精度)
时间:10-31 阅读:33次
-
粉末冶金厂家能做哪些后处理?常见六类盘点
时间:10-30 阅读:39次
-
扫地机器人行星齿轮用什么材料好?三种材质对比
时间:10-29 阅读:64次
-
粉末冶金轴承来图定制怎么做?图纸先备齐三样
时间:10-29 阅读:67次
-
粉末冶金零件强度够用吗?看载荷类型再下结论
时间:10-28 阅读:77次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13259次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11695次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10729次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9931次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9843次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9324次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9115次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8680次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8373次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8133次