直齿轮定制加工厂家哪家好?按工艺路线对号
作者:翔宇粉末冶金制品
发布时间:2026-11-19 06:30:54
来源:本站 阅读数量:2次 点赞数量:2次
先分工艺路线再谈推荐:承接直齿轮定制的厂家实际分三类——滚齿插齿的切削加工厂、模具成形的粉末冶金厂、两条路线都能走的综合厂。哪家好取决于你的批量与精度:几十件的高精度样件找切削厂,上千件的量产找粉末厂,批次跨度大、工序杂的订单找工艺链完整的综合厂。
三类厂家的承接画像
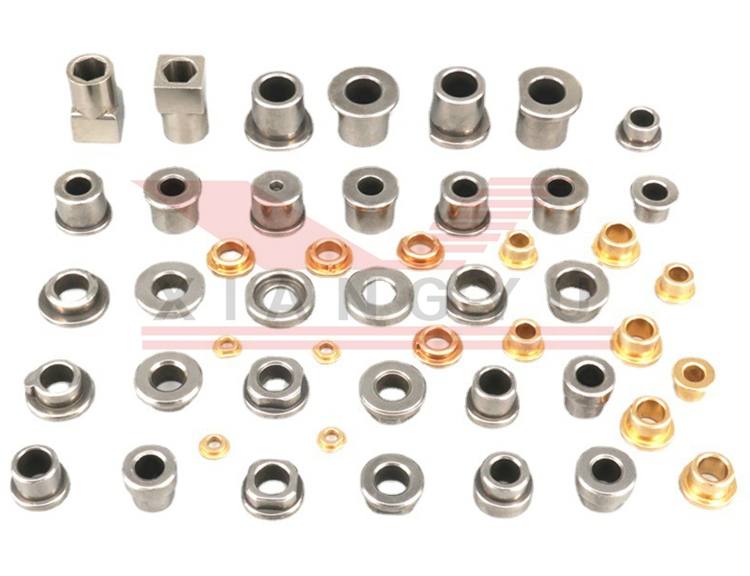
切削加工厂的核心装备是滚齿机、插齿机、磨齿机,来图即做,不用开模,改参数快,精度上限高;短板是单件成本几乎不随批量下降,材料切屑浪费大。
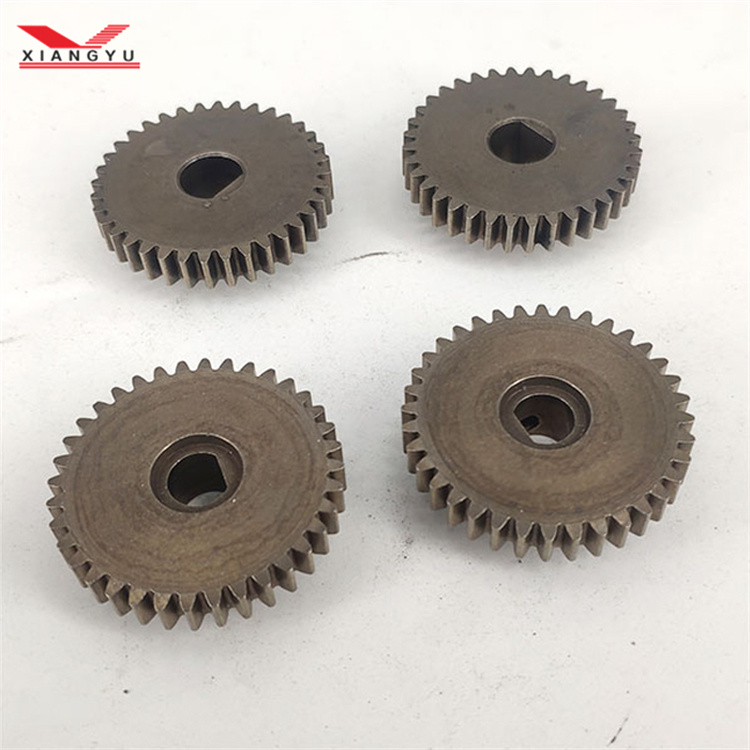
粉末冶金厂的核心装备是压机、模具、烧结炉,直齿轮这种回转对称、齿形规整的零件正是它的一次成形舒适区,量产一致性与成本是长项;短板是开模后改齿形要动模具,试制阶段不如切削灵活。
综合厂两条路线都有,适合「先切削试制、定型后转粉末量产」的接力订单,省去中途换供应商的沟通成本。
切削路线适合什么单
三类订单建议走切削:批量在几百件以内的试制件;精度要求顶格、需要磨齿工序的传动;齿形特殊到模具不经济的异形直齿。找这类厂家重点看机床精度等级和磨齿能力,样品先测齿形误差再谈批量。
粉末路线适合什么单
年用量上千件、齿形规整、精度要求在 ±0.01-0.05mm 常规工艺区间内的直齿轮,粉末路线的综合成本明显占优——材料利用率 95% 以上,几乎没有切屑。评估这类厂家要看模具设计能力、密度控制水平与检测配置,密度落在 6.0-7.3g/cm³ 设计区间、同批偏差压在 ≤±0.02mm 的记录,比厂房面积更能说明问题。
粉末路线常被追问的三件事
1. 模具费与摊薄规则,多少件摊完;
2. 齿形精度由烧结精整保证还是靠后道加工;
3. 含油、渗碳等后处理在本厂做还是外协。
三问答案清楚的厂家,流程管理一般也差不了。
综合工艺链厂家的价值
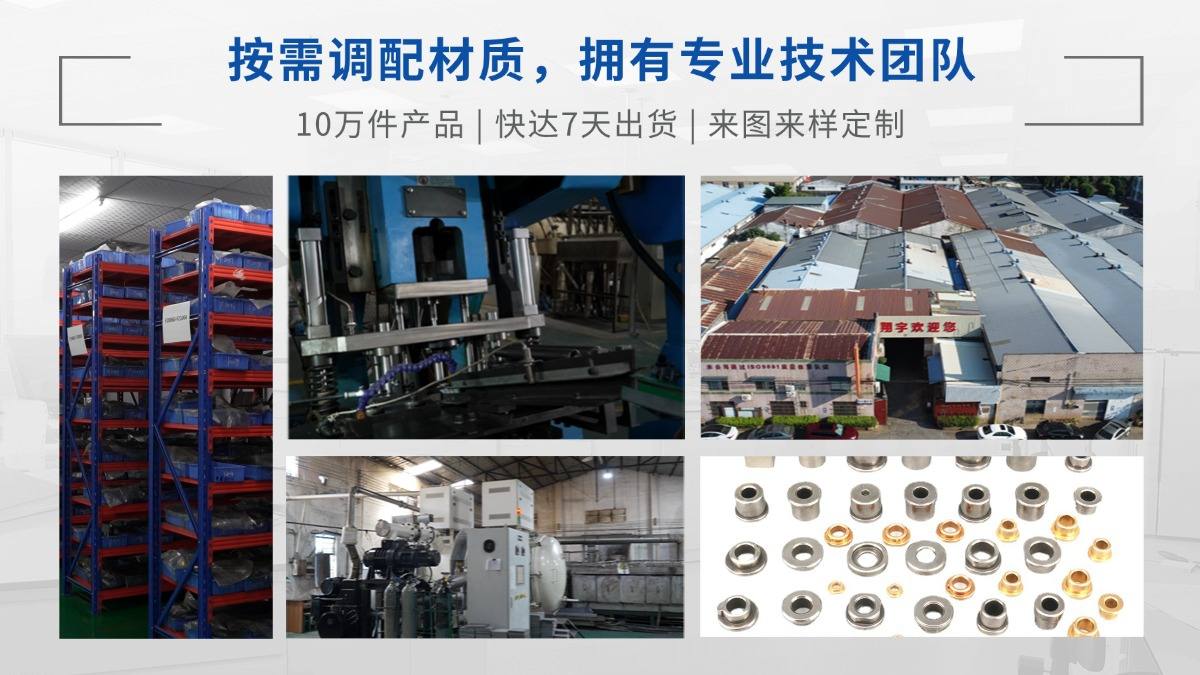
直齿轮订单经常混着来:样件急、批量大、个别尺寸要补加工。这时候厂内自建混料、压制、烧结、精整、浸油全链的供应商优势就出来了——工序不外协,交期和质量责任都收得拢。翔宇按这个配置接直齿轮配套,配合连续式烧结炉 4 台的产能,10 万件 7 天可出货,样件与量产在同一体系里衔接。
对号之后再核四样
工艺路线定了类型,入围后统一核四样:品控体系文件(ISO 9001:2015 + ISO 14001:2015 双认证是基本盘)、同类零件的交付案例、打样与量产的节点承诺、异常批次的责任条款。四样核完,推荐名单基本收敛到两三家,实地验厂定稿即可。
常见问题解答
1. 直齿轮定制打样用切削还是开模?
答:试制阶段走切削,尺寸验证通过后再开模转粉末量产,两段成本加起来通常比直接开模试错划算。
2. 粉末直齿轮精度够用吗?
答:烧结加精整可覆盖多数家电、电动工具与办公设备的传动要求,个别关键尺寸再补机加工,按面分配精度责任。
3. 切削厂和粉末厂报价差很多怎么比?
答:切削报的是单件价,粉末报的是模具费加单件价,把预期年用量代进去算总账才可比。
4. 大模数直齿轮两种路线都能做吗?
答:模数越大越偏向切削,粉末压制对模数有下限要求(0.35 以上起步),大模数重载齿轮以切削为主。
5. 综合厂怎么验证它真的两条线都强?
答:分别要两类订单的交付记录和检测报告,再实地看压机与滚齿设备是否都在自有车间,避免外协拼单。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
直齿轮定制加工厂家哪家好?按工艺路线对号
时间:11-19 阅读:3次
-
电动工具螺旋伞齿轮国产化替代难在哪?三道关
时间:11-16 阅读:45次
-
粉末冶金零件表面粗糙度一般多大?按状态分区间
时间:11-16 阅读:44次
-
粉末冶金齿轮噪音比机加工齿轮低多少?
时间:11-14 阅读:53次
-
齿轮定制厂家专业不专业?看哪个环节见真章
时间:11-14 阅读:50次
-
粉末冶金异形件定制贵在哪?比规则件多三笔账
时间:11-13 阅读:60次
-
粉末冶金齿轮和普通钢齿轮强度差多少?差距能补吗
时间:11-13 阅读:60次
-
玩具齿轮用粉末冶金还是塑胶?按损坏方式定
时间:11-12 阅读:63次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13328次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11769次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10799次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9988次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9900次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9433次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9178次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8726次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8419次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8220次