粉末冶金齿轮渗碳淬火分几步?孔隙改变了什么
作者:翔宇粉末冶金制品
发布时间:2026-11-19 06:31:15
来源:本站 阅读数量:1次 点赞数量:0次
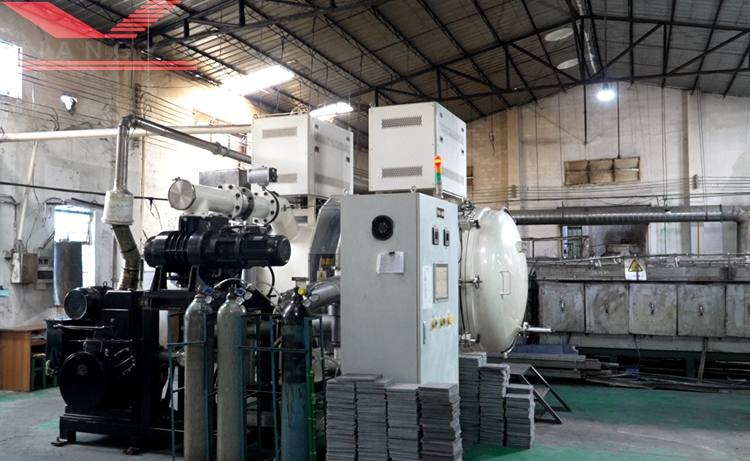
六步走完:清洗脱脂、装炉、加热渗碳、扩散、淬火、低温回火。粉末冶金齿轮做渗碳淬火的原理与致密钢件相同,差别全在孔隙上——孔隙让碳原子渗得更快、让淬火变形更敏感,工艺参数因此要单独调,不能照搬致密钢的曲线。
六步流程逐段拆
清洗脱脂:粉末件孔隙里存着浸油和加工残留,必须先清干净,否则油污在炉内碳化污染气氛。
装炉:零件之间留出间隙,保证渗碳气氛均匀流到每个齿面,堆叠装炉会让贴紧面渗层偏浅。
加热渗碳:炉温升到渗碳区间(常见在 850-950℃ 档),通入含碳气氛,碳原子往齿面吸附扩散。
扩散:保温一段时间让碳往里走,渗层深度由温度和时间共同决定。
淬火:渗完快速冷却,把表层高碳组织固定下来。
低温回火:消除淬火应力,把脆性压下来,保住韧性。
粉末件要额外盯的两处
1. 碳势控制调低一档——孔隙通道让碳渗入面积比表观面积大,按致密钢设定的碳势容易渗过头;
2. 淬火介质选温和型——孔隙件的散热路径复杂,激进冷却容易沿孔隙开裂。
孔隙带来的三个差别
碳走得快:连通孔隙像无数条小路,碳原子从表面一直往内渗,同样时间里渗层更深,时间要相应缩短。
变形更敏感:淬火激冷时表里温差大,粉末件密度在 6.0-7.3g/cm³ 区间、孔隙分布不均的地方应力集中,薄壁齿圈尤其要控制冷却速度。
硬度检测有讲究:表观硬度受孔隙影响读数偏低,验收要约定用嵌样实测或约定换算口径,直接拿致密钢标准判定会误伤合格品。
齿轮为什么做表面强化而不是整体淬火
齿轮的服役状态是「齿面要硬、齿芯要韧」:齿面硬了耐磨抗点蚀,芯部韧了抗冲击不崩齿。渗碳淬火恰好只强化表层,芯部保持原有韧性,这是它比整体淬火适合齿轮的原因。粉末齿轮芯部还有孔隙提供的储油与减振特性,配合表面硬化层,中高载荷传动的寿命表现是够用的。
翔宇给齿轮配套渗碳淬火时,会把渗层深度、表观硬度、芯部硬度三项指标写进随件报告,批量件按批抽检验证,客户装机时不必再自行摸索判定口径。
变形控制与后续精整
渗碳淬火是粉末齿轮全流程里变形风险偏高的一道。控制手段排在前面的有:压坯密度分布尽量均匀、淬火前预热减小温差、装炉方式避免悬臂受热。变形量超出精整能力的齿轮,淬火后要预留磨齿余量——图纸评审阶段就把「淬火后留不留磨量」定下来,比淬完返工省事得多。
常见问题解答
1. 粉末齿轮渗碳前要不要先封孔?
答:常规渗碳不需要,孔隙对渗层的影响通过调参数消化;有特殊气密要求的零件才做封孔处理,且封孔工序排在渗碳之前。
2. 渗层深度做多少合适?
答:按模数和载荷定,通常与齿根要求的强度匹配。给厂家报工况让它算,比拍一个深度数字更稳。
3. 淬火后齿轮尺寸会超差吗?
答:控制在工艺窗口内不会。变形量与几何形状、壁厚相关,薄壁件预留精整或磨削余量即可兜底。
4. 渗碳淬火和蒸汽处理能一起做吗?
答:两者目的不同,一个强化表层、一个封孔防锈,一般分开安排,先后顺序由厂家按零件用途定。
5. 怎么验收渗碳质量?
答:看三项:表面硬度、有效硬化层深度、芯部硬度,配合金相抽检。验收口径在图纸阶段约定,避免用致密钢标准直接套。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金齿轮渗碳淬火分几步?孔隙改变了什么
时间:11-19 阅读:2次
-
粉末冶金来图定制流程是怎样的?客户要配合四件事
时间:11-17 阅读:19次
-
粉末冶金定制流程从图纸到量产要走几步?
时间:11-06 阅读:71次
-
粉末冶金工艺流程有哪些步骤?跟着物料状态走
时间:10-30 阅读:117次
-
粉末冶金工艺流程是什么?五道工序从粉末到零件
时间:10-27 阅读:96次
-
粉末冶金为什么要渗铜?封孔补强一次讲清
时间:10-07 阅读:328次
-
粉末冶金零件开裂怎么定责?先分工艺和使用
时间:10-05 阅读:335次
-
粉末冶金发黑是怎么做的?蒸汽发黑和化学发黑两种路线讲清楚
时间:09-10 阅读:412次
栏目
热门阅读
-
粉末冶金产品精度能达到多少?
时间:08-16 阅读:10402次
-
粉末冶金工艺和铸造工艺的区别
时间:11-17 阅读:7151次
-
2024粉末冶金制品工艺流程是怎样的?
时间:12-21 阅读:6522次
-
粉末冶金中的结构件和铸铁件,我们应该怎么去区分?
时间:03-15 阅读:6125次
-
图解常用的7种齿轮加工方法
时间:10-24 阅读:6072次
-
不锈钢粉末冶金加工流程
时间:10-24 阅读:6056次
-
铁基粉末冶金零件加工流程
时间:10-24 阅读:5876次
-
粉末冶金齿轮的制备方法
时间:11-22 阅读:5157次
-
铁基粉末冶金结构件制造工艺
时间:10-24 阅读:5121次
-
翔宇-浅谈粉末冶金模具价格
时间:11-17 阅读:5077次