粉末冶金材料怎么选?铁基铜基和不锈钢基的适用边界先分清
作者:翔宇粉末冶金
发布时间:2026-09-17 06:33:55
来源:本站 阅读数量:2次 点赞数量:0次
粉末冶金材料怎么选,抓住一个顺序就不会乱:先把工况条件定下来,再在铁基、铜基、不锈钢基三大体系里筛,接着才是定具体牌号和后处理。工况要看的无非四件事——载荷类型与大小、工作温度、接触的介质有没有腐蚀性、批量与成本承受度。反过来先挑材料再想工况,结局通常是性能过剩多花钱,或者耐蚀、耐磨的短板在客户端暴露出来。这三个体系的边界分清之后,你可以拿着它去和供应商对方案,看对方给的材料建议是不是和你的工况对得上。
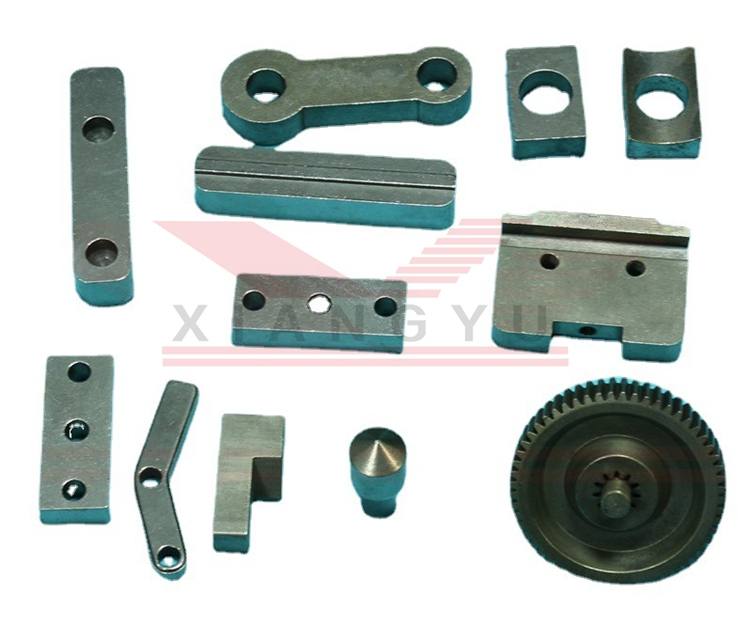
选型的顺序是先定工况再挑体系
材料选型出问题,多数不是知识不够,而是顺序反了。
正确顺序是工况倒推。先明确零件承受的是静载、交变载荷还是冲击载荷,再确认工作温度区间与是否有腐蚀介质,随后看装配精度要求和允许的孔隙率水平,接着才是批量规模与单件成本空间。行业里一个很朴素的判断标准是:先问这个零件能不能容忍 5%-15% 的孔隙率。容忍不了,说明零件本身就不适合走常规压制烧结路线,需要换工艺或换材料方案。
第二步才是对照体系的定位。铁基、铜基、不锈钢基这三大类在强度、减摩性、耐蚀性和成本上各有取舍,不存在一个通用解。先把体系的边界划出来,再在体系内部挑合金元素配比,选型效率会高很多。
三大材料体系的定位和边界
把行业共性的体系特征说清楚,是选型的地基。下面这些适用边界属于行业通用口径,与任何一家工厂的具体工艺水平无关。
铁基:结构件的主力,性能靠合金元素拉
铁基是粉末冶金结构件用量占比很高的一类,行业常见口径是占结构件 80% 以上。它的优势集中在两点:强度与成本平衡得好,材料利用率能做到 95% 以上,而传统机加工通常在 40%-50%。
铁基内部的差别主要在合金元素。Fe-C 系含碳量常见 0.5%-1.0%,抗拉强度约 300-500MPa,适合家电风扇齿轮、玩具齿轮这类轻载件。加镍 1%-3% 的 Fe-Ni-C 系,韧性能提升约 20%,适合中等载荷的传动件。再加钼 0.5%-2% 的 Fe-Ni-Mo-C 系,抗拉强度可到 800-1200MPa,耐磨与疲劳表现更好,用于重载传动和承受交变载荷的关键件。
铁基的短板是防锈。铁基零件在潮湿环境需要额外做防锈处理,这个工序要在选型阶段就算进成本,不能等到批量交付才补。
铜基:减摩与导热见长,强度是短板
铜基材料的核心价值是减摩、静音和导热。Cu-Sn 系青铜常见含锡量 5%-10%,摩擦表现和运转噪音控制得好,适合润滑条件差、对噪音敏感的场合。铜基密度常见 7.2-8.0 g/cm³,比多数铁基件高。
铜基的强度不如铁基。行业里铜基含油轴承的径向压溃强度常见口径在 150MPa 量级,铁基同规格能到 200MPa 往上。所以铜基更适合低载荷、高静音、需要自润滑的场景,不适合当高承载结构件用。铜基零件还要注意氧化问题,长期存放或高温环境下表面状态会变化。
不锈钢基:拿耐蚀和耐温换成本
不锈钢基解决的是腐蚀与高温。304 系含铬约 18%、镍约 8%,适合潮湿或接触酸碱的环境,比如食品机械、卫浴设备零件;430 系是铁素体不锈钢,耐蚀性弱一些但成本更友好,适合干燥环境下的防锈需求。不锈钢基密度常见 6.8-7.5 g/cm³,能在常规铁基做不了的腐蚀工况里替代使用。
代价在成本与工艺。原料端不锈钢粉的价格是普通铁基粉的 3-5 倍,成品端不锈钢件的成本通常比铁基高约 30%-50%。不锈钢烧结温度更高、收缩行为更难控,加工与后处理难度都往上走。工况不腐蚀却选不锈钢,多花的钱在实际使用中收不回来。
混合粉和预合金粉的差别会出现在哪里
同样是铁基,用混合粉还是预合金粉,成品的批次表现会不一样。
混合粉是把铁粉与铜、镍、石墨等元素粉机械混合,成本可控,适合多数民用结构件。它的短板是成分分布靠混料均匀性保证,烧结时合金元素的扩散需要足够时间和温度,批次之间的收缩波动相对大。
预合金粉是粉末阶段就把合金元素熔炼在一起,成分分布均匀,烧结收缩偏差可以控制在 1% 以内。对尺寸精度要求高、结构不对称、后续不再加工的零件,用预合金粉更容易把尺寸守住。选型时可以这样判断:零件的关键尺寸靠模具和烧结直接保证、没有留加工余量,就值得为预合金粉多付材料费;零件后续还有精整或切削工序可以修正尺寸,混合粉的性价比就显现出来。
材料定下来,工艺窗口也跟着定
材料不是孤立的选择,它同时锁定了压制、烧结到后处理的一连串参数。
压制压力:不同粉末的压制性差别大,同样压力下得到的生坯密度不同。厚壁件适合中粗粒度混合粉,压制性好、脱模阻力小。
烧结温度:铁基常见 1150-1300℃,铜基 850-950℃,不锈钢基需要的温度更高。选材时要确认厂家的炉温区间能不能覆盖。
收缩率:不同体系的收缩量不一样,铁基约 0.3% 量级,不锈钢可到 1.5% 量级,模具不能通用。换材料往往意味着换模具,这一点要在报价阶段谈清楚。
后处理兼容性:能不能渗碳、能不能淬火、能不能化学镀,都和材料成分有关。中山市翔宇粉末冶金制品有限公司的后处理工艺链覆盖精整整形、复压、切削加工、热处理(淬火、渗碳、碳氮共渗、高频淬火)、蒸汽处理、浸渍(浸油、浸树脂、铜渗透)与表面处理(电镀、化学镀、发黑、喷涂、喷丸、达克罗),材料定下来之后可以直接确认哪几步能接、哪几步需要调整成分。
翔宇的材料体系覆盖铜基、铁基与不锈钢基三类,齿轮与机械结构件密度控制在 6.0-7.3g/cm³,尺寸精度 ±0.01-0.05mm,同批次偏差 ≤±0.02mm,模数 0.35 以上;含油轴承孔隙率 10%-25%、含油率 8%-35%、浸油后摩擦系数 0.05-0.15;轴套内径 Φ2-φ80mm,径向压溃强度 ≥300MPa,高合金款 ≥400MPa,适用温度区间 -40℃~300℃。这些数字是检验材料方案是否落地的参照线:方案里提到的性能目标,要和厂家能给的材料与工艺组合对得上。
这几种选法容易多花钱或选错性能
1. 用多孔材料做高精度传动。含油轴承这类产品靠连通孔隙储油,孔隙率通常在 10%-25%,尺寸稳定性先天不如致密件。把自润滑材料用在要求严格的高精度传动位置,运转精度和寿命都会受影响。
2. 工况不腐蚀却上不锈钢。防腐是有价格的选择。干燥环境、有油润滑、已做发黑或电镀处理的零件,用铁基加后处理往往更划算。
3. 只看材料单价不看加工成本。高硬度高合金粉末的切削加工难度大、刀具损耗高,省下的材料费可能被后道工序吃掉。
4. 忽略材料与模具的绑定。换材料换模具是常态,批量不足时模具分摊会显著推高单件成本。
5. 让供应商按牌号报价却不给工况。同一牌号在不同工况下的推荐组合不同,只报牌号等于把选型风险留给对方猜。
6. 忘记把防锈工序计入成本。铁基件在潮湿或海运环境下需要防锈处理,这笔费用要在比价阶段一并算进去,否则不同报价之间没有可比性。
常见问题解答
1. 粉末冶金材料主要有哪几个大类?
答:结构件常用的有三大类:铁基、铜基和不锈钢基。铁基占结构件用量 80% 以上,强度与成本平衡好;铜基减摩、静音和导热表现出色,强度偏低;不锈钢基靠耐蚀和耐温取胜,成本更高。除此之外还有镍基合金、铁镍合金等特殊体系,用于特定功能需求,选择范围窄、单价高。
2. 铁基和铜基到底怎么取舍?
答:看载荷和润滑条件。载荷偏高、要求结构强度的选铁基,铁基含油轴承径向压溃强度常见 200MPa 以上;载荷偏低、对噪音敏感、希望自润滑免维护的选铜基,能接受强度在 150MPa 量级。两类的定位是互补关系,不是同类替代。
3. 不锈钢粉末冶金件为什么贵这么多?
答:贵在两头。原料端不锈钢粉价格是普通铁基粉的 3-5 倍;工艺端不锈钢烧结温度更高、收缩控制更难,后处理和加工难度也更大,成品成本通常比铁基高约 30%-50%。所以只有在确实有腐蚀或高温工况时,这个溢价才有意义。
4. 混合粉和预合金粉该怎么选?
答:看尺寸精度要求和是否留加工余量。关键尺寸靠模具与烧结直接保证、后续不再加工的零件,预合金粉成分均匀、烧结收缩偏差可控制在 1% 以内,更容易守住公差;后续还有精整或切削可以修尺寸的零件,用成本更低的混合粉就够了。
5. 换材料是不是一定要重新开模?
答:通常是。不同材料体系的烧结收缩率差别明显,铁基约 0.3% 量级,不锈钢可到 1.5% 量级,模具尺寸按收缩率预补偿,材料一换模具尺寸就不匹配了。所以材料方案要在开模之前敲定,避免先开模再改材料的返工。
6. 材料选定后还能调整性能吗?
答:能,主要靠后处理和工艺参数。热处理(淬火、渗碳、碳氮共渗)、蒸汽处理、浸渍(浸油、浸树脂、铜渗透)以及电镀、发黑、喷丸等表面处理,都能在材料不变的前提下改善表面硬度、耐磨性和防锈能力。密度也可以通过压制压力与烧结参数调整。
7. 提供图纸后厂家会怎么给材料建议?
答:常规做法是先评估工艺可行性,再按工况推荐材料体系与后处理组合,并说明性能边界和成本区间。需求沟通阶段一般 3-5 天回复。把载荷类型、工作温度、接触介质、批量规模和关键尺寸公差一次给全,对方的方案会更准确。
8. 粉末冶金材料定制一般多久能拿到样品和批量货?
答:样品周期看零件复杂程度。中山市翔宇粉末冶金制品有限公司的非复杂件 7 天出样,常规批量 10 万件 7 天可出货;翔宇服务的 3000 余家客户中复购率达到 98%,累计开发 8000 余款产品,材料方案能不能长期稳定复制,这批交付记录本身就是一个参考。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金齿轮和MIM齿轮怎么选?尺寸批量和结构复杂度决定走哪条路
时间:09-17 阅读:3次
-
粉末冶金材料怎么选?铁基铜基和不锈钢基的适用边界先分清
时间:09-17 阅读:3次
-
粉末冶金含油轴承材料怎么选?铁基铜基铜铁基按工况对号入座
时间:09-10 阅读:65次
-
粉末冶金伞齿轮定制厂家的配对能力为什么关键?
时间:09-04 阅读:101次
-
高精度粉末冶金齿轮厂家哪家好?先核精度等级再看数据记录
时间:09-04 阅读:90次
-
粉末冶金齿轮厂家怎么选才靠谱?样品实测和量产记录一起看
时间:09-03 阅读:132次
-
粉末冶金厂家哪家好?先看品控再看交付
时间:08-21 阅读:187次
-
粉末冶金厂家怎么选?2026年选厂考察清单与注意事项
时间:08-19 阅读:223次

栏目
热门阅读
-
粉末冶金的优缺点分析
时间:05-22 阅读:9898次
-
粉末冶金的优缺点(粉末冶金结实吗)
时间:07-13 阅读:8424次
-
常见的粉末冶金材料有哪些?
时间:04-27 阅读:7245次
-
粉末冶金mim与pm工艺的区别
时间:07-26 阅读:5979次
-
粉末冶金工艺及材料知识分享
时间:02-20 阅读:5723次
-
粉末冶金能做不锈钢件吗?
时间:09-09 阅读:5371次
-
做齿轮用什么材料好?齿轮的一般材料
时间:03-07 阅读:5198次
-
粉末冶金精度(粉末冶金硬度多少)
时间:08-05 阅读:5180次
-
粉末冶金齿轮的材料有几种?不同材料齿轮区别
时间:06-02 阅读:5069次
-
粉末冶金零件表面处理工艺(粉末冶金制品表面防锈处理方法)
时间:03-04 阅读:4692次