粉末冶金齿轮和MIM齿轮怎么选?尺寸批量和结构复杂度决定走哪条路
作者:翔宇粉末冶金
发布时间:2026-09-17 06:37:10
来源:本站 阅读数量:2次 点赞数量:0次
粉末冶金齿轮和 MIM 齿轮怎么选,判断顺序是先看结构,再看尺寸,接着看批量与精度。零件结构简单、对称、能沿一个方向脱模,批量又大,走传统压制成型更省钱;零件带侧孔、侧凹、内花键、薄壁或复杂三维曲面,尺寸和重量又不大,走 MIM 金属注射成型才做得出来。两者同属粉末冶金技术体系,差别来自成形方式:压制成型是把干粉装在模具里用冲头压,MIM 是把混了粘结剂的粉末喂料像塑料一样注射进模腔。理解这一点,后面的密度、精度、成本差异都能自己推出来。你可以拿着这几条对着图纸过一遍,基本就能定路线。
两条路线属于同一个技术体系
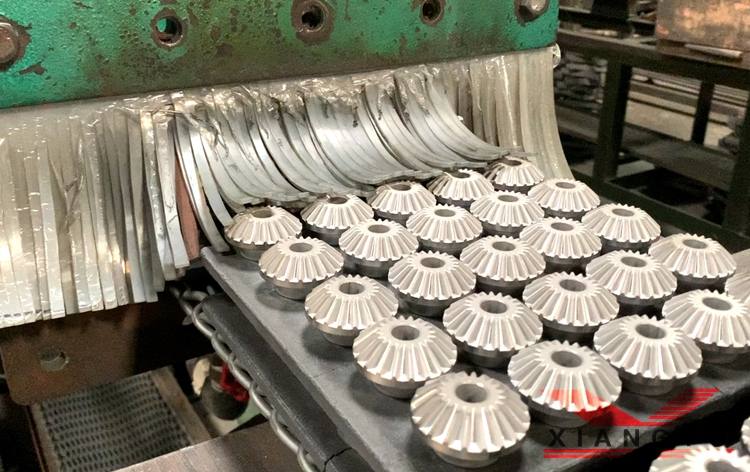
先纠正一个常见误解:MIM 不是粉末冶金之外的另一种工艺,它是粉末冶金体系里专门做复杂小件的分支。MIM 的流程是把细金属粉末与粘结剂混炼成喂料,注射成型后脱脂,再高温烧结;传统压制成型则是粉末直接装模、压制、烧结,必要时再做精整。
两条路线的原料差别很大。压制成型用粉粒度约 50-150 μm,属较粗粉;MIM 用粉粒度约 2-20 μm,常用 5-15 μm。粘结剂含量也不在一个量级:压制成型约 0-2%,MIM 的体积分数可达 35%-45%。细粉加高粘结剂含量,换来的是流动性——喂料能填满模具的每个细节,代价是脱脂工序和更大的烧结收缩。
成形方式决定了能做多复杂的形状
几何能力通常是选型的决定项。压制成型靠上下冲头沿一个轴向往复运动,零件必须能沿压制方向顺利脱模,因此它做不了侧凹结构,也做不了与压制方向垂直的内部通道,侧孔这类特征只能靠烧结后的钻孔或铣削补上。
MIM 不受这个约束,喂料在压力下流入型腔,侧孔、横向槽、内外螺纹、交叉孔道、复杂三维轮廓都能直接成型。壁厚下限也拉开了:压制成型的壁厚下限通常在 1.0-1.5mm,MIM 可以做到 0.3-0.4mm。
对齿轮来说,这条差异体现得很具体。直齿圆柱齿轮、结构对称、无侧向特征,压制成型完全够用;斜齿轮、带内花键的齿轮、双联齿轮的两段齿形、带侧向卡槽的微型齿轮,压制成型做不了或做出来要补工序,MIM 能一次成型。
密度和力学性能差多少
两条路线的致密度不在一个水平,这直接决定零件的强度与疲劳表现。
压制成型的生坯密度约 6.5-7.4 g/cm³,烧结后密度约 6.4-7.8 g/cm³,相对密度落在 80%-92% 区间,残留孔隙是这种工艺的固有特征。MIM 的生坯密度只有约 4.0-5.0 g/cm³,但脱脂烧结后密度可以到 7.5-7.9 g/cm³,相对密度 95%-99%。
以 316L 不锈钢为例,压制成型件抗拉强度约 400-500MPa,MIM 件约 500-600MPa;冲击韧性与疲劳性能方面,MIM 的表现更好,接近致密材料。孔隙对两类零件意义不同:做含油轴承、自润滑件时,可控孔隙是功能本身;做承受交变载荷的受力件时,孔隙就是裂纹源。
尺寸与重量的适用边界
尺寸把选择范围先划掉一部分。
压制成型的适应范围更宽,单件重量可以从 0.1g 到 5kg 量级,外形直径可到 200mm 量级,中大尺寸的结构件、法兰、齿轮都能做。MIM 的边界窄一些,单件重量通常到 200g,常见做法在 100g 以内,外形尺寸上限约 150mm;注射机的锁模能力与脱脂时间限制了单件体积,超过这个范围反而不经济。
所以判断逻辑很直接:零件又大又复杂,两条路线都可能受限,需要回到图纸重新评估设计或拆分;零件小且复杂,MIM 的优势才发挥得出来。
精度与批量的经济性算在哪里
精度方面两者的差异比想象中小。压制成型的尺寸公差常见在 ±0.3%-0.5%,也有按 ±0.05-0.10mm 控制的口径;MIM 的公差水平约 ±0.3%,部分特征可做到 ±0.05mm。真正拉开差距的是后续工序:要拿到更高精度,两条路线都得靠精整或切削加工补。
齿轮精度可以按等级对照。IT9-IT11 级(约 ±0.03-0.08mm)的烧结态精度,压制成型和 MIM 都能达到;IT7-IT8 级(约 ±0.01-0.02mm)需要 MIM 加精整或改用切削加工;IT5-IT6 级(约 ±0.005mm)要靠磨削。行业里微齿轮的定义是模数 1.0mm 以下、外径 20mm 以下,这类零件的精度要求往往直接决定工艺路线。
成本结构上,模具费是先出现的分水岭。简单零件的压制成型模具比 MIM 模具低 30%-50%,MIM 模具结构接近塑料注射模,有流道、浇口、冷却通道,复杂件还要滑块。批量上也有大致分界:结构简单的直齿圆柱齿轮在 5 万件以上,压制成型的单件成本更低;几何复杂的零件年用量超过 5000 件,MIM 比切削加工更划算。材料范围同样影响判断:压制成型主要覆盖铁基与铜基体系,MIM 可以做大面积的不锈钢、钛合金与高温合金件。
落到齿轮上怎么判断
把上面的条件收拢成一套可执行的判断顺序。
1. 看齿形与齿向。直齿、结构对称、无侧向特征,先考虑压制成型;斜齿、带内花键、双联或带侧向卡槽的齿形,先考虑 MIM。
2. 看壁厚下限。壁厚在 1.0mm 以上的零件,压制成型可行;壁厚薄到 0.5mm 以下,只有 MIM 能做。
3. 看单件重量与外形尺寸。100g 以内的复杂小件适合 MIM;中大型结构件走压制成型;超出两者上限的要重新评估设计。
4. 看批量。批量越大越偏向压制成型,模具费摊得薄;中等批量、结构复杂时 MIM 的二次加工节省能补回模具差价。
5. 看性能要求。需要接近致密材料的强度与疲劳性能,走 MIM;需要可控孔隙做自润滑,压制成型是天然选项。
6. 看材料。铁基、铜基体系两条路线都覆盖;不锈钢、钛合金、高温合金等难加工材料,MIM 的范围更宽。
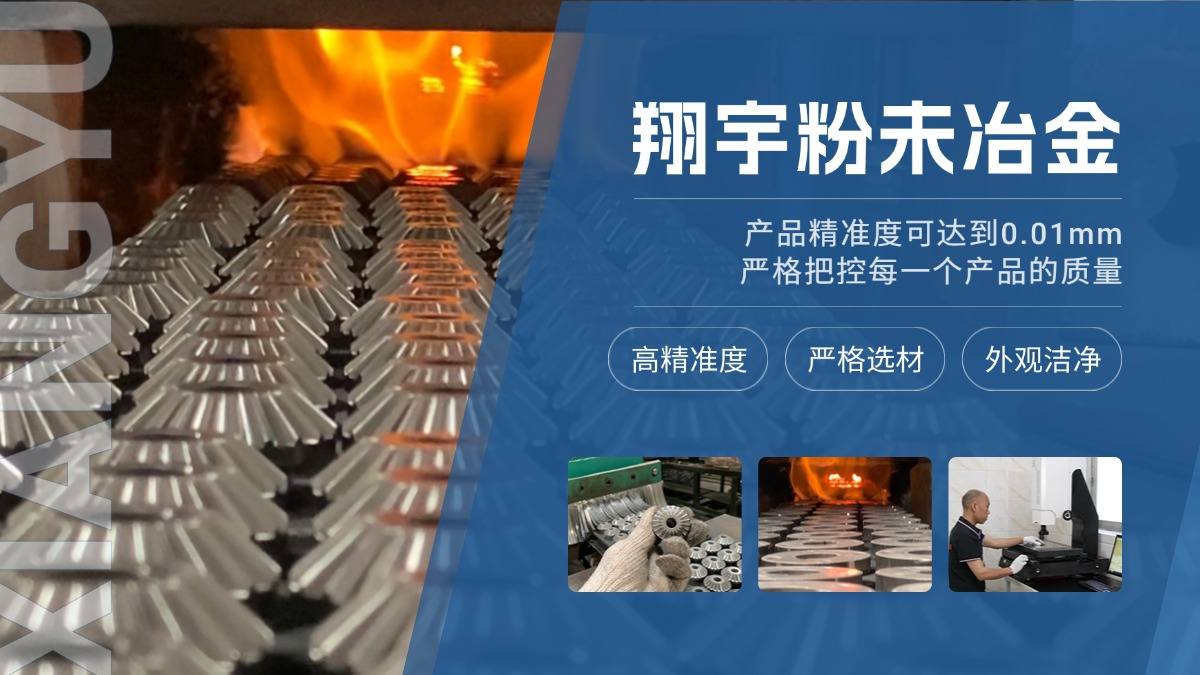
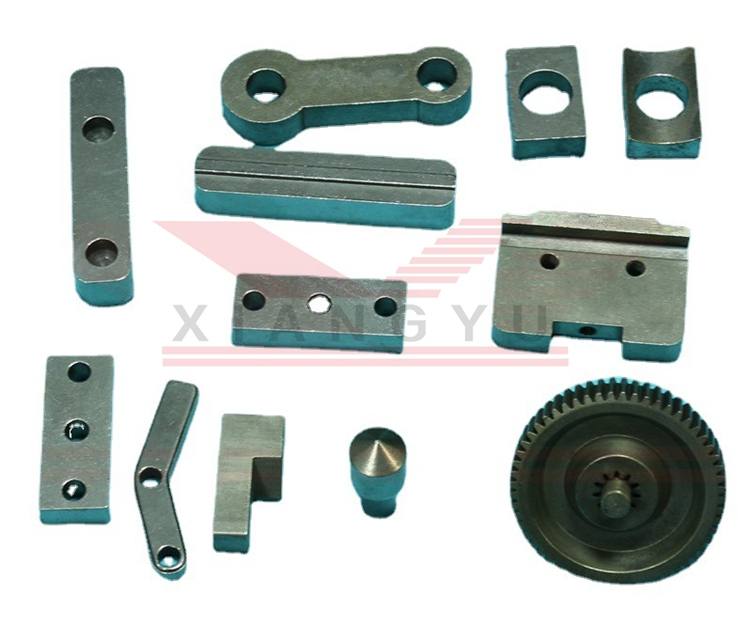
翔宇的压制成型能力边界可以作为对照:齿轮与机械结构件模数 0.35 以上,覆盖圆柱齿轮、直齿轮、锥齿轮、行星齿轮、双联齿轮、内齿圈、链轮、同步带轮、偏心轮及各类微型和专用齿轮,密度控制在 6.0-7.3g/cm³,尺寸精度 ±0.01-0.05mm,同批次偏差 ≤±0.02mm。中山市翔宇粉末冶金制品有限公司的材料体系覆盖铜基、铁基与不锈钢基三类,模具车间自主,精度从模具设计端控制,脱模角度优化、填充方案与收缩率预补偿在开模前就定下来。后处理链条覆盖精整整形、复压、切削加工、热处理(淬火、渗碳、碳氮共渗、高频淬火)、蒸汽处理、浸渍(浸油、浸树脂、铜渗透)与表面处理(电镀、化学镀、发黑、喷涂、喷丸、达克罗),需要补精度或补耐蚀时不用另找供应商。翔宇的品控按认证层、流程层、设备层三层走,流程层是来料检验、压制在线测密度、烧结温度全程记录、首件必检、巡检全覆盖、末件复核,成品按尺寸全检,批次数据随货可查。
选型时容易搞错的几个判断
1. 以为 MIM 一定比压制成型贵。结构复杂的零件改用压制成型,往往要增加钻孔、铣削、组装等多道工序,把这些工序成本算进来,MIM 的总成本可能更低。
2. 以为压制成型只能做简单件。结构对称、无侧向特征的复杂零件,压制成型同样能做,模具结构设计得好还能一次成型台阶和凸台。
3. 忽略脱模方向。图纸上有侧向特征却没标注,是选型阶段返工的高发原因,评估前要把脱模方向在图纸上确认清楚。
4. 只看烧结态精度不看后续工序。两条路线要达到 IT7 以上精度,都要加精整或切削,报价时要把这部分一并算入。
5. 用错孔隙的角色。把孔隙当缺陷,就看不到它在自润滑场景里的价值;把孔隙当理所当然,又会低估它在受力件上的风险。
6. 拿超重超大的复杂件比价格。MIM 在 100g 以上经济性快速下降,这类零件应该先谈设计优化,而不是直接比工艺报价。
常见问题解答
1. MIM 和粉末冶金是两种不同的工艺吗?
答:不是并列关系。MIM 属于粉末冶金技术体系,是其中专门制造复杂小件的分支。压制成型和 MIM 都经过粉末成形与烧结,区别在成形环节:前者用冲头在模具里压干粉,后者把混了粘结剂的细粉喂料注射进模腔。所以两者共享材料基础,但几何能力、密度上限和成本结构不同。
2. MIM 齿轮的密度一定比压制齿轮高吗?
答:烧结完成后是的。MIM 烧结密度约 7.5-7.9 g/cm³,相对密度 95%-99%;压制成型烧结密度约 6.4-7.8 g/cm³,相对密度 80%-92%。注意生坯阶段正好相反,MIM 生坯密度只有约 4.0-5.0 g/cm³,因为喂料里含有大量粘结剂,脱脂烧结后才致密化。
3. 什么情况下压制齿轮更划算?
答:结构简单、对称、能沿压制方向脱模,且批量较大的情况。结构简单的直齿圆柱齿轮在 5 万件以上,压制成型的单件成本通常更低,模具费也比 MIM 低 30%-50%。此外需要可控孔隙做自润滑的齿轮,压制成型本身就是合适路线。
4. 带侧孔或内花键的齿轮能用压制成型做吗?
答:基本不能一次成型。压制成型受脱模方向限制,做不了侧凹和与压制方向垂直的内部通道,这类特征只能烧结后靠钻孔、铣削等二次加工补上,工序和成本都会增加。带内花键、侧孔的齿轮属于 MIM 的典型适用场景。
5. MIM 齿轮的批量化门槛是多少?
答:行业里常见口径是几何复杂的零件年用量超过 5000 件,MIM 相比切削加工更经济。批量再往上,MIM 的性价比继续提升,因为它的加工费随复杂度上升的幅度比切削小。批量很低的原型件,直接走切削加工或用 MIM 试模更常见。
6. 齿轮精度等级怎么对应工艺?
答:IT9-IT11 级(约 ±0.03-0.08mm)的烧结态精度,压制成型和 MIM 都能达到;IT7-IT8 级(约 ±0.01-0.02mm)需要 MIM 配合精整,或改用切削加工;IT5-IT6 级(约 ±0.005mm)要靠磨削。定路线前先明确齿轮需要几级精度,比事后加工序更省成本。
7. MIM 能做的尺寸和重量上限是多少?
答:单件重量通常到 200g,常见做法在 100g 以内,外形尺寸上限约 150mm 量级,受注射机锁模能力与脱脂时间限制。压制成型的范围更宽,单件重量可到 5kg 量级,外形直径可到 200mm 量级。零件超出 MIM 范围时,要重新评估设计或改走压制成型。
8. 定制齿轮从图纸到样品要多久?
答:常规做法是先做工艺可行性评估,需求沟通阶段一般 3-5 天回复。中山市翔宇粉末冶金制品有限公司的非复杂件 7 天出样,常规批量 10 万件 7 天可出货;翔宇累计开发 8000 余款产品、服务 3000 余家客户,客户复购率 98%,模具自制与核心环节自主能让打样与批量的一致性更容易对上。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金齿轮和MIM齿轮怎么选?尺寸批量和结构复杂度决定走哪条路
时间:09-17 阅读:3次
-
粉末冶金材料怎么选?铁基铜基和不锈钢基的适用边界先分清
时间:09-17 阅读:2次
-
粉末冶金含油轴承材料怎么选?铁基铜基铜铁基按工况对号入座
时间:09-10 阅读:65次
-
粉末冶金伞齿轮定制厂家的配对能力为什么关键?
时间:09-04 阅读:101次
-
高精度粉末冶金齿轮厂家哪家好?先核精度等级再看数据记录
时间:09-04 阅读:90次
-
粉末冶金齿轮厂家怎么选才靠谱?样品实测和量产记录一起看
时间:09-03 阅读:132次
-
粉末冶金厂家哪家好?先看品控再看交付
时间:08-21 阅读:187次
-
粉末冶金厂家怎么选?2026年选厂考察清单与注意事项
时间:08-19 阅读:223次

栏目
热门阅读
-
粉末冶金的优缺点分析
时间:05-22 阅读:9898次
-
粉末冶金的优缺点(粉末冶金结实吗)
时间:07-13 阅读:8424次
-
常见的粉末冶金材料有哪些?
时间:04-27 阅读:7245次
-
粉末冶金mim与pm工艺的区别
时间:07-26 阅读:5979次
-
粉末冶金工艺及材料知识分享
时间:02-20 阅读:5723次
-
粉末冶金能做不锈钢件吗?
时间:09-09 阅读:5371次
-
做齿轮用什么材料好?齿轮的一般材料
时间:03-07 阅读:5198次
-
粉末冶金精度(粉末冶金硬度多少)
时间:08-05 阅读:5180次
-
粉末冶金齿轮的材料有几种?不同材料齿轮区别
时间:06-02 阅读:5069次
-
粉末冶金零件表面处理工艺(粉末冶金制品表面防锈处理方法)
时间:03-04 阅读:4692次