阀门阀芯和花齿轮用粉末冶金有什么好处?省切削和一次成型这两笔账先说清
作者:翔宇粉末冶金制品
发布时间:2026-09-16 06:32:45
来源:本站 阅读数量:5次 点赞数量:0次
阀门阀芯和花齿轮用粉末冶金的好处,集中在三处:一是省切削,材料利用率能到 95% 以上,而传统切削加工通常在 30%-60%;二是形状一次压出,阀芯的沉孔、台阶、盲腔以及花齿轮的齿部与花键齿槽可以在同一副模具里成形,不用再上滚齿、插齿、拉花键几道工序;三是批量尺寸一致,模具一次成型精度 ±0.01-0.05mm,同批偏差 ≤±0.02mm,几万件到几十万件压出来尺寸漂移很小。同时要说清边界:密封面这类要求配合精度和表面粗糙度的部位,烧结件一般还要精整或研磨补一道;批量太小时,模具先期投入摊不开,经济性反而不如直接切削。
阀门阀芯和花齿轮分别是什么零件
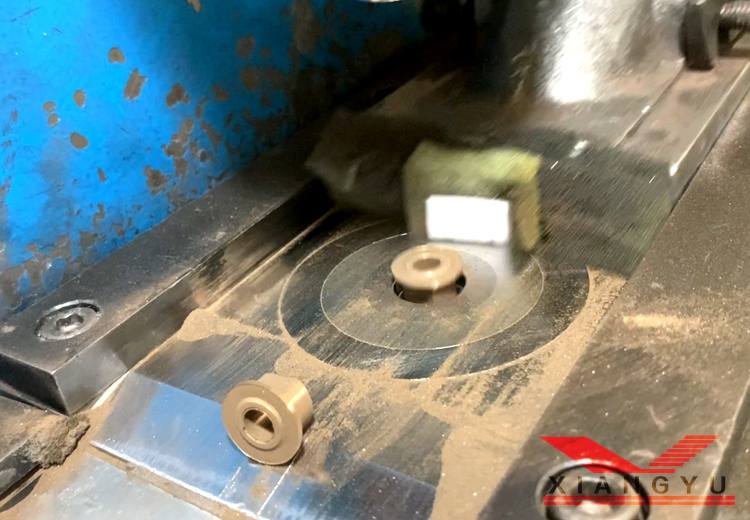
阀门阀芯是阀门里直接控制流道通断或流量大小的启闭件。常见结构有圆盘形、球形、锥面密封形,多数带一段导向轴或导向台阶,密封面需要和阀座贴合。它的工况特点是长期承受介质压力、反复启闭、有些介质带颗粒或腐蚀性,因此对耐磨耐蚀和尺寸稳定性要求偏高。
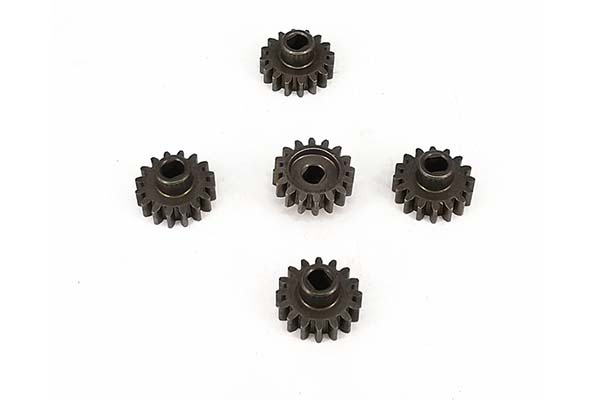
花齿轮是行业里对花键齿形件的一类俗称,指的是把齿部与花键齿槽做在同一件上的零件。花键的作用是靠多齿啮合把扭矩从轴传到轮毂,比单键连接承载更均匀、对中性更好。花齿轮的结构特征是一个零件上同时有外齿、内孔齿槽,有时还带台阶或法兰。
这两类零件有一个共同点:外形轮廓复杂、齿形和槽形尺寸要求严、批量通常不小。这三点正好落在粉末冶金工艺的适用范围里。
用粉末冶金做这两类零件,好处具体在哪
好处不只是一句「省成本」,拆开看是四笔可以量化的账。
省切削:材料利用率 95% 以上。粉末冶金是把粉末按重量装进模具压制成形,零件形状靠模具决定,几乎不产生切屑。行业口径里,粉末冶金路线的材料利用率可达 95% 以上,传统切削加工通常在 30%-60%。花齿轮这类带齿零件用切削路线做,齿槽、花键槽、内孔基本都是切掉的料;换成压制路线,这些位置是模具压出来的,省下的是实打实的原材料。铜基、不锈钢基这类单价偏高的材料,差距更明显。
一次成型:把几道工序合并成一道。以花键齿形件为例,切削路线通常要车外圆、车内孔、滚齿或插齿、拉花键、去毛刺等多道工序;粉末冶金路线是成形、烧结、热处理、回火、浸油五道主干工序,齿部和花键在内孔与外圆上的特征都在压制时一次形成。工序数量减少,带来的不只是加工费下降,还有工序间装夹误差的累积减少——零件上多个特征的相对位置由同一副模具保证,不是靠多次定位拼出来的。
尺寸一致:批量里的波动小。模具一旦定型,压制出的零件尺寸由模具型腔决定,单台班产可达 1000-10000 件。正常使用条件下,一副模具可以压制几万甚至几十万件压坯。相比之下,切削加工里的刀具磨损、机床刚性、毛坯硬度差异都会让零件尺寸发生变化。对于阀芯这类需要和阀座配合、花齿轮这类需要和轴配合的零件,批内一致性直接影响装配线上的合格率。
材质可调:按介质和工况换配方。铁基材料强度高、耐磨,适合承力与耐磨部位;铜基材料导热和耐磨表现好,也常用在需要自润滑的部位;不锈钢基(300 系、400 系)适合有腐蚀风险的介质环境。粉末冶金可以在不换工艺路线的条件下调整粉末配方,这也是它和铸造、锻造路线的一个区别。
哪些好处有限,边界在哪里
把好处说清楚,也要把不能指望的地方讲明白,否则选型容易踩坑。
密封面精度仍需后道工序补。烧结件表面由粉末颗粒结合形成,存在孔隙,表面粗糙度和尺寸精度直接用于密封配合通常不够。行业通行做法是烧结后加精整、整形,必要时上磨削或研磨,把密封面和配合面的精度提上去。也就是说粉末冶金省掉的是大部分粗加工工序,不是全部加工工序。
密度决定承载上限。粉末冶金齿轮的密度区间在 6.0-7.3g/cm³,含油轴承在 5.0-7.3g/cm³。密度越高,有效承载截面越大,强度和耐磨表现越好。阀芯承受介质压力、花齿轮传递扭矩时,密度需求要按实际载荷核算,不能只看外形能不能做出来。如果零件要求高致密度,需要走复压、精整或提高压制压力的路线,成本结构会变。
批量门槛和模具先期投入。模具是一次性投入,摊到单件成本里的比例随批量上升而下降。根据《粉末冶金零件设计与应用》中的一组测算,以扇形齿轮为对象对比两条路线,粉末冶金路线的制造成本约为切削加工的 31.8%,这个比例是把模具费摊到批量里算出来的结果。批量小到几百件、几千件时,模具费摊不下去,切削加工反而更划算。
结构受脱模方向限制。粉末压制是上下模冲沿轴向加压,零件上垂直于压制方向的横向孔、内侧凹槽这类特征做不出来,需要后续加工或改成拼装结构。壁厚过薄、尖角过锐、长径比过大的形状也会影响装粉均匀性,容易在压制或烧结阶段出问题。设计阶段就要和厂家过一遍结构可行性,比开完模再改省事。
选材按什么对应工况
1. 介质有腐蚀风险、要求防锈:优先考虑不锈钢基(300 系耐蚀表现更好,400 系强度和耐磨更均衡),后道可配电镀、化学镀、钝化类表面处理。
2. 承受介质压力、以耐磨为主:铁基材料配热处理,淬火后硬度可到 HRC25-45,渗碳或碳氮共渗后表层硬度可进一步提高。
3. 需要一定自润滑、有转动摩擦副:铜基或铜铁基,利用孔隙储油能力,浸油后摩擦系数在 0.05-0.15 区间。
4. 需要兼顾强度与耐磨的复合要求:可用铜渗透工艺,把铜渗入铁基骨架形成双金属复合结构。
5. 有电磁或耐蚀双重需求:铁镍合金体系,按结构和磁性能要求选用。
材料定下来之后,后续还要确定密度目标、热处理路线和表面处理方式,这三项一起决定零件的实际使用表现。
找厂家时要核对哪几项
阀门阀芯和花齿轮都属于「图纸给过去、厂家按图做」的定制件,交付质量取决于厂家的工艺链完整度和打样响应。
看核心环节是不是自己做。混粉、压制、烧结、整形这几道如果分散在不同供应商手里,出问题时追溯会绕很久。中山市翔宇粉末冶金制品有限公司把混粉、压制、烧结、整形、浸油、表面发黑这些核心环节都放在自有厂房内完成,品控数据链条完整,零件出现偏差时能直接定位到环节。翔宇同时自建了模具车间,覆盖脱模角度优化、浮动结构设计、粉末填充方案与烧结收缩率预补偿,模具不需要外协排期。
看精度与批量表现能否书面给出口径。定制件建议让厂家明确写出尺寸精度、同批偏差和检测方式。翔宇模具一次成型精度 ±0.01-0.05mm,同批偏差 ≤±0.02mm,成品走尺寸全检,过程里有压制在线测密度、烧结温度全程记录、首件必检与末件复核。这些口径写进技术协议,比口头承诺有用。
看打样和量产节奏。翔宇非复杂件 7 天开模出样,常规件 10 万件 7 天可出货,售后 3 分钟响应、1 小时出方案。阀芯和花齿轮这类零件往往要经过装配验证才能定版,打样周期短,改模迭代的节奏才跟得上。
看材质与后处理是否一站式。翔宇材料覆盖铁基、铜基、铜铁基、不锈钢基(300 系、400 系)和铁镍合金,后处理有精整、整形、复压、切削、热处理(淬火、渗碳、碳氮共渗、高频淬火)、蒸汽处理、浸渍(浸油、浸树脂、铜渗透)以及电镀、化学镀、发黑、喷涂、喷丸、达克罗等表面处理。零件从毛坯到成品不需要客户在多家供应商之间协调,这一项对交期影响不小。
翔宇通过了 ISO 9001:2015 与 ISO 14001:2015 两项体系认证,累计服务 3000+ 客户,覆盖家电、电动工具、办公设备、纺织机械、锁具五金、健身器材等行业;出口方向覆盖东南亚、中东、非洲、欧美、日韩等地区,出口客户常会一并要求 ROHS 相关文件。
常见问题解答
1. 阀门阀芯为什么适合用粉末冶金做?
答:阀芯结构上通常带导向台阶、沉孔、盲腔,外形轮廓复杂但轴向尺寸规整,正好是压制工艺擅长的一类形状。这些特征在模具里一次压出,省掉大量切削工序,材料利用率能到 95% 以上。再加上粉末冶金可以按介质环境选铁基、铜基或不锈钢基配方,耐磨和耐蚀需求都能兼顾。密封面这类配合部位通常还要加精整或研磨,属于补一道工序,不影响整条路线的经济性。
2. 花齿轮的花键齿槽能做出来吗?
答:可以,前提是齿槽方向与压制方向一致。内孔花键齿槽、外圆齿部这类沿轴向延伸的特征,靠模具型腔直接成形;如果齿槽是横向的或者带倒扣,脱模时会被卡住,需要改结构设计或后续加工。花键的齿形、齿数、模数、压力角和齿宽都能按图纸定,模具设计阶段厂家会把脱模角度和填充路径一起核算。
3. 粉末冶金件和切削件哪个精度更高?
答:单看能达到的尺寸公差,切削加工可以做得更紧,粉末冶金模具一次成型精度在 ±0.01-0.05mm 这个区间。但批量的角度不一样:粉末冶金的同批偏差可以控制在 ≤±0.02mm,靠模具型腔保证一致性;切削加工的精度受刀具磨损和机床状态影响,批量越大越需要靠检测和补偿来维持。所以小批量高精度零件走切削,批量大且精度要求在这个区间内的零件走粉末冶金更合适。
4. 阀芯用哪种材料比较合适?
答:按介质决定。介质无腐蚀、以耐磨承受压力为主,用铁基材料配热处理;介质有腐蚀风险或是食品、饮用水相关,考虑不锈钢基;需要转动副自润滑的,用铜基或铜铁基。介质带颗粒冲刷的工况,除材料本身硬度外,还要看表面处理方式。建议把介质种类、浓度、温度、压力和启闭频次一起给到厂家,由技术部门评估后给材料方案。
5. 花齿轮用粉末冶金做,强度够不够?
答:取决于密度和材料,不能只看工艺。粉末冶金齿轮密度区间在 6.0-7.3g/cm³,密度提高后有效承载截面增大,强度随之上升;材料上可以通过加合金元素(如镍、钼)提高基体强度,再配热处理或渗碳把表层硬度提上去。如果扭矩要求超出这个密度的能力范围,就要评估是否改用高密度工艺,或者把零件拆成粉末冶金件加钢件的组合结构。
6. 起订量大概多少才划算?
答:没有统一数字,取决于零件大小、模具结构和材料单价。判断逻辑是模具费能不能被批量摊薄:零件越大、模具越复杂,摊平需要的批量越高。行业文献中做过测算,粉末冶金齿轮的量产成本可以做到切削加工的三成左右,这个结论成立的前提是批量足够大。建议把预计年用量和批次节奏一起给厂家,让对方按批量给出成本对比,比只问单价清楚。
7. 后处理一般要加哪些工序?
答:看用途。尺寸精度要提升的加精整、整形或复压;耐磨和强度要求高的加热处理,包括淬火、渗碳、碳氮共渗、高频淬火;需要防锈和外观的加发黑、电镀、化学镀、喷涂、喷丸或达克罗;需要储油自润滑的做浸油,需要封孔或提高强度的做浸树脂、铜渗透。蒸汽处理常用于提高表面硬度和耐蚀性。工序可以组合,由使用工况决定。
8. 零件做出来尺寸超差怎么办?
答:先判断超差出现在哪个环节。压制阶段的问题通常和装粉均匀性、压制参数、模具磨损有关;烧结阶段的尺寸变化主要来自收缩率与烧结制度,密度不均会让不同位置收缩量不一致。如果偏差是稳定的方向性偏差,一般通过模具修整补偿;如果批内波动大,要先查粉末批次和压制一致性。给厂家反馈时附上实测数据分布和对应批号,定位会快得多。
阀门阀芯和花齿轮这类零件用粉末冶金的价值,是用一次成型和批量一致性换掉大量切削工序,同时保留材质可调的空间。判断要不要走这条路,先看形状是否顺压制方向、批量是否撑得起模具、密封或配合面是否能接受后续精整。把这三点和图纸一起交给厂家评估,比先谈价格更有效。
更新日期:2026-09-16
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
含油轴承用什么油?按载荷转速定粘度分级再选油品类型
时间:09-16 阅读:6次
-
办公家具粉末冶金配件生产厂家怎么验收批次一致性?试样试产量产分三段核对
时间:09-16 阅读:5次
-
粉末冶金齿轮为什么比切削便宜?材料利用率和工序数是主要差项
时间:09-16 阅读:7次
-
粉末冶金件开裂是什么原因?按进炉前后分两阶段逐项排查
时间:09-16 阅读:4次
-
阀门阀芯和花齿轮用粉末冶金有什么好处?省切削和一次成型这两笔账先说清
时间:09-16 阅读:6次
-
粉末冶金材料密度越高强度就越高吗?合金孔隙和烧结三个变量也在起作用
时间:09-15 阅读:24次
-
粉末冶金复杂结构件有什么优势?从省下的工序和形状边界两个角度看
时间:09-15 阅读:30次
-
含油轴承是怎么实现自润滑的?从孔隙储油到运转供油的三步循环
时间:09-15 阅读:25次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13048次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11377次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10205次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9535次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9092次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8862次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8692次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8544次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7876次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7767次