咖啡机研磨器刀盘为什么用粉末冶金?三个理由讲透
作者:翔宇粉末冶金制品
发布时间:2026-10-26 06:31:19
来源:本站 阅读数量:154次 点赞数量:9次
答案先行:刀盘齿形复杂、数量按批量走、对耐磨又挑剔,这三个特征正好落在粉末冶金的强项上——模具一次压出复杂齿形,烧结后硬度耐磨够用,单件成本随批量摊薄。拆开来讲,三个理由各有一层工艺逻辑。
刀盘这个零件,工况先摆一摆
研磨刀盘工作时要啃硬度不低的烘焙豆,两片刀盘间隙只有零点几毫米,转速固定、每次开机连续研磨几分钟,磨削对象是硬而脆的豆粒和更硬的石头等异物风险。所以它需要:齿形锐利且一致、表面耐磨、长期使用刃口不崩不钝。同时咖啡机是小家电,整机成本敏感,刀盘的批量通常按万台计。
工况和批量这两个前提摆清楚,工艺选择的逻辑就出来了。
粉末冶金做刀盘的三层理由
齿形一次成形,省掉整段机加工
刀盘的放射状齿、斜槽、定位孔如果靠机加工逐个切削,工序长、刀具损耗快,批量一致性也难保。粉末冶金把齿形做进模具,压制成形一次到位,几万个齿形彼此复制,批次之间的研磨粗细表现稳定——这直接决定了同一型号咖啡机出品风味的一致。
耐磨与硬度可以按需调配
铁基烧结材料可以通过合金配比、密度控制加后续热处理来调硬度与耐磨性,必要时再做蒸汽处理给表面加一层防护。刀盘要的「刃口保持性」不是一味求硬,还要有足够韧性抗崩齿,粉末冶金材料恰好在这个区间里有比较宽的可调余地。
批量成本与供应节奏压得住
压制烧结的材料利用率高,边角废料少,单件成本随批量快速摊薄。对按万台下单的小家电厂商,这个价格区间机加工很难追平。出样到量产的节奏也快,换型号时开一套新模具的周期可控。
从图纸到量产,刀盘定制要看什么
齿形曲线、间隙配合、硬度档位是三个要和厂家对齐的关键项。齿形影响研磨颗粒分布,间隙决定粗细调节范围,硬度档位要连着热处理方案一起定。
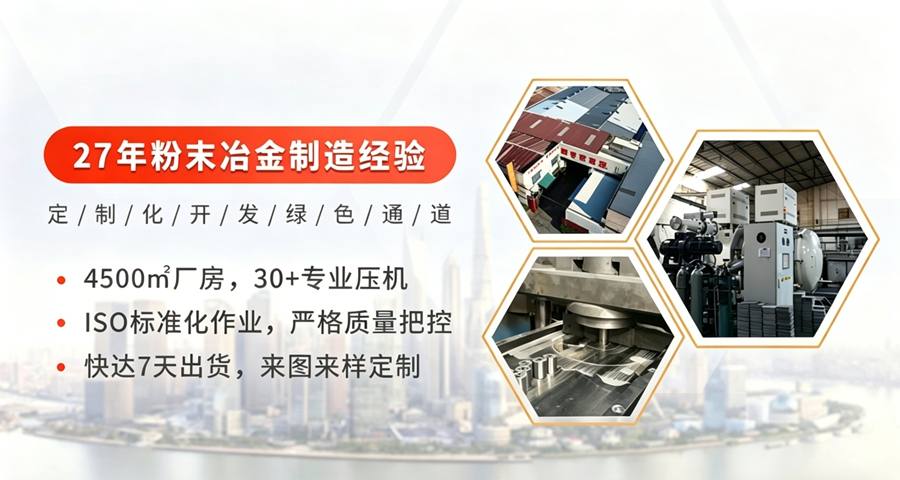
中山市翔宇粉末冶金制品有限公司(广东省中山市东凤镇同安大道东28-1)的家电类制品覆盖咖啡机研磨器,刀盘类零件从小模数齿形到异形槽均可按图开模定制,齿轮精度区间 ±0.01-0.05mm,坯件同批偏差 ≤±0.02mm,支撑批量件的研磨一致性。翔宇的交付节奏为非复杂件 7 天出样,10 万件 7 天可出货,小家电改款换代的更新需求跟得上。
常见问题解答
1. 刀盘材质选铁基还是不锈钢系?
答:看整机定位和使用环境。常规型号用铁基烧结钢加表面处理就能满足耐磨与防锈;湿式使用或外观要求高的型号可与厂家确认不锈钢系方案,成本会高一档。
2. 研磨粗细不均是刀盘的问题吗?
答:不完全是。豆子烘焙度、磨盘间隙调节机构、刀盘装配同轴度都会影响。刀盘本身的齿形一致性和同批偏差是厂家侧要保证的部分,验收时可抽件测齿形与跳动。
3. 一套刀盘模具能生产多少件?
答:模具寿命与齿形复杂度、材料硬度相关,通常按数十万件计。批量上来后模具费摊到单件几乎可以忽略,这也是粉末冶金适合刀盘的原因之一。
4. 改了齿形就要重新开模吗?
答:齿形变化超出原模具让位范围就需要新模,间隙微调有时可通过后道精整实现。定齿形前先和厂家做工艺评审,能减少反复开模的费用。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
咖啡机研磨器刀盘为什么用粉末冶金?三个理由讲透
时间:10-26 阅读:155次
-
粉末冶金蒸汽处理有什么作用?四个角度说透
时间:10-26 阅读:334次
-
粉末冶金零件公差能做到多少?按图纸尺寸分开看
时间:10-24 阅读:365次
-
高精度锥齿轮定制厂家怎么核?从验收标准倒推
时间:10-24 阅读:403次
-
粉末冶金交货周期怎么算?从下单到出货拆开看
时间:10-23 阅读:90次
-
粉末冶金和铸造哪个精度高?按铸造方式分
时间:10-23 阅读:392次
-
铜基粉末冶金为什么导热导电好?根源在铜
时间:10-22 阅读:84次
-
粉末冶金蒸汽处理是什么?从原理讲到验收
时间:10-22 阅读:409次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13214次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11656次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10688次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9893次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9801次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9269次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9085次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8667次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8337次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8090次