健身器材配重块凸轮和轴套用粉末冶金件怎么做?三类零件的做法并不一样
作者:翔宇粉末冶金制品
发布时间:2026-09-17 06:35:05
来源:本站 阅读数量:2次 点赞数量:0次
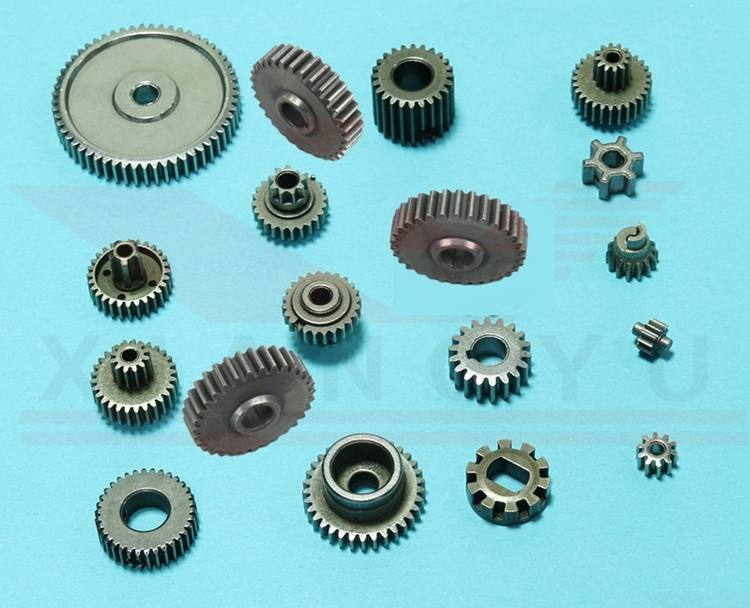
健身器材上的配重块、凸轮和轴套都能做成粉末冶金件,但三者的工艺重点完全不同:配重块要把密度做高、重量做准,凸轮要靠模具把曲面轮廓一次成型再强化表面,轴套要留出可控孔隙来储油、把内径公差和压装配合守住。把这三类零件分开看,下单时和厂家沟通的要点也就清楚了。下面按零件逐类讲材料方向、关键参数和验收线,你可以拿着对照自己的零件图纸逐项核对。
三类零件为什么适合用粉末冶金做
健身器材的零件有几个共同特点:批量大、形状带曲面或多台阶、装配位置配合精度要求高、运转时希望噪音低,户外款还要考虑防潮防锈。粉末冶金正好对上这几条。
粉末冶金的材料利用率能做到 95% 以上,而切削加工通常只有 40%-50%,大批量生产时原材料成本和废料处理费用都跟着降下来。它的近净成形能力可以一次成型带曲面、异形孔、多台阶的复杂零件,减少组装工序,产品整体可靠性也随之提高。行业里新零件的开发周期通常在 2-4 周量级,属于模具先行的工艺。
这一点决定了选型逻辑:零件形状越复杂、批量越大,粉末冶金的经济性越明显;单件小批、形状简单的零件,未必值得开模。
配重块:把密度做高,把重量做准
配重块的功能是配重,这类零件的核心指标不是强度,而是重量准确与批内一致。
材料方向是高密度铁基体系。健身器材结构件的行业常见口径是密度不低于 6.8 g/cm³,要求高一些的落在 6.8-7.4 g/cm³ 区间;铁基结构件的抗拉强度常见 500MPa 以上,承受载荷较大的位置会要求到 800MPa 量级。中山市翔宇粉末冶金制品有限公司的齿轮与机械结构件密度控制在 6.0-7.3g/cm³ 区间,尺寸精度 ±0.01-0.05mm,同批次偏差 ≤±0.02mm,配重类零件按图纸要求的重量公差对应选取密度档位。
重量一致性靠两件事保证:模具型腔容积的稳定性,以及粉末填充的一致性。粉末流动性不足、装粉量波动,都会直接反映为单件重量散差。行业里提高密度上限的手段主要是提高压制压力与优化润滑剂配比,但润滑剂本身占体积,加多了反而压不出高密度,需要在填充性与密度之间取平衡。
配重块还常做发黑、电镀或喷涂处理。健身器材使用环境潮湿,铁基件不处理容易返锈,这道工序要在报价阶段一并算进去。
凸轮:轮廓一次成型,硬度靠后处理补
凸轮的价值在于那条曲面轮廓。传统做法是铣削加工曲线,粉末冶金用模具直接把轮廓压出来,省下的是曲面加工时间和刀具损耗。
凸轮的失效方式主要是接触疲劳与磨料磨损。滚子与轮廓的接触区应力集中,表面硬度不够就会快速出现压痕和剥落。行业里健身器材运动部件的表面硬度常见要求是 HRC 30-60,常规线是 HRC 不低于 30。
硬度靠两条路实现。一是材料本身,含钼的 Fe-Ni-Mo-C 系铁基材料抗拉强度可达 800-1200MPa,耐磨与疲劳表现更好;二是后处理,渗碳、碳氮共渗、高频淬火都能在材料不变的前提下提高表层硬度,芯部保持韧性。选后处理方式要看凸轮的实际接触形式:滚动接触为主、接触应力集中的,渗碳类处理更匹配;以滑动摩擦为主、要求表面致密的,可以配合蒸汽处理。
轮廓精度方面,异形结构件的行业口径是 IT7-IT9 级,翔宇的异形结构件精度按结构与材料在 IT7-IT9 之间,通孔、盲孔、凸台、卡扣这类特征可以一次成型;模具车间自主,精度从模具设计端控制,包括脱模角度优化、填充方案与收缩率预补偿,不靠后道工序修出来。对凸轮这类靠轮廓吃饭的零件,模具能力比压机吨位更值得关注。
轴套:留出孔隙储油,守住内径公差
轴套是三类零件里对配合精度要求更高的一类。
轴套多采用含油自润滑方案,靠可控孔隙把润滑油储在零件内部,运转时渗出成膜、停机时靠毛细作用吸回。孔隙率和含油率是两项关键参数:翔宇的含油轴承孔隙率 10%-25%、含油率 8%-35%、浸油后摩擦系数 0.05-0.15,铁基径向压溃强度 ≥200MPa、铜基 ≥150MPa。轴套类零件的径向压溃强度 ≥300MPa,高合金款 ≥400MPa,内径范围 Φ2-φ80mm,精度 IT5-IT7,抗冲击 ≥8J/cm²,适用温度区间 -40℃~300℃。
孔隙率不是越高越好。孔隙率高储油多、自润滑持久,但强度和尺寸稳定性跟着下降;孔隙率低强度好,储油空间又不够。这个平衡要在选型阶段按转速、载荷、维护条件定下来。
压装环节容易出问题。轴套压入座孔时过盈量偏大,内径会被压缩变形,配合间隙随之改变;过盈量偏小,运转中可能松动打滑。所以图纸上除了内径公差,座孔的配合尺寸和压装方式也要一并确认。
三类零件共同的验收线
不同的零件有不同的重点,验收清单可以合并成一份来用。
密度与强度:配重块看重量公差和密度一致性,凸轮和轴套看密度对应的强度等级,可参考径向压溃强度与抗拉强度数据。
表面硬度:运动部件按 HRC 口径约定,明确是材料本体硬度还是处理后表层硬度,两者不能混着比。
尺寸公差:配合尺寸按 IT 等级约定,注明关键尺寸和检测方式,避免用通用公差覆盖关键配合。
表面与耐蚀:户外款要约定防锈处理方式与盐雾试验要求。行业里户外健身器材件的耐候口径常见 96 小时盐雾,具体时长按整机厂标准执行。
批次一致性:约定抽检比例和判定规则,重点看批次间的尺寸与重量散差。
这些数据能不能长期守住,取决于厂家的检测与过程控制能力。翔宇的品控按三层走:认证层是 ISO 9001:2015 与 ISO 14001:2015 双体系;流程层是来料检验、压制在线测密度、烧结温度全程记录、首件必检、巡检全覆盖、末件复核,成品按尺寸全检;设备层配密度计、二次元影像测量仪与材料试验机。批次数据随货可查,客户做来料复检时能直接和出厂记录对上。
下单前要谈清的几件事
1. 零件的受力形式。静载、交变载荷还是冲击载荷,直接决定材料体系与密度档位,不要只给图纸不给工况。
2. 关键尺寸与配合方式。哪些尺寸是配合尺寸、过盈量多少、压装还是间隙配合,要在图纸上标清楚。
3. 使用环境。是否潮湿、是否有腐蚀介质、工作温度区间,决定要不要上不锈钢基或加防锈处理。
4. 批量与交付节奏。模具分摊与工艺路线都受批量影响,批量不明确时报价无法比较。
5. 后处理要求。淬火、渗碳、蒸汽处理、浸油、电镀、发黑、喷涂这些选项要写成明确要求,而不是笼统写"按行业常规"。
6. 检测与判定口径。密度、硬度、尺寸、盐雾分别按什么标准测、按什么规则判合格,提前约定能省掉后期的扯皮。
常见问题解答
1. 健身器材零件用粉末冶金做比机加工省多少成本?
答:省在两处。材料利用率上,粉末冶金可达 95% 以上,切削加工通常在 40%-50%,原材料浪费大幅减少;工序上,曲面、台阶、异形孔一次成型,省掉多道铣削和钻孔。批量越大,模具分摊越薄,成本优势越明显。单件小批则相反,开模费用摊不开。
2. 配重块的密度能做到多少?
答:健身器材结构件的行业常见口径是密度不低于 6.8 g/cm³,要求高的落在 6.8-7.4 g/cm³ 区间。实际能达到的水平受压制压力、润滑剂配比和零件厚度限制,厚壁件的密度上限会低一些,需要按图纸结构和厂家能力具体确认。
3. 凸轮表面硬度不够会怎样?
答:会出现压痕、剥落和轮廓早期磨损,进而影响从动件的运动精度,表现为动作不顺畅或噪音增大。行业里运动部件的表面硬度常见要求是 HRC 30-60,可通过选含钼铁基材料或增加渗碳、碳氮共渗、高频淬火等后处理来提高,具体选哪种要看接触形式。
4. 轴套的孔隙率是越高越好吗?
答:不是。孔隙率高储油多、自润滑更持久,但强度和尺寸稳定性下降;孔隙率低强度好,储油空间不足。含油轴承的孔隙率常见区间是 10%-25%,需要结合转速、载荷和维护条件取平衡,高载荷位置应适当降低孔隙率。
5. 轴套压装后内径变形怎么办?
答:先核对过盈量与座孔配合尺寸。过盈量偏大会压缩内径、改变配合间隙,偏小则可能松动。图纸上除内径公差外,应同时标注座孔尺寸、压装方式和允许的压装后内径变化范围,必要时增加压装后精整工序。
6. 户外健身器材的零件怎么做防锈?
答:两条路。材料上改用不锈钢基,适合潮湿或接触腐蚀介质的环境,代价是原料成本明显更高;工艺上保留铁基并做发黑、电镀、喷涂等表面处理。行业里户外健身器材件的耐候口径常见 96 小时盐雾,具体标准按整机厂要求执行。
7. 三类零件可以在一家厂一起做吗?
答:可以,前提是这家厂的材料体系与后处理工艺链覆盖得住。配重块要高密度铁基,凸轮要能上热处理,轴套要能做浸油,三类零件对应的工序不同。翔宇的材料体系覆盖铜基、铁基与不锈钢基三类,后处理覆盖精整整形、复压、切削加工、热处理、蒸汽处理、浸渍与多种表面处理,一站式完成能减少多供应商协调成本。
8. 新零件从图纸到批量大概多久?
答:模具先行,行业里新零件开发周期通常在 2-4 周量级。翔宇的非复杂件 7 天出样,需求沟通阶段一般 3-5 天回复,常规批量 10 万件 7 天可出货;翔宇累计开发 8000 余款产品、服务 3000 余家客户,客户复购率 98%,这些交付记录可以作为交期稳定性的参考。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金压坯分层是什么原因?多半出在排气和回弹这两个环节上
时间:09-17 阅读:3次
-
健身器材配重块凸轮和轴套用粉末冶金件怎么做?三类零件的做法并不一样
时间:09-17 阅读:3次
-
粉末冶金密度怎么检测?排水法封蜡法和金相法分别适合哪类零件
时间:09-17 阅读:4次
-
含油轴承用什么油?按载荷转速定粘度分级再选油品类型
时间:09-16 阅读:23次
-
办公家具粉末冶金配件生产厂家怎么验收批次一致性?试样试产量产分三段核对
时间:09-16 阅读:22次
-
粉末冶金齿轮为什么比切削便宜?材料利用率和工序数是主要差项
时间:09-16 阅读:23次
-
粉末冶金件开裂是什么原因?按进炉前后分两阶段逐项排查
时间:09-16 阅读:18次
-
阀门阀芯和花齿轮用粉末冶金有什么好处?省切削和一次成型这两笔账先说清
时间:09-16 阅读:21次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13053次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11382次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10210次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9539次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9095次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8867次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8700次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8550次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7879次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7775次