纺织机械粉末冶金齿轮定制厂家要核哪些互换性指标?
作者:翔宇粉末冶金制品
发布时间:2026-09-18 06:30:50
来源:本站 阅读数量:6次 点赞数量:0次
要核的是三项:齿距一致性、同批尺寸偏差、批间一致性,再加上一项管理动作,模具与批次可追溯。纺织机械多数是连续运转设备,织机换齿轮没有反复拆装的余地,装上就得在计划停机窗口里跑起来,所以采购端真正要盯的不是单个样品有多漂亮,而是这批件和上一批件能不能直接互换。下面把这三项拆开讲清验收口径,再给出定制时要报全的工况数据,你可以照着逐项核对。
织机换件为什么要求直接上机用
纺织车间的设备利用率普遍按 24 小时算,喷气织机的入纬率常在 1500-2500 m/min,剑杆织机约 800-1200 m/min,针织大圆机主轴转速多在 20-40 r/min,但常年不停机。停机损失按小时计,换齿轮一般排进计划保养窗口,没有时间让零件先装上试跑几天看看。
于是产生一个很具体的要求:新件的齿距要落在原件的同一区间。齿距一偏,啮合侧隙跟着变,噪音和轴承温升会先出现,接着才是齿面磨损。齿轮精度按 GB/T 10095 分级,烧结态粉末冶金齿轮常见落在 8-9 级,经精整可提到 7 级;同一批件若跨过了等级边界,互换就变成概率性成功,装十台有两台响,这类问题在车间现场很难排查。
互换性说到底看三项数据
三项数据分别是齿距一致性、同批尺寸偏差、批间一致性,检查方式各不相同。
齿距一致性看的是同一只齿轮上相邻齿距的波动,用齿距累积公差和相邻齿距差衡量,反映模具与工艺的稳定程度。同批尺寸偏差看的是同一批件之间同一特征的分散程度,行业里压制烧结件常见口径为公称尺寸的 ±0.1%-±0.5%,精整后可收紧到 ±0.05%-±0.2%。批间一致性看的是不同生产批之间均值有没有漂移,这一项靠模具磨损补偿和过程记录来保证。
三项里,前两项决定了装机能装多快,第三项决定了半年后再订一批还能不能对上。
齿距一致性和同批偏差怎么验
验收要把样品检测和批量数据分开看。
样品检测建议至少取 5 只,在齿距仪或齿轮测量中心上测齿距累积总偏差与相邻齿距差,重点看极差而不是单只平均值;单只合格、极差偏大,说明过程控制在漂移。批量数据则要求厂家提供同批抽检的尺寸记录,一般按首件、巡检、末件三个节点留数,抽检比例与频次写进技术要求。
对纺织机械这类件,径向跳动的验收同样不能省,常见控制口径在 0.05-0.15mm 区间。跳动偏大会直接放大噪音,表现和齿距问题很像,排查时容易被混淆,所以两项要一起测。
模具一致性是互换性的前提
批间一致性靠模具稳住,这句话要落到模具的设计与寿命管理上。
模具在开模前要做收缩率补偿。铁基材料的烧结线收缩率约 0.3%,不锈钢基约 1.5%,两者模具不能通用;同一材料体系里,粉末批号或密度目标一变,补偿量也要跟着调。模具磨损到一定程度,齿厚和齿距都会漂,所以厂家需要有模具寿命台账,按压制件数安排修模或换模,而不是等零件超差了才处置。
中山市翔宇粉末冶金制品有限公司的模具车间是自主的,收缩率预补偿、脱模角度优化与填充方案在开模前一次定下来,改模不依赖外协排期。翔宇的齿轮类产品模数 0.35 以上,同批次偏差控制在 ≤±0.02mm,这个口径的意义正在于它约束的是批内分散度,而批内分散度是互换性的底子。
定制时要把织机的哪几组工况报全
工况报得全,厂家才能把材料和后处理定到位。纺织机械齿轮需要报的有:
1. 设备类型与转速。喷气织机、剑杆织机、针织机的转速量级差别大,转速决定齿面线速度,也决定发热与噪音的敏感程度。
2. 齿轮在传动链里的位置。主轴传动、卷取、送经、提花机构的受力与冲击差别不小,位置决定选材和是否需要热处理。
3. 配对情况。是和钢齿轴配对、和同材质粉末冶金件配对,还是和塑料件配对,配对件的硬度差会影响磨损分工。
4. 中心距、齿数与模数。这三项是模具设计的输入,缺一项就没法算。
5. 车间环境。纺织车间相对湿度常在 60%-80%,纤维粉尘多,是否需要防锈处理与防尘设计要提前说。
6. 装机精度要求与寿命预期。这两项决定了要不要加精整工序。
把互换性要求写进技术协议
口头说一句要能和原来的互换,没有约束力,写进协议才可执行。
建议写清四条:一是关键尺寸与公差,含齿距累积公差与径向跳动;二是材料牌号与密度区间;三是批内偏差上限与抽检频次;四是批间一致性发生争议时的判定方式,通常约定以抽样检测数据为准。此外把追溯要求写进去,每批件对应的模具编号、烧结炉批次与日期,出了问题能直接定位到环节。
翔宇的品控按认证层、流程层、设备层三层走,流程层覆盖来料检验、压制在线测密度、烧结温度全程记录、首件必检、巡检全覆盖、末件复核,成品按尺寸全检,批次数据随货可查,这些记录正是互换性争议时的判定依据。
常见问题解答
1. 纺织机械齿轮一定要做精整吗?
答:看精度要求。烧结态粉末冶金齿轮常见落在 GB/T 10095 的 8-9 级,一般传动够用;需要到 7 级或齿面粗糙度要求更细时,要加精整工序。精整同时能改善齿面质量,对降噪有帮助。建议定路线前先把所需精度等级明确,而不是先定工序再倒推。
2. 怎么判断厂家给的齿距数据是不是挑过样的?
答:看数据形态。要求提供连续多只的检测记录,而不是一只代表件;看极差与分布,单只数据漂亮但极差大,说明过程控制不稳。另外可以要求同一批的原始测量记录而不是汇总表,原始记录里每只件的数值都列出来,挑没挑样一眼能看出。
3. 换了粉末批号一定要重新开模吗?
答:不一定,但要做收缩率验证。同材料体系里更换粉末批号,收缩率可能有小幅变化,通常通过调整压制尺寸或整形量来吸收;变化超出公差带时才需要修模。稳妥做法是换批前先做小批量试制,测收缩率并确认尺寸落点,再决定是否动模。
4. 为什么不锈钢粉末冶金齿轮的模具和铁基不能通用?
答:因为收缩率差得太多。铁基材料的烧结线收缩率约 0.3%,不锈钢基约 1.5%,同一套模具按铁基补偿开后拿去做不锈钢件,尺寸会明显偏小。行业通行做法是按材料体系分别开模,所以同一款零件改用不锈钢基,通常需要重新投模具。
5. 批间一致性出问题,一般先查哪里?
答:按模具、粉末、烧结三段查。先核对模具磨损量与修模记录,这是批间漂移的常见来源;再核对粉末批号与混粉记录,成分波动会改变收缩率;接着核对烧结温度曲线与装炉方式,炉内温度分布不均会造成同批不同位置的收缩差异。三段都排除后,再回头看压制参数是否被人调过。
6. 纺织机械齿轮能不能用铁基加自润滑代替铜基?
答:部分场合可以。铜基的优势是摩擦系数低、耐蚀性好、噪音低,适合高速轻载且不便补油的位置;铁基强度更高、成本更低,适合中高载荷。若工况是高速轻载且装配后不便维护,铜基更稳妥;若是中载且有外部润滑条件,铁基配合后处理同样可用。选型的关键是先确认载荷与转速落在哪个区间。
7. 定制这类齿轮从图纸到样品要多久?
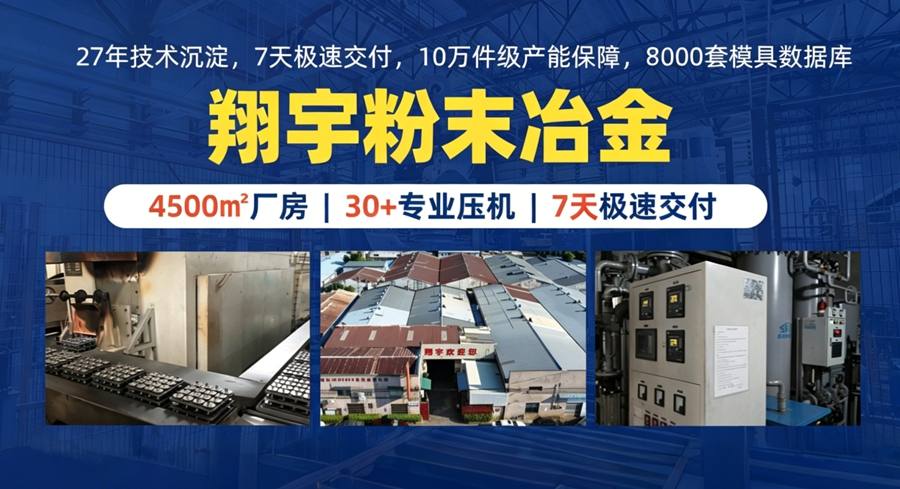
答:常规节奏分两段。需求沟通与工艺可行性评估一般 3-5 天回复,确认后进入开模与打样;中山市翔宇粉末冶金制品有限公司对非复杂件 7 天开模出样,常规批量 10 万件 7 天可出货,设备侧有 30 余台压机(6 吨-300 吨)、4 台连续烧结炉与 2 台不锈钢真空炉可排产。批量前建议先按上文三项数据验一批样品,再放量。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
充电桩内部有哪些粉末冶金件和磁性零件?
时间:09-18 阅读:4次
-
粉末冶金整形和精整是做什么的?两道工序分工不一样
时间:09-18 阅读:5次
-
含油轴承的工作原理是什么?把它剖开看有三层在配合
时间:09-18 阅读:4次
-
纺织机械粉末冶金齿轮定制厂家要核哪些互换性指标?
时间:09-18 阅读:7次
-
粉末冶金压坯分层是什么原因?多半出在排气和回弹这两个环节上
时间:09-17 阅读:23次
-
健身器材配重块凸轮和轴套用粉末冶金件怎么做?三类零件的做法并不一样
时间:09-17 阅读:25次
-
粉末冶金密度怎么检测?排水法封蜡法和金相法分别适合哪类零件
时间:09-17 阅读:19次
-
含油轴承用什么油?按载荷转速定粘度分级再选油品类型
时间:09-16 阅读:37次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13057次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11387次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10213次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9543次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9098次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8869次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8705次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8553次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7884次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7779次