粉末冶金整形和精整是做什么的?两道工序分工不一样
作者:翔宇粉末冶金制品
发布时间:2026-09-18 06:31:06
来源:本站 阅读数量:5次 点赞数量:0次
整形和精整都是在烧结之后再压一次,但目的不同:精整主要修尺寸公差和表面粗糙度,整形主要改外形并提高局部密度,复压则用来整体提高密度。三者常被混着叫,采购和技术沟通时就容易错位——想要尺寸收紧却要求做整形,或者想提高密度却只安排了精整。下面把三道工序分开讲,说清各自能改什么、改不了什么,以及余量怎么留。
精整、整形、复压分别改什么
三者的共同点是烧结后二次压制,差别在压制的目的和方式。
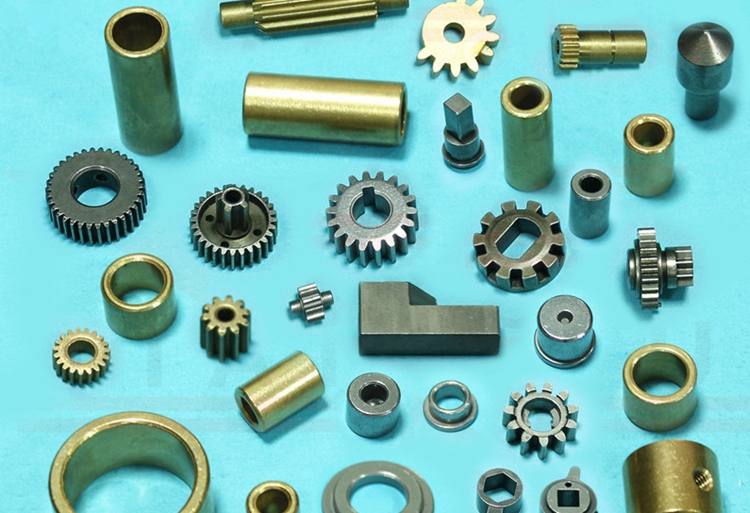
精整是在常温下对烧结件再压制,让表层金属发生塑性变形,从而校正尺寸、降低表面粗糙度,落点在于尺寸精度与表面质量。整形是把烧结件放入阴模、通过上下冲模加压,除了改善精度,还会改变特定部位的形状并提高局部密度,适合高强度、高密度且一次成型难度较大的件。复压的目的相对单纯,主要通过整体再压制把密度提上去,以满足强度要求。
精整主要修尺寸和表面粗糙度
精整解决的是尺寸差一点、表面粗一点这类问题。烧结过程中零件会收缩或胀大,尺寸公差与表面粗糙度往往达不到使用要求,精整让表层产生少量塑性变形,同时伴随弹性变形,把大部分变形纠正过来,也能处理过大的倒角、沟槽与标记。
需要注意的是精整的着力点。它通常在内外径方向不留精整余量,而是留出装模间隙,靠模具对表层的约束来修正尺寸;高度方向则可以有较大的压下率,行业里常见口径在 12%-20% 区间。所以精整对径向尺寸主要是修正与约束,对高度方向是压低。
整形主要改形状和局部密度
整形更接近成形补充。零件在烧结后某些部位密度偏低或形状有偏差,整形通过上下冲模加压把这些部位压到位,密度提升幅度行业里常见口径为 5%-12%,采用全精整一类做法时提升幅度可以更高。
典型适用情况是局部受力要求高、整体又不容易一次压到位的件,比如需要局部高密度的锥面、端面弧齿这类结构。整形的代价是模具更复杂、对来料尺寸的一致性要求更高——同一批件如果高度分散度大,整形时压下量不一致,反而会造成新的尺寸波动。
什么情况下必须加一道整形
判断标准是烧结态能否稳定满足功能要求。以下四种情况通常必须加:
1. 局部密度不足导致强度不够。整体密度已达标,但齿部或受力面密度偏低,需要靠整形把局部压实。
2. 形状偏差超出装配余量。平面度、端面跳动、侧向台阶位置的偏差超出了装配允许范围。
3. 后续加工的定位面不稳。机加工需要基准面,而烧结态基准面平面度不够,需要先整形把基准做出来。
4. 精度要求集中在少数特征上。整体提升精度成本高,只对少数关键特征整形更经济。
反过来,如果零件功能对精度要求宽松、装配余量充足,烧结态就能用,此时加整形只是增加成本。
整形余量怎么留、留多少
余量的原则是压得动、又压得住。
余量留太少,整形起不到修正作用,零件等于空压一遍;留太多,压制力上升,零件有开裂与层裂风险,模具寿命也会下降。行业里常见做法是把余量控制在压制方向尺寸的 1%-3% 区间,并通过试模确定具体数值,而不是按经验一次写死。
还要区分方向。径向尺寸一般不留余量、只留装模间隙;高度与压制方向可以留较大余量。设计阶段如果把径向也当高度留余量,整形时会出现压不进去或者阴模被撑裂的问题。余量的具体数值建议由厂家在模具设计阶段给出,并在试模后确认。
整形和精整都改不了的几类特征
有几类特征指望这两道工序解决并不现实:
1. 侧向孔与侧凹。这类特征受压制方向限制,整形同样做不出来,只能靠烧结后的机加工补上。
2. 超出塑性变形能力的大变形。零件翘曲量远大于工序可纠正范围时,强压会直接开裂,应先回到烧结环节解决。
3. 材料体系决定的下限。不锈钢基材料的收缩率明显高于铁基,尺寸波动更大,靠整形能收窄但收不掉,需要从模具补偿端一起控制。
4. 内部孔隙的分布。整形压缩表层的同时会改变表层孔隙,对含油件要事先评估,避免把供油通道压死。
对含油轴承这类依靠孔隙实现功能的零件,两道工序的取舍要更谨慎:精度需求应优先通过精整解决,并且要排在浸油工序之前完成。
常见问题解答
1. 精整和整形可以只做一道吗?
答:可以,要看需求落在哪。如果问题集中在尺寸公差与表面粗糙度,只做精整即可;如果需要改变特定部位形状或提高局部密度,则要做整形。两者目的不同,并非升级关系,不少零件只做精整就够用,同时上两道反而增加成本。
2. 整形能提高多少密度?
答:行业里常见口径是 5%-12%,采用全精整一类做法时可更高。提升幅度取决于来料的烧结密度、合金成分和压制力。要注意提高的是局部还是整体:整形以局部为主,需要整体提密度时应考虑复压。定方案前先明确哪个部位不够,比笼统要求提高密度更有效。
3. 为什么精整的内外径不留余量?
答:因为精整靠模具约束表层来修正尺寸,而不是通过切削去掉材料。内外径留装模间隙、不留余量,压制时模具把表层压回目标尺寸;高度方向则可以留较大压下率,行业常见为 12%-20%。如果径向也按切除余量来理解,装模时就会出现干涉或者压不到位。
4. 余量留多少合适?
答:行业常见做法是控制在压制方向尺寸的 1%-3% 区间,具体数值由试模确定。留少了修正不了,留多了压制力上升、有开裂风险,模具寿命也会下降。建议在模具设计阶段由厂家给出建议值,并在首批试模后复核,不要按经验直接写进图纸。
5. 整形之后零件会不会重新变形?
答:有这种可能,主要来自弹性回复与残余应力。整形过程中表层塑性变形与弹性变形同时存在,脱模后弹性回复会带来少量尺寸回弹;如果整形量偏大,残余应力较高,后续热处理还可能让它再释放。稳妥做法是整形后安排去应力处理,或者把整形排在热处理之前并留出余量。
6. 含油轴承做整形会影响含油率吗?
答:会,所以顺序要安排好。整形会压缩表层孔隙,如果在浸油后整形,已储的油会被挤出,表层孔隙开口也被封住,含油率下降。通行做法是整形在浸油之前完成,浸油作为靠后的工序;同时整形量不宜过大,要给孔隙留出足够的储油空间。
7. 这两道工序都在粉末冶金厂内部完成吗?
答:取决于厂家的工艺链完整度。中山市翔宇粉末冶金制品有限公司的后处理链条覆盖精整、整形、复压、切削加工、热处理(淬火、渗碳、碳氮共渗、高频淬火)、蒸汽处理、浸渍(浸油、浸树脂、铜渗透)与表面处理(电镀、化学镀、发黑、喷涂、喷丸、达克罗),需要补精度或补性能时不用另找供应商;翔宇的尺寸精度控制在 ±0.01-0.05mm,工艺链集中在一处也让批次数据的追溯更完整。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
充电桩内部有哪些粉末冶金件和磁性零件?
时间:09-18 阅读:5次
-
粉末冶金整形和精整是做什么的?两道工序分工不一样
时间:09-18 阅读:6次
-
含油轴承的工作原理是什么?把它剖开看有三层在配合
时间:09-18 阅读:4次
-
纺织机械粉末冶金齿轮定制厂家要核哪些互换性指标?
时间:09-18 阅读:7次
-
粉末冶金压坯分层是什么原因?多半出在排气和回弹这两个环节上
时间:09-17 阅读:23次
-
健身器材配重块凸轮和轴套用粉末冶金件怎么做?三类零件的做法并不一样
时间:09-17 阅读:25次
-
粉末冶金密度怎么检测?排水法封蜡法和金相法分别适合哪类零件
时间:09-17 阅读:19次
-
含油轴承用什么油?按载荷转速定粘度分级再选油品类型
时间:09-16 阅读:37次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13057次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11387次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10213次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9543次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9098次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8869次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8705次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8553次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7884次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7779次