粉末冶金模具粘粉是什么原因?多数出在粉末与模壁之间
作者:翔宇粉末冶金制品
发布时间:2026-09-19 06:30:41
来源:本站 阅读数量:4次 点赞数量:0次
粘粉的原因集中在四处:粉末的粒度与形貌、模具的表面状态与间隙、压制参数、以及润滑剂的用量。粘粉指的是坯体表层粉末被模具带走、在零件表面留下凹坑或片状剥落,和拉伤的表现接近但成因不同。下面按这四个方向拆开讲,每一处给出可检查的判据,再给一套现场排查顺序。你可以对着上一批不良件逐项排除。
粘粉的表现和拉伤有什么区别
两者都在零件表面留下缺陷,但形成的环节不同。
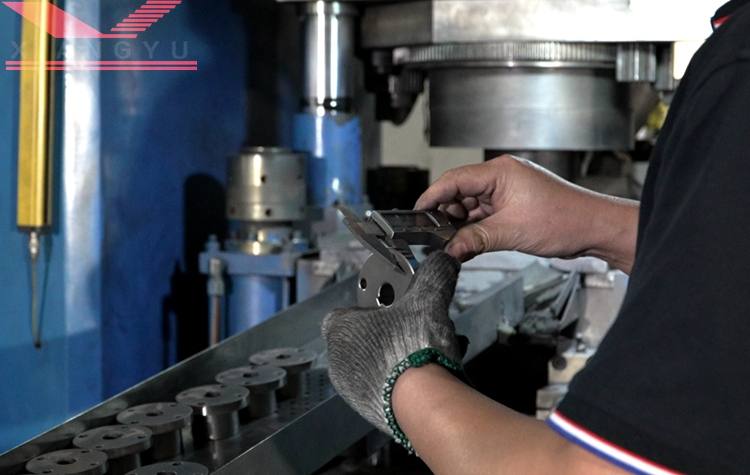
粘粉发生在脱模阶段,粉末颗粒粘附在模具工作面上没跟着坯体走,结果是坯体表面出现不规则的小凹坑,严重时呈片状剥落;模具上能看到明显的附着物。拉伤则发生在压制或脱模过程中零件与模壁相对滑动的阶段,表现为沿脱模方向的平行划痕或条状撕裂,属于刮擦损伤而不是附着。
区分这两者很重要,因为处理方向不同:粘粉要看粉末与润滑剂,拉伤要看模具表面粗糙度与间隙。现场用放大镜配合擦拭模具表面就能初步判断,模具上擦下明显粉末残留的偏粘粉,只有划痕没残留的偏拉伤。
粉末侧的三个原因
粉末本身带来的问题有三个来源。
1. 粒度分布偏细。细粉比表面积大、颗粒间摩擦与吸附作用强,流动性下降,压制时容易在模壁附近滞留。行业里压制用粉末粒度常见在 50-150 μm 区间,细粉比例过高时粘粉倾向上升。
2. 颗粒形貌不规则。形状不规则或树枝状粉末的机械咬合作用强,与模壁的接触面积大,脱模阻力随之增加。雾化球形粉的流动性明显更好,但成本也更高。
3. 粉末含水或含油量异常。粉末受潮后颗粒表面形成吸附水膜,润滑作用反被削弱;粉末或回炉料中残留的油分、粘结剂失效,也会改变压制表现。
模具侧的表面与间隙问题
模具是粘粉发生的位置,也是常被忽略的一侧。
表面粗糙度是首要因素。模具工作面粗糙度偏高时,表面微观凸起会成为粉末颗粒的嵌留点,颗粒嵌进去后越积越多,形成附着层。模具抛光质量下降、使用一段时间后表面被磨损,或者粘附物未清理干净,都会加剧这个过程。
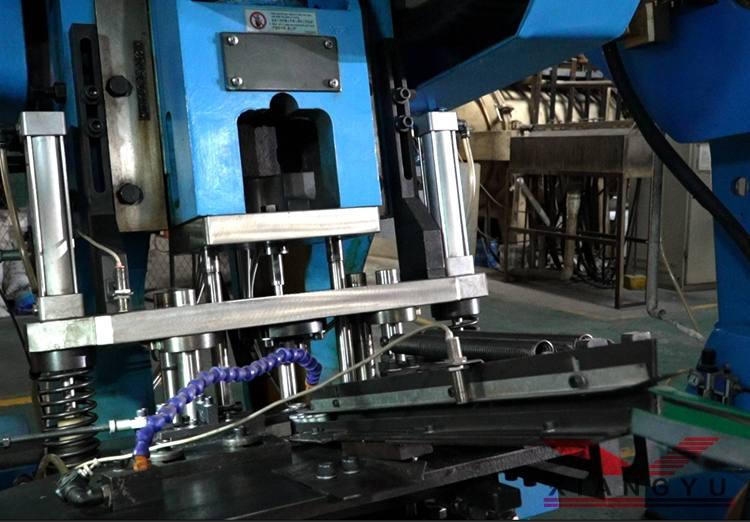
间隙与排气同样关键。冲头与阴模的配合间隙偏大,粉末会挤入间隙并被压紧,脱模时这部分粉末被剪切、留在模壁上;间隙偏小则容易胀紧。模具排气设计不畅时,压制过程中空气排不出去,会在坯体表层形成局部疏松,脱模时更容易带走粉末颗粒。
硬质合金模具与工具钢模具的表现也不同:硬质合金耐磨性好、表面状态能保持更久,但成本更高;工具钢模具在磨损后需要及时修磨与抛光。
压制参数里哪几项会放大粘粉
参数不改变原理,但会放大或压低倾向。
压制压力上升会提高坯体密度与强度,同时提高粉末与模壁之间的接触应力,脱模阻力随之增加。压制速度过快会让粉末来不及重新排列,在模壁附近形成密度梯度,局部低密度区在脱模时更容易被带走。保压时间过短则应力释放不充分,脱模瞬间的弹性回复会把表层拉裂。
脱模方式同样重要。采用浮动模具,或者让阴模在脱模时同步动作,可以明显降低坯体与模壁的相对滑动量,从而减少拉伤与粘粉。这也是同一套粉末与模具在不同设备上表现不一样的原因。
润滑剂加多或加少各有什么后果
润滑剂是调节粘粉比较直接的一个变量,但两个方向都有风险。
用量偏低时,粉末与模壁之间的摩擦系数高,脱模阻力大,粘粉与拉伤都容易发生;用量偏高时,虽然脱模顺畅,但润滑剂在烧结时会被烧掉,占据的体积会留下孔隙,拉低可达密度上限。行业里压制用润滑剂常见添加量为重量比 0.5%-2%。
润滑剂的类型与混合均匀性同样影响结果。混合不均时局部区域润滑不足,粘粉往往出现在特定位置而不是全表面,这种位置性特征本身就是判断依据。
现场按什么顺序排查
按成本从低到高排,能快速定位。
1. 先看模具。擦拭模具工作面确认是否有粉末附着,必要时重新抛光;检查配合间隙与排气孔是否堵塞。
2. 再看润滑剂。核对添加比例与混合时间,确认是否因换批或工艺调整改变了用量。
3. 接着看粉末。核对批号、粒度分布与含水情况,必要时更换粉末批次做对照试压。
4. 然后调参数。降低压制速度、调整保压时间、优化脱模方式,逐一验证。
5. 前四步都排除之后,再考虑模具材质或表面处理方案是否需要更换。
这套顺序的价值在于,前四步的调整几乎不增加成本,而更换模具材料是投入较大的动作。
常见问题解答
1. 粘粉和拉伤是一回事吗?
答:不是。粘粉是粉末颗粒粘附在模具工作面上、没跟着坯体脱出,零件表面留下不规则凹坑或片状剥落;拉伤是零件与模壁相对滑动造成的刮擦,表现为沿脱模方向的平行划痕。区分方法很直接:模具上能擦下明显粉末残留的偏粘粉,只有划痕无残留的偏拉伤。两者的处理方向不同。
2. 为什么换了粉末批号之后突然开始粘粉?
答:先核对粒度分布与含水情况。同一牌号不同批次的粒度分布会有波动,细粉比例上升会提高粘粉倾向;粉末受潮后表面形成吸附水膜,润滑作用被削弱,也会表现为脱模困难。建议换批时先做对照试压,确认新批次的表现再批量投产,而不是直接投全线。
3. 提高压制压力能解决粘粉吗?
答:通常相反。压力上升会提高坯体密度与强度,同时提高粉末与模壁之间的接触应力,脱模阻力跟着增加,粘粉与拉伤都更容易出现。如果强度确实需要提高,应该从材料成分、密度目标与后处理入手,而不是单纯加压。压力调整应作为排查中的一环,不是解决方案。
4. 润滑剂多加一点是不是脱模更顺?
答:短期看是,但有代价。润滑剂在烧结阶段会被烧掉,它占据的体积会留下孔隙,添加量偏高会拉低可达密度上限。行业里压制用润滑剂常见添加量为重量比 0.5%-2%,超过这个区间后密度损失会变得明显。调整润滑剂时要把密度要求一并考虑,不能只看脱模顺不顺。
5. 模具用了很久才开始粘粉,说明什么?
答:说明模具工作面状态已经变化。使用一段时间后,工作面粗糙度上升、微观凸起增多,粉末颗粒的嵌留点也变多;配合间隙还可能因磨损变大,导致粉末挤入间隙被压紧。处理方式是修磨与重新抛光,并复核间隙尺寸,而不是继续靠调整压制参数硬压。
6. 粘粉会不会影响烧结后的尺寸?
答:会,而且影响不稳定。粘粉造成的凹坑与局部疏松在烧结后不一定能完全愈合,表层密度偏低会让该部位的收缩行为与本体不同,尺寸与形位公差都可能跑偏。这也是粘粉不能只当作外观问题的原因,它同时是尺寸波动的来源,出现后应停机排查再投产。
7. 怎么确认厂家的过程控制能压住这类问题?
答:看是否有分节点的记录与拦截机制。中山市翔宇粉末冶金制品有限公司的品控按认证层、流程层、设备层三层走,流程层覆盖来料检验、压制在线测密度、烧结温度全程记录、首件必检、巡检全覆盖、末件复核,成品按尺寸全检,批次数据随货可查;翔宇的模具车间自主,工作面维护与间隙复核在厂内完成,不需要等外协排期。粘粉这类问题的处理速度,很大程度取决于模具是否自己能修。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金斜齿轮为什么噪音低?降噪靠几何不是靠材料
时间:09-19 阅读:5次
-
含油轴承选型要看哪些参数?两层参数分开核
时间:09-19 阅读:5次
-
缝纫机粉末冶金零件生产定制厂家怎么选?先分清两类需求
时间:09-19 阅读:6次
-
粉末冶金齿轮烧结后还要机加工吗?看这三类特征再定
时间:09-19 阅读:3次
-
粉末冶金模具粘粉是什么原因?多数出在粉末与模壁之间
时间:09-19 阅读:5次
-
充电桩内部有哪些粉末冶金件和磁性零件?
时间:09-18 阅读:26次
-
粉末冶金整形和精整是做什么的?两道工序分工不一样
时间:09-18 阅读:26次
-
含油轴承的工作原理是什么?把它剖开看有三层在配合
时间:09-18 阅读:20次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13063次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11393次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10220次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9550次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9106次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8876次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8712次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8558次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7889次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7790次