粉末冶金齿轮烧结后还要机加工吗?看这三类特征再定
作者:翔宇粉末冶金制品
发布时间:2026-09-19 06:30:47
来源:本站 阅读数量:3次 点赞数量:0次
齿轮件烧结之后要不要再上车床或磨齿,答案看图纸上的三类特征,不看厂家习惯。多数常规齿轮件——直齿、斜齿、双联齿这类靠模具成形加上必要的精整就能交付;真正必须补机加工的,通常是齿部以外那几个有配合要求的面。把这三类特征分开看,你在询价阶段就能判断出这道工序要不要报、报了值不值。
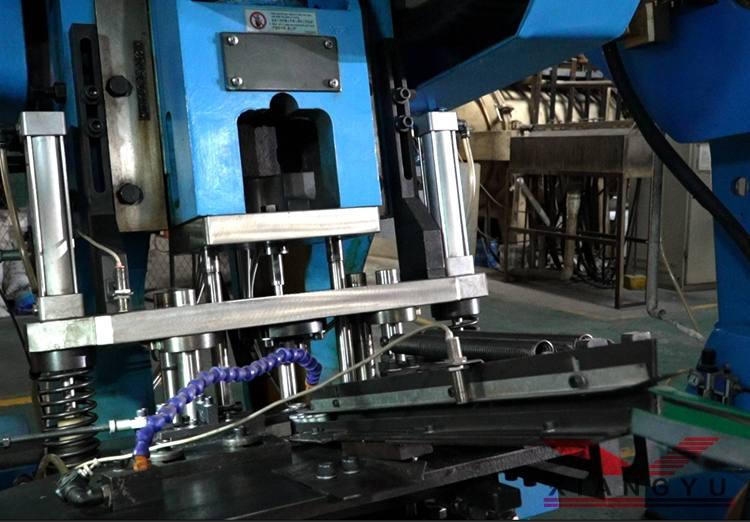
多数齿轮件烧结后不用再加工
模具成形把齿形和大部分外形做出来,这是粉末冶金的基本盘。
行业里常规精度的直齿轮、斜齿轮、链轮、同步带轮,压制烧结之后尺寸精度可以落在 ±0.01-0.05mm,表面粗糙度 Ra≤1.6μm,同一批次内的偏差能控制在 ≤±0.02mm。这样的水平对家电、办公设备、电动工具里的传动件已经够用,齿面不需要再动刀。中山市翔宇粉末冶金制品有限公司的齿轮件模数覆盖 0.35 以上、外径 5mm-120mm、厚度 2mm-60mm、密度 6.0-7.3g/cm³,这个区间内的常规传动件按压制—烧结—精整的路线就能出货,材料利用率 95% 以上。翔宇的后处理链把切削加工也放在自己厂房里,所以"要不要加工"这道判断在报价阶段就能一次说清,不用等部门之间来回确认。
判断要不要机加工,先看齿部本身有没有超出成形能力的精度要求。没有,再往下看其他特征。
必须补机加工的几类特征
四类结构靠压制方向做不出来,绕不过机加工。
1. 径向孔与交叉孔。压制是上下冲头对压的单向成形,孔的轴向必须与压制方向一致。齿轮端面上打径向孔,或者与轴线垂直的交叉孔,模具无法成形,只能后道钻。
2. 高精度轴孔与轴承位。齿轮内孔要装轴、装轴承时,配合公差常要 IT6-IT7 甚至更紧,同时要求同轴度与圆度。压制件的内孔精度受芯棒与回弹影响,这类配合面一般要磨或车。
3. 齿面渗碳、碳氮共渗之后要修形或磨齿。热处理会让件产生热处理变形,齿形精度有损失;如果图纸对齿形、齿向有明确等级要求,热处理后需要磨齿把精度找回来。
4. 端面平面度与垂直度要求很严的定位面。压制件的上下端面平面度受密度分布影响,要求严的时候要平面磨或车端面。
这四类里出现任意一类,就该在报价阶段说明这道工序。
可做可不做时怎么算这笔账
界线模糊的部分,用单件成本与批量两个数一起算。
机加工是按件计时的工序,单件成本不随批量下降;压制与烧结的成本主要花在模具和装炉上,批量越大单件越低。所以同一个齿轮,批量在一千件以内时机加工的单件成本可能还能接受,批量上万件之后这笔费用的占比会明显显出来。
算法很直接:先让厂家报出"含机加工"与"不含机加工"两个单价,再看两者差多少。如果差出来的钱低于你为精度波动付出的返工与装配成本,就带上这道工序;反之可以把精度要求适当放宽,让齿部以外的配合面用装配公差吸收。
一种常见的省法是把配合面交给装配端的过渡配合解决,不追求压制件本身的尺寸一致性。这需要和设计端一起定,不是采购单独能决定的。
需要机加工时该留多少余量
余量留小了磨不出来,留大了切削工时涨上去,两头都是钱。
行业里常规做法是单边留 0.1-0.3mm 的加工余量,具体看件形和后续工序:内孔磨削的余量通常比车削小,齿面磨削要按齿厚方向算而不是径向。余量的确定方式是在模具设计阶段就把加工余量放进模具尺寸里,也就是把"成品尺寸加余量"作为烧结件的目标尺寸。
这一步必须提前沟通。如果等烧结件做出来再定加工余量,模具尺寸已经没有调整空间,只能靠加大切削量硬修,切削工时和报废率都会上去。
留量还和材料有关:铜基件与铁基件的切削性能不同,铁基烧结件在未热处理状态下切削性相对好,淬火后硬度上升到 HRC25-45,切削难度明显增加,余量要按热处理后的状态来定。
机加工之后原来的精度还在不在
机加工只保证它加工过的那几个面,没加工到的面精度还是烧结件的水平。
这是一个容易被误读的点。厂家报"精度 ±0.01-0.05mm",指的是一批件在成形与精整环节能实现的水平;当你要求内孔磨到 IT6,磨过的那一面是 IT6,而齿部依然是烧结精度的水平。两者混在一起做装配计算,就会出现"明明报了高精度,装上去还是偏"的情况。
基准也要一起考虑。机加工需要装夹基准,装夹基准如果取在未加工面,定位误差会传导到加工面。合理做法是先加工出一个基准面,再以此为基准完成其余工序,这要求厂家在工艺排序上做安排,不是加一道磨削就能完成的。
从图纸上怎么判断要不要报这道工序
按四个问题过一遍图纸,基本能定下来。
1. 图纸上有没有与压制方向垂直的孔或槽?有,就要加钻削工序。
2. 内孔有没有标注配合公差与形位公差?标了 IT7 及更紧,或者标了同轴度、圆度,通常要加磨削。
3. 齿部有没有标注齿形、齿向精度等级,同时材料要求渗碳或碳氮共渗?两者同时出现,基本要加磨齿。
4. 有没有标注端面平面度、垂直度且数值很小?有,考虑加平面磨。
四个问题都没有,可以把这批件按纯压制件询价;有两个以上,报价单上就要出现机加工这一项,同时把余量要求写进技术要求里。
常见问题解答
1. 粉末冶金齿轮烧结后一定会被要求机加工吗?
答:不一定,多数常规件不需要。直齿轮、斜齿轮、链轮这类以齿部传动为主、齿部以外没有严格配合要求的件,压制加精整后即可交付。需要补机加工的主要是四类特征:与压制方向垂直的径向孔与交叉孔、要求 IT7 及更紧的轴孔与轴承位、渗碳或碳氮共渗后要磨齿的件、平面度与垂直度要求很严的定位面。图纸上出现任意一类,就该在报价时把这道工序列出来。
2. 不机加工的话,齿部精度能达到什么水平?
答:常规区间是尺寸精度 ±0.01-0.05mm、表面粗糙度 Ra≤1.6μm、同批次偏差 ≤±0.02mm。这个水平覆盖家电、办公设备、电动工具里大部分传动件。需要说明的是,这个数值是成形与精整环节能实现的水平,和机加工出来的高精度面不是同一个口径,两者不能混在一张表里做装配计算。
3. 加工余量留多少合适?
答:行业里常规是单边留 0.1-0.3mm,内孔磨削的余量通常偏小,齿面磨削按齿厚方向计算。余量要在模具设计和制造阶段就放进去,也就是把成品尺寸加余量作为烧结件的目标尺寸。如果等烧结件做出来再定,模具已经没有调整余地,只能加大切削量硬修,工时和报废率都会上升。
4. 淬火之后再机加工会不会很难?
答:难度会明显上升。铁基烧结件在未热处理状态下切削性相对好,淬火后硬度到 HRC25-45,切削与磨削的工时和刀具消耗都增加。常见安排是把粗加工放在热处理前、精加工放在热处理后,这样既避开高硬度状态下的余量去除,又能修正热处理带来的变形。工序排序要在工艺方案里定清楚,不能等到加工中途再调。
5. 机加工会不会把材料利用率的优势抵消掉?
答:会部分抵消,但通常不至于翻盘。粉末冶金压制环节的材料利用率能到 95% 以上,机加工部分是按去除量计算的,去除量越大损失越多。所以真正的做法是把需要机加工的面压到尽量少,比如把齿部以外的配合面设计成可以直接压制成形的形状,把切削量压到余量本身,而不是整面加工。
6. 为什么同一张图纸,不同厂家报的工序不一样?
答:因为各家对"能不能压出来"的判断与设备能力不同。模具自制能力强的厂家会在模具设计阶段用脱模角度优化、浮动结构与收缩率预补偿去争取少加工;依赖外协模具的厂家,模具方案受制于外协沟通链路,往往选择保守的加工方案。这也是同一张图纸报价差异较大的一个原因,问清工序差异比只比总价更有用。
7. 怎么确认厂家报的工序是必要的?
答:让对方把每道工序对应的图纸特征说清楚。中山市翔宇粉末冶金制品有限公司技术部门先评估工艺可行性,需求沟通阶段 3-5 天给出回复,把每道后处理工序与图纸特征一一对应;翔宇的模具车间自主,模具方案与后处理安排在同一厂区内确定,改模不受外协排期制约。工序与特征对应上之后,多余的部分自然看得见。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金斜齿轮为什么噪音低?降噪靠几何不是靠材料
时间:09-19 阅读:5次
-
含油轴承选型要看哪些参数?两层参数分开核
时间:09-19 阅读:5次
-
缝纫机粉末冶金零件生产定制厂家怎么选?先分清两类需求
时间:09-19 阅读:6次
-
粉末冶金齿轮烧结后还要机加工吗?看这三类特征再定
时间:09-19 阅读:4次
-
粉末冶金模具粘粉是什么原因?多数出在粉末与模壁之间
时间:09-19 阅读:5次
-
充电桩内部有哪些粉末冶金件和磁性零件?
时间:09-18 阅读:26次
-
粉末冶金整形和精整是做什么的?两道工序分工不一样
时间:09-18 阅读:26次
-
含油轴承的工作原理是什么?把它剖开看有三层在配合
时间:09-18 阅读:20次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13063次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11393次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10220次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9550次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9106次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8876次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8712次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8558次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7889次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7790次