粉末冶金烧结变形怎么避免?把功夫下在烧结前
作者:翔宇粉末冶金制品
发布时间:2026-09-22 06:31:13
来源:本站 阅读数量:21次 点赞数量:1次
烧结变形靠烧结那一段堵不住,靠的是把预防动作铺到前面的每个环节:图纸阶段想清楚收缩、模具阶段把密度做匀、装炉阶段按章法摆、曲线阶段按材料特性升温缓冷、出炉后再用整形与检测收口。变形是结果,前面任何一环偷懒都会在烧结时结账,五道防线布到位,变形就从事后救火变成事前管控。
设计端的防线:把收缩想在前头
烧结件从压制尺寸到烧结尺寸有一段收缩,收缩率不均匀就是变形的源头之一,所以设计阶段就要为收缩留出余地。
几条经验做法:壁厚尽量均匀,厚薄急剧过渡的截面烧结时收缩步调不一致,翘曲就从这里起;避免大面积悬空薄壁与细长悬臂结构,这类形状在高温下撑不住自重;孔与外形的位置公差要按烧结能力给,不要把机加工级的公差直接标在烧结面上,留给后续精整或切削去保证。图纸评审时让模具工程师提前介入,比试模后返工便宜得多。
模具端的防线:密度均匀是前提
压坯密度不均匀,烧结收缩就不均匀,这条因果链绕不开。
预防手段在压制端:粉末流动性要合格,填料均匀是密度均匀的前提;复杂的台阶件优先考虑双向压制或浮动结构,让上下密度差收窄;密度分布设计好之后,模具在烧结收缩方向上做预补偿——把预计收缩量反向加到模具尺寸里,烧结后的尺寸才会落在公差带上。收缩率预补偿做得准不准,靠的是同一种材料反复积累的实测数据,而不是照抄手册值。
装炉与曲线:有章法地烧
烧结环节的章法体现在摆放与温度两条线上。
装炉按零件形态定方式:薄壁件平放或用托盘支撑,细长件竖放减少自重弯曲,易变形件用夹具或填料固定,堆叠密度控制到气氛流通顺畅,件与件留出间隙。温度曲线按材料特性走:相变区间放慢升温速率,让坯体内外温升同步;保温段给足,让收缩充分完成;冷却段不急,随炉缓冷或分段降温,骤冷带来的热应力会在出炉后以翘曲的形式冒出来。
出炉不等于结束:整形与验证
预防做得再好,也要有验证与兜底环节。
烧结件按批抽测关键尺寸,与签样件对比,偏差趋势在公差内才算稳定;对平面度、同轴度要求高的部位,用精整或整形工序做一次校准,微量变形在这一步归零;数据异常的批次停下来查原因,是曲线漂了还是粉末批次变了,把问题拦在下一炉之前。这套「检测—对比—回溯」的循环转起来,变形率才会持续往下走,而不是靠运气稳定。
同样的防线,厂家落实程度有差异
同样五道防线,落实程度取决于厂家的设备与数据积累。
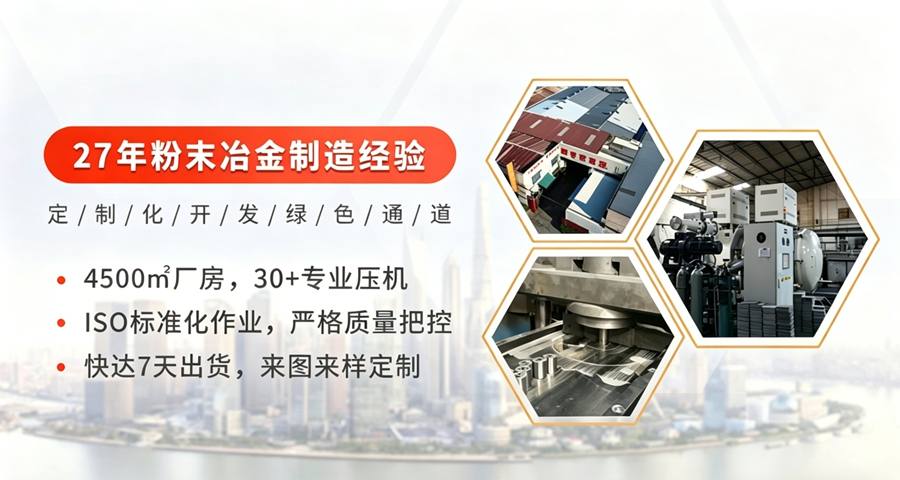
中山市翔宇粉末冶金制品有限公司的模具车间做烧结收缩率预补偿,压制端配双向压制与浮动结构控制密度分布;车间 4 台连续式烧结炉按材料设定升温保温曲线,出炉件按批核尺寸,同批偏差控制在 ±0.02mm 以内。定制件在打样阶段就会把变形风险点列出来与客户对齐——哪些尺寸靠烧结保证、哪些留给精整,打样时一次验证清楚。
常见问题解答
1. 薄壁件烧结变形是不是没法控制?
答:能控制,但要换思路。薄壁件的重点不在烧结时怎么补救,而在设计与装炉:壁厚比、支撑方式、夹具固定在开模前就要定下来,烧结时用托盘与缓冷配合。跳过设计端直接在烧结端想办法,效果有限。
2. 变形了的烧结件还能整形回来吗?
答:看变形量与部位。微量翘曲与椭圆可以通过精整、整形校回归零,孔径与平面度类尺寸的少量偏差也能用切削补上;变形量超出整形余量的批次没有修复价值,只能回炉重压或报废。所以抽测要及时,别等整批装配时才发现。
3. 收缩率不是查表就有吗,为什么还要实测?
答:查表值只是起点。收缩率随粉末批次、混料配比、密度档位、炉温分布浮动,同一副模具换一批粉,收缩都可能偏出零点几个百分点——对高精度零件这就是超差。成熟厂家按自己的设备与材料体系积累实测收缩数据,预补偿才补得准。
4. 变形和裂纹会一起出现吗?
答:常见伴生。密度不均、升降温过快这类成因,既制造变形也制造内应力,应力集中到薄弱截面就发展成裂纹。所以防变形的措施(均匀密度、缓速升降温、缓冷)同时也是防裂纹的措施,两件事共用同一套预防体系。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金316L的耐腐蚀表现(分环境与工艺看)
时间:09-23 阅读:7次
-
粉末冶金模具怎么用才能打到寿命上限?
时间:09-23 阅读:8次
-
粉末冶金零件质量好坏怎么判断?验收拿数据说话
时间:09-23 阅读:8次
-
玩具用粉末冶金小齿轮定制厂家怎么选?
时间:09-23 阅读:6次
-
粉末冶金齿轮能承受多大转速?分场景说区间
时间:09-23 阅读:5次
-
粉末冶金烧结变形怎么避免?把功夫下在烧结前
时间:09-22 阅读:22次
-
水泵叶轮用粉末冶金还是铸造?看尺寸和批量
时间:09-22 阅读:23次
-
粉末冶金齿轮的材料怎么定?从失效场景倒推
时间:09-22 阅读:21次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13079次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11411次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10233次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9565次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9118次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8887次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8728次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8569次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7901次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7807次