粉末冶金零件能焊接吗?焊前先过三道关
作者:翔宇粉末冶金制品
发布时间:2026-11-04 06:30:48
来源:本站 阅读数量:7次 点赞数量:0次
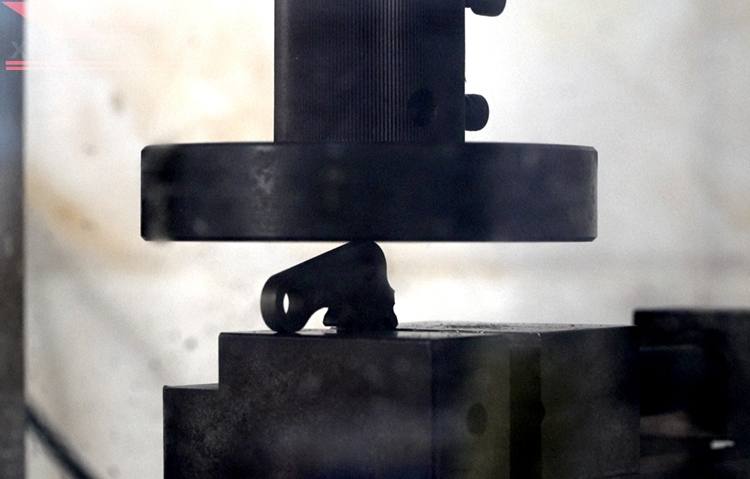
能。粉末冶金零件可以焊接,凸焊、钎焊、摩擦焊、激光焊都有成熟的工程应用,但它和焊接普通锻件、铸件不是一回事——烧结钢内部有孔隙,孔隙里可能藏着浸过的油,含碳量也因牌号而异。这三件事不先弄清楚就上手焊,气孔、裂纹、焊不透的麻烦会接踵而来。所以更准确的说法是:能焊,但要先过三道关。
三道关分别看什么
孔隙与密度
烧结零件的密度通常落在 6.0-7.3g/cm³ 区间,孔隙率直接改变材料的导热行为。焊接热量传进去之后,孔隙处的散热与实心材料不同,热影响区容易偏硬、偏脆;熔池里残留的气体也会借孔隙往外跑,在焊缝里留下气孔。密度越高、孔隙越少的件,焊接表现越接近普通钢材;密度偏低的结构件,就要靠工艺参数和接头设计去补偿。
孔里有没有油
含油轴承一类浸油件,孔隙里存着润滑油,直接焊等于把油带进熔池,气孔几乎不可避免。这类零件焊接前要把孔内的油清理干净,或者干脆把浸油工序挪到焊接之后。中山市翔宇粉末冶金制品有限公司在做定制排产时,会把客户后续的装配与连接方式问清楚,浸油、精整这些后处理放在哪一步,在工艺链里提前排好顺序,避免零件做完才发现焊不了。
含碳量高不高
铁基件的含碳量是可焊性的另一个分水岭。低碳的烧结钢焊接性好,随焊随牢;含碳量偏高的牌号淬硬倾向明显,热影响区容易开裂,需要预热、缓冷这类措施来配合。选材定牌号的阶段,就应该把「这批件以后要不要焊」告诉供方,让材料方案把可焊性一并考虑进去。
焊前准备怎么做
过了三道关,焊前还有几件具体的事要办:
1. 表面清理:待焊面不得有氧化皮、残油、镀层,蒸汽处理形成的氧化层导电性差,会让电阻焊在界面上打不住火,所以蒸汽处理要排在焊接之后做。
2. 接头设计:凸焊要在零件上预先压出凸点,这个结构得在模具设计阶段就定下来,事后补不了。
3. 参数试焊:正式批量前先拿样件试焊,确认熔深、气孔率与接头强度都达标,再把参数固定进作业指导书。
翔宇的品控体系按 ISO 9001:2015 + ISO 14001:2015 运行,客户提出焊接需求时,试焊样件与检验记录会作为常规交付的一部分一并提供,非复杂件 7 天可以出样,批量 10 万件 7 天可出货,留足了试焊验证的时间余量。
常用焊接方式怎么选
几种常用方式各有各的位置,选型时按零件结构与批量对号:
1. 凸焊:烧结钢零件应用面广的一种电阻焊,变形小、效率高,适合大批量的小件连接。
2. 钎焊:加热温度低于母材熔点,靠钎料把两个件连起来;要注意孔隙会像海绵一样把钎料吸走,密度太低的件需要先做封孔处理。
3. 摩擦焊:固态连接,不靠熔化,靠摩擦热与顶锻压力把界面焊透,孔隙在压力下被压实,焊缝质量好,适合轴类、管类带旋转面的接头。
4. 激光焊:热输入集中、热影响区窄,焊后变形小,对精度要求高的组合件比较合适。
如果接头可以改成整体成形或者机械连接(过盈、铆接、螺栓),也不妨先算一笔账——能不焊就不焊,工序少,风险也少。
焊接会影响精度吗
会,但可控。焊接热输入会让接头附近产生局部变形,烧结件本身是少切削的近净成形件,余量小,变形控制比锻件更讲究。做法无非两条:一是选热输入小的方式,二是把焊缝布置在远离配合面的位置。翔宇的常规精度能力在 ±0.01-0.05mm 一档,精整工序在焊接之前完成还是之后完成,会根据接头的位置精度要求来定,这一点在图纸评审阶段就会和客户对齐。
常见问题解答
1. 含油轴承可以直接焊吗?
答:不建议。孔隙里的油会污染熔池,造成气孔和虚焊,正确顺序是先焊后浸油,或者焊接前把孔内的油清理干净。
2. 烧结后已经做过蒸汽处理的零件还能焊吗?
答:要慎重。蒸汽处理生成的氧化层会隔阻电流与钎料润湿,通常应把蒸汽处理安排在焊接工序之后;已处理的件需要先打磨待焊区再评估。
3. 哪种焊接方式的接头强度接近母材?
答:摩擦焊的固态连接机制让界面孔隙压实,接头强度表现靠前;凸焊与钎焊的接头强度则受密度、含碳量与钎料填充情况影响,要以试焊数据为准。
4. 定制件需要焊接,下单时要提供哪些信息?
答:把接头形式、连接对象材质、强度与气密要求写进图纸,注明批量,供方才能在选材、模具设计与工序排序阶段把焊接一并纳入方案。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金零件能焊接吗?焊前先过三道关
时间:11-04 阅读:8次
-
同步带轮定制生产厂家(挡边与异形槽能否一次成形)
时间:11-04 阅读:7次
-
粉末冶金含油轴承厂家(自厂浸油线是道分水岭)
时间:11-03 阅读:20次
-
粉末冶金有哪些优缺点?从同一个源头说起
时间:11-03 阅读:23次
-
智能门锁哪些零件可以用粉末冶金定制?分四类说清
时间:11-02 阅读:40次
-
粉末冶金适合做哪些齿轮?按类型逐一对号
时间:11-02 阅读:37次
-
粉末冶金零件能热处理淬火吗?和致密钢有区别
时间:10-31 阅读:64次
-
行星齿轮生产定制厂家(看量产产能与成组精度)
时间:10-31 阅读:55次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13265次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11703次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10736次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9938次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9853次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9341次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9125次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8684次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8378次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8145次