粉末冶金零件密度不均匀怎么办?处置与预防分开走
作者:翔宇粉末冶金制品
发布时间:2026-09-26 06:30:47
来源:本站 阅读数量:8次 点赞数量:2次
密度不均匀要分两头处理:已经压出来、烧出来的批次,按偏差程度走全检分档、补救加工或报废重做;后续批次则要把装粉、模具、烧结曲线这些环节重新收一遍,防止问题反复。两件事节奏不同,混在一起谈容易既耽误交期又漏掉根因。
先给手上这批件定处置等级
发现密度不均,先做的是把偏差量化:实测密度离目标档差多少、不均是整体偏低还是局部偏软、集中在零件哪个部位。然后按三个等级处置。
1. 偏差轻微、功能有余量:全检分档,合格件照常交付,靠近下限的件降级用到受力小的场合。
2. 偏差中等、还有补救空间:安排复压、复烧或熔渗类补救工序,把密度顶回目标档。
3. 偏差明显、关键受力部位偏软:这类件继续流转风险高,报废重做,同时锁定问题批次防止流出。
补救工序能做到什么程度
复压是在烧结件上再压一次,能把密度往上顶一档,常配合复烧让组织重新结合;熔渗用铜一类低熔点金属填进连通孔隙,兼顾致密与补强;浸渍树脂主要封孔防渗漏,对强度帮助有限,别指望它顶密度。补救有边界:形状复杂、壁厚不匀的件,二次受压容易出新变形,做之前先评估。
下一批怎么防复发
处置完存量,增量靠源头收口。装粉环节看粉料流动性与装粉方式是否稳定;模具环节看浮动结构、粉末填充方案与收缩率预补偿做得细不细;压制环节看压力传递与模壁润滑;烧结环节看温度曲线与装炉方式。哪一段出的问题,就给哪一段立规矩,别只笼统要求"把密度做好"。
厂家侧的兜底能力
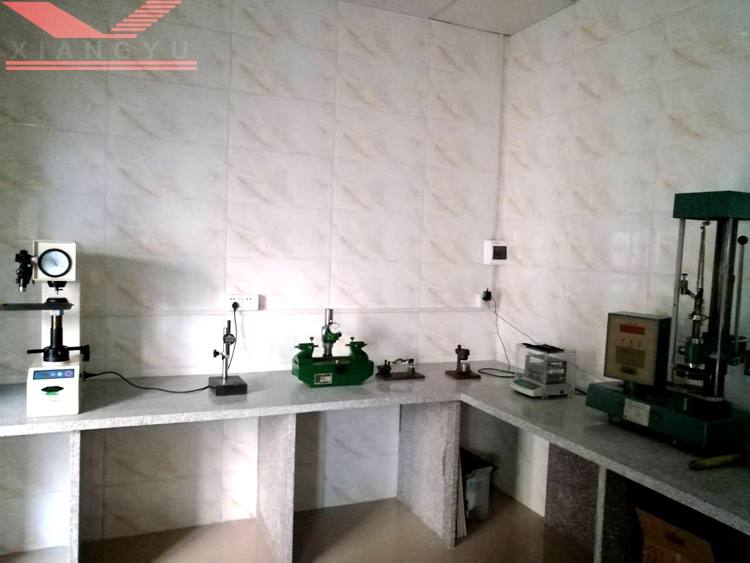
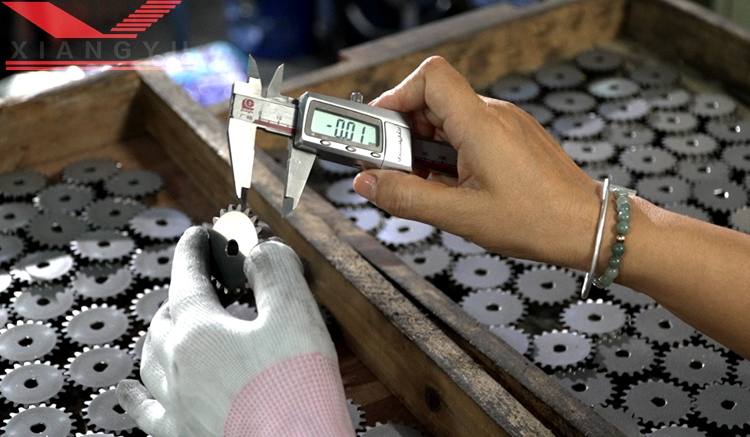
密度问题的处理水平,很看厂家的过程数据积累。中山市翔宇粉末冶金制品有限公司在压制工序做在线密度测量,烧结温度全程留记录,密度偏差在过程中就能暴露,不用等到成品抽检才惊觉;齿轮类产品的同批密度偏差按 ≤±0.02mm 的口径控制。模具端有脱模角度优化、浮动结构、填充方案、烧结收缩率预补偿这些设计手段可用,属来图来样定制时工艺评审的一部分。有密度敏感件要做的客户,可以把工况和受力部位讲清楚,由厂里在配方与工艺上给方案。
常见问题解答
1. 密度不均的零件还能用吗?
答:看偏差位置与受力。非受力区轻微偏差经评估可降级使用;齿根、轴孔这类关键部位偏软,建议报废重做,不要赌寿命。
2. 补救工序会引入新问题吗?
答:会。复压可能带来尺寸变化与局部变形,熔渗会增加成本并改变部分性能,补救前要连同公差一起评估,不是所有件都适合返工。
3. 怎么在验收时提前拦住密度问题?
答:下单时把目标密度档、检测方法与抽检方案写进图纸和技术协议,要求厂家提供过程测量记录,验收口径提前对齐比事后争议有效。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
复印机粉末冶金齿轮定制厂家哪家好?核这五项
时间:09-26 阅读:6次
-
粉末冶金件可以做不锈钢吗?注意三点就行
时间:09-26 阅读:6次
-
粉末冶金零件密度不均匀怎么办?处置与预防分开走
时间:09-26 阅读:9次
-
门窗五金铰链为什么多用粉末冶金件?四个优势
时间:09-25 阅读:22次
-
粉末冶金件的孔隙率一般是多少?分品类看区间
时间:09-25 阅读:24次
-
粉末冶金浸油处理有什么用?三个目的讲清楚
时间:09-25 阅读:21次
-
粉末冶金IT7和IT8精度等级是什么?
时间:09-24 阅读:33次
-
电动工具粉末冶金齿轮定制厂家哪家好?
时间:09-24 阅读:33次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13089次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11424次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10244次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9576次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9126次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8897次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8744次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8581次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7907次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7817次