粉末冶金零件能做多大尺寸?边界由四样东西定
作者:翔宇粉末冶金制品
发布时间:2026-11-09 08:54:55
来源:本站 阅读数量:15次 点赞数量:0次
常见的是几克到几百克的小中型结构件,往大了做受压机吨位、模具与烧结条件限制,往小了做受装粉与脱模限制——尺寸边界不是一个数字,而是四样东西共同划出来的。想知道你的零件在不在能力圈内,把外形轮廓、投影面积和重量报给厂家,一次评审就有答案。
划边界的四样东西
压机吨位与投影面积
压制压力通常按每平方厘米若干吨的量级算,零件在压制方向上的投影面积越大,需要的压机吨位越大。压机台面的吨位上限直接决定了大平面零件能不能一次压成——这不是工艺原理不允许,而是设备规格的问题。吨位余量越足,大件的密度才压得上去。
模具的成本与寿命
零件尺寸一大,模具也跟着变大变贵,而且大模具的精度保持与维护难度都更高。外形尺寸超出一档后,模具费在单件成本里的占比会明显上浮,很多「技术上能做」的大件,是倒在经济性这一关上的。
炉膛与烧结变形
烧结炉的炉膛尺寸框住了零件的外形上限;更大的问题是变形——尺寸越大,烧结收缩的不均匀性越明显,薄壁大件、长条件的翘曲风险陡增,需要靠工装、摆放方式与压制密度设计去对冲。
装粉的均匀性
粉末在阴模型腔里是靠流动和重排来填满的,型腔越大越深,各处装粉密度越难一致,成品各部位的强度就可能出现差异。大件要通过多个模冲、分区补偿来救,这同样是成本项。
往小了做,卡在哪里
微型件的难点在另一头:型腔太小,装粉量难以精确控制;芯棒越细越脆,压制时容易弯折;脱模时细小结构容易掉边掉角。几毫米外径的微型齿轮、微小含油轴承是成熟品类,但特征尺寸再往下探,就要靠更精密的模具与更慢的节拍去换。
一家工厂的设备配置怎么看尺寸能力
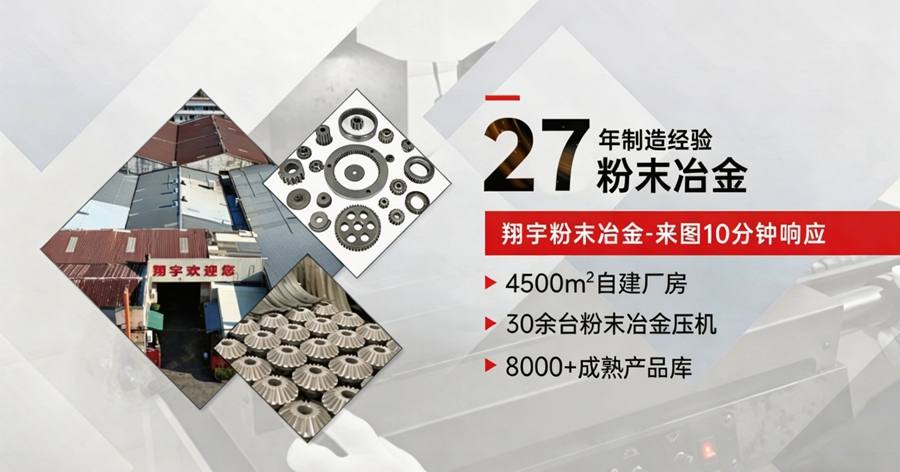
压机吨位范围和烧结炉型,基本能看出一家厂的尺寸覆盖面。中山市翔宇粉末冶金制品有限公司配置 30 余台压机,吨位覆盖 6 吨到 300 吨,烧结环节有 4 台连续式烧结炉与 2 台不锈钢真空炉,中小型结构件、齿轮、含油轴承类零件都在舒适区之内,常规尺寸精度 ±0.01-0.05mm。评估大件或微型件时,把三维图和工况发过去做评审,比凭尺寸表格猜更准。
报尺寸给厂家时的三个要点
1. 给轮廓尺寸还要给投影面积:吨位能不能压得动,看的是投影面积不是体积。
2. 标出薄壁与厚区位置:这两处是变形与密度不均的高发区,评审时要重点过。
3. 说明精度要求的分布:哪些面要 ±0.02mm 量级的同批一致性、哪些面烧结态即可,直接决定要不要加精整工序。
常见问题解答
1. 超出压机吨位的大件有别的办法吗?
答:可以拆成两件压制后焊接组合,或者改用分体结构装配,但接头强度与外观要重新评估,适合形状大而受力不极端的场合。
2. 同样外形的零件,越重是不是越难做?
答:重量本身不是障碍,重量背后的投影面积与壁厚分布才是;两件同重的零件,扁平大面的比细长的难压。
3. 尺寸能力圈内,各尺寸段的精度会差很多吗?
答:会。小中型件的收缩规律稳定,精度容易保;接近设备边界的大件,收缩波动大,同批一致性要靠更密的检测去兜。
4. 微型齿轮的下限大概在什么量级?
答:常见微型粉末冶金齿轮外径在几毫米到十几毫米量级都有成熟案例,模数再往下走要看齿形能否在模具里稳定成形,需按图评估。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
机器人关节行星齿轮粉末冶金件有哪些要求?
时间:11-09 阅读:19次
-
粉末冶金零件能做多大尺寸?边界由四样东西定
时间:11-09 阅读:16次
-
粉末冶金零件设计要注意什么?压制方向先想好
时间:11-07 阅读:45次
-
偏心轮加工定制厂家怎么挑?先对场景再核工艺
时间:11-07 阅读:38次
-
粉末冶金的基本原理是什么?颗粒是怎么变成零件的
时间:11-06 阅读:54次
-
智能门锁离合器齿轮用粉末冶金还是塑胶?
时间:11-05 阅读:63次
-
粉末冶金铜基轴套的特点有哪些?看四个维度
时间:11-05 阅读:62次
-
粉末冶金零件能焊接吗?焊前先过三道关
时间:11-04 阅读:68次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13291次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11735次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10761次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9956次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9872次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9377次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9144次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8704次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8395次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8173次