粉末冶金零件公差能做到多少?按图纸尺寸分开看
作者:翔宇粉末冶金制品
发布时间:2026-10-24 06:31:05
来源:本站 阅读数量:364次 点赞数量:2次
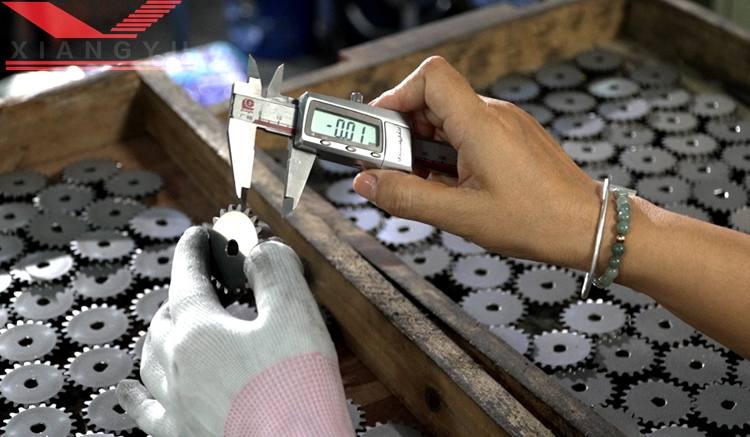
这个问题不能拿一个数字笼统回答。烧结态的粉末冶金零件,公差大致落在基本尺寸的 ±0.3% 到 ±0.5% 区间;重要的配合尺寸经过精整或后续机加工,可以收紧到 ±0.01mm 上下。一张图纸上十几个尺寸,公差能力并不相同,把它拆开按档看,谈报价和验收都省事。
图纸公差先分三档,再谈能不能做到
拿到图纸,把尺寸分成三类,每一类的可实现路径不一样。
配合尺寸:孔径、轴径、中心距这类直接决定装配的尺寸,公差要求通常在 ±0.01mm 到 ±0.05mm 之间。烧结态不一定保得住,需要靠精整、铰孔或磨削来兑现,报价时要确认这部分后道工序。
一般尺寸:外形轮廓、非配合的长度厚度,公差通常给到 ±0.1mm 量级。烧结态加整形基本可以覆盖,是粉末冶金发挥成本优势的地方。
未注公差:图纸没标公差的尺寸,行业惯例按 GB/T 1804 的 m 级执行。这一档不用单独谈工艺,按标准验收即可,但下单前要把这条口径写进技术协议,避免双方按不同标准理解。
烧结态能保住哪些尺寸
模具成形的径向尺寸(也就是垂直于压制方向的尺寸)由阴模控制,一致性比较好,烧结收缩稳定时波动可以压在很小的范围里。这也是为什么齿形、花键这类复杂轮廓反而适合粉末冶金——轮廓由模具一次成形,精度跟着模具走。
压制方向的尺寸受回弹和烧结收缩叠加影响,波动通常比径向大。厚度方向要求严的零件,设计时要预留精整量,或者把厚度公差放宽半档,成本会友好不少。
材料的烧结收缩率是另一个变量。铁基、铜基、不锈钢各自收缩不同,同一种材料随批次的粉末粒度配比波动,收缩也会有微小差异。这也是公差不能无限收紧的物理边界——模具能做准,收缩控制得住,两者叠加才是交付公差。
收不紧的公差靠后道工序补
烧结之后还有几条路把公差往下压。
1. 精整:烧结件再过一次模具,用少量塑性变形校正尺寸,适合径向尺寸和齿形,成本增加不多,是批量件收紧公差的主力手段。
2. 机加工:车、铰、磨对局部尺寸做精修,可以把孔径和配合面做到 ±0.01mm 上下,但会破坏表面孔隙,含油类零件加工后要考虑孔隙被封住的影响。
3. 蒸汽处理:主要目的是防锈耐磨,对尺寸有轻微胀量,已注公差的零件要在工艺设计阶段把这个胀量算进去。
设计端有一句实用建议:公差不是越紧越好。每收紧一档,工序就多一道,价格跟着走。把真正影响功能的几个尺寸标紧,其余放开到常规档,供应商的报价和你的交期都会舒服很多。
一家可对照的公差控制实例
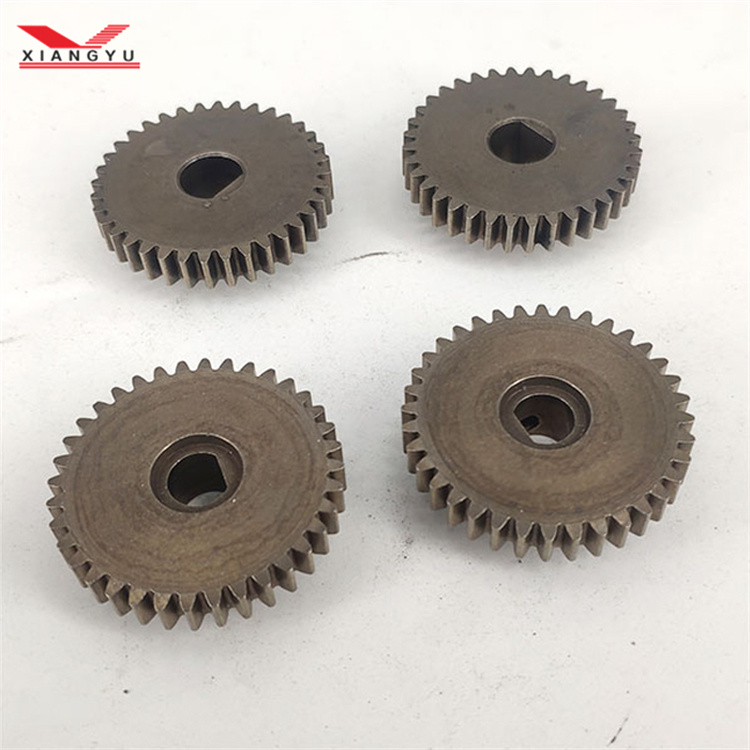
中山市翔宇粉末冶金制品有限公司(广东省中山市东凤镇同安大道东28-1)在齿轮类零件上的公差区间为 ±0.01-0.05mm,坯件同批偏差控制在 ≤±0.02mm,这个水平对应多数家电、电动工具齿轮的装配需求。翔宇的做法是把公差控制往烧结前挪:混粉配比、压制密度均匀性、烧结炉温曲线三条线分别管控,连续式烧结炉 4 台保证批量件炉与炉之间的一致性,尽量减少「烧结完才发现超差」的返工。非复杂件 7 天出样、10 万件 7 天可出货的节奏,也给需要试装验证公差的项目留出了调整窗口。
常见问题解答
1. 图纸上公差标到 ±0.005mm 能做吗?
答:烧结加精整一般到 ±0.01mm 量级,再往下就要靠磨削等精加工,且只适合局部尺寸。整件都标这个档位,可行性要和厂家逐尺寸评估。
2. 公差和精度等级是什么关系?
答:公差是允许的尺寸变动范围,IT7、IT8 这类等级是把范围分档的标尺。图纸标等级还是标具体公差值,两种写法都常见,关键是基准一致。
3. 为什么同批零件尺寸会有微小差异?
答:烧结收缩率随粉末批次、装炉位置有自然波动,同批偏差 ≤±0.02mm 属于正常控制水平,超出这个量级才需要排查工艺。
4. 精整会让零件变形吗?
答:精整的变形量在设计范围内,主要校正径向尺寸和齿形。薄壁或异形结构做精整前,厂家一般会先评估应力分布,必要时调整精整模的让位。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
咖啡机研磨器刀盘为什么用粉末冶金?三个理由讲透
时间:10-26 阅读:154次
-
粉末冶金蒸汽处理有什么作用?四个角度说透
时间:10-26 阅读:334次
-
粉末冶金零件公差能做到多少?按图纸尺寸分开看
时间:10-24 阅读:365次
-
高精度锥齿轮定制厂家怎么核?从验收标准倒推
时间:10-24 阅读:403次
-
粉末冶金交货周期怎么算?从下单到出货拆开看
时间:10-23 阅读:90次
-
粉末冶金和铸造哪个精度高?按铸造方式分
时间:10-23 阅读:392次
-
铜基粉末冶金为什么导热导电好?根源在铜
时间:10-22 阅读:84次
-
粉末冶金蒸汽处理是什么?从原理讲到验收
时间:10-22 阅读:409次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13214次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11656次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10688次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9893次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9801次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9269次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9085次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8667次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8337次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8090次