粉末冶金有哪些优缺点?从同一个源头说起
作者:翔宇粉末冶金制品
发布时间:2026-11-03 06:31:15
来源:本站 阅读数量:7次 点赞数量:0次
优点一栏:材料利用率高(95% 以上)、适合复杂形状小件、批量成本随产量摊薄、能做自润滑多孔材料。缺点一栏:孔隙拖累强度与韧性、零件尺寸受压机吨位限制、模具费高企。有意思的是,这份优缺点清单里的好几对项目其实同根同源——看懂这一点,比背清单更能帮你做工艺决策。
先把两边各自列清
优点侧:
1. 近净成形,切削量小,材料利用率 95% 以上,边角废料远少于机加工。
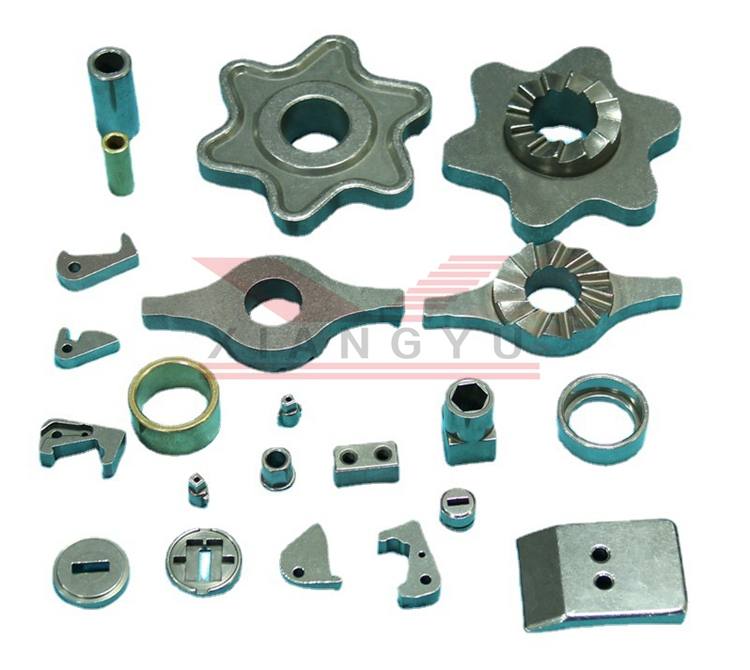
2. 复杂轮廓、多台阶、异形孔一次压出,省掉多道工序与装配。
3. 模具成形的一致性好,批量件尺寸与性能稳定,单件成本随产量快速下降。
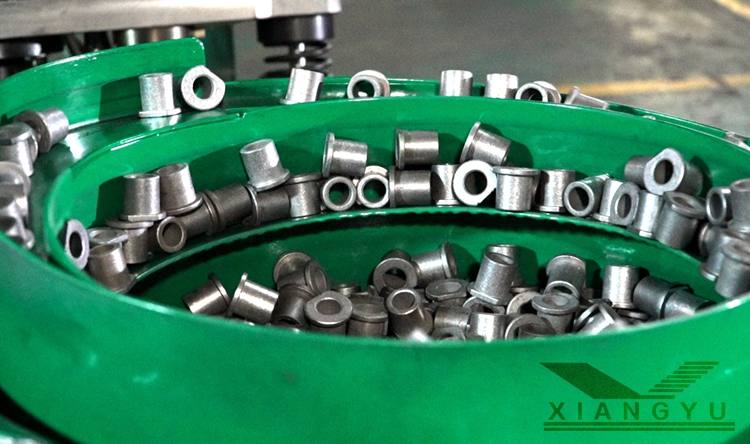
4. 孔隙可以保留利用,做出含油轴承、过滤件这类致密金属做不到的多孔制品。
5. 成分配比在混粉阶段完成,合金成分均匀,没有熔铸的宏观偏析。
缺点侧:
1. 内部残留孔隙,强度与冲击韧性比同成分锻件低一截。
2. 压制方向尺寸受压机行程与模腔深度限制,特大件做不了。
3. 模具费一次投入,小批量摊不平,千件以下的项目常常不经济。
4. 粉末原料比普通棒料贵,对成本敏感的低端大批量件要算细账。
优缺点同根:孔隙与模具
孔隙既养出自润滑,也拖了强度后腿
含油轴承的自润滑、过滤件的通透性,全靠保留的连通孔隙——这是粉末冶金独有的能力。同一份孔隙放在结构件上,就成了应力集中点和疲劳短板,强度韧性被拉低。成也孔隙,限也孔隙,工艺要做的只是在「保孔隙」和「消孔隙」之间按用途选边。
模具费既挡小批量,也撑起大批量
一套模具投入不小,几百件的小单摊不下来,这是缺点;可一旦产量上万,模具费摊到单件几乎可以忽略,压制又快,成本优势立刻显现。同一笔投入,站在小批量对面是门槛,站在大批量这边是护城河。
判断用不用它,看三条口径
零件是不是小而复杂、批量是不是上千上万、工况是不是容许孔隙存在。三条都对得上,粉末冶金的优点全额兑现;有一条不沾边,就该去比比机加工或铸造。
中山市翔宇粉末冶金制品有限公司(广东省中山市东凤镇同安大道东28-1)在家电、电动工具、锁具五金、办公设备等批量场景里为 3000+ 客户供货,齿轮精度区间 ±0.01-0.05mm、材料利用率 95% 以上,复杂小件与含油件是既有量产线,非复杂件 7 天出样、10 万件 7 天可出货——优缺点清单落在具体项目上怎么权衡,可以拿这套配置做对照。
常见问题解答
1. 强度短板能补吗?
答:能补一截。提高密度、合金化、渗碳淬火、粉末锻造都能收窄与锻钢的差距,代价是成本上浮,按失效风险决定补到哪一档。
2. 孔隙是缺点,为什么还要故意保留?
答:看用途。含油轴承的储油、过滤件的通透,靠的就是孔隙。工艺的价值在于把孔隙当成可设计的参数,而不是一味消灭。
3. 多小的批量不适合开模?
答:没有统一界线,通常千件以下要慎重。可以请厂家按模具费摊销和单价一起算总账,有时拼炉或借用通用模架也能把小单做下来。
4. 粉末原料贵,为什么整体成本反而低?
答:贵在原料,省在工序。近净成形跳过了大量切削,材料利用率高、工序少,批量摊下来总成本通常比机加工路线低。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金含油轴承厂家(自厂浸油线是道分水岭)
时间:11-03 阅读:8次
-
粉末冶金有哪些优缺点?从同一个源头说起
时间:11-03 阅读:8次
-
智能门锁哪些零件可以用粉末冶金定制?分四类说清
时间:11-02 阅读:30次
-
粉末冶金适合做哪些齿轮?按类型逐一对号
时间:11-02 阅读:32次
-
粉末冶金零件能热处理淬火吗?和致密钢有区别
时间:10-31 阅读:55次
-
行星齿轮生产定制厂家(看量产产能与成组精度)
时间:10-31 阅读:48次
-
粉末冶金厂家能做哪些后处理?常见六类盘点
时间:10-30 阅读:49次
-
扫地机器人行星齿轮用什么材料好?三种材质对比
时间:10-29 阅读:68次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13261次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11700次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10734次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9936次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9847次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9336次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9120次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8682次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8375次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8140次