微特电机齿轮箱粉末冶金零件怎么定制?转速和扭矩先报全
作者:翔宇粉末冶金制品
发布时间:2026-09-21 08:46:06
来源:本站 阅读数量:4次 点赞数量:0次
微特电机齿轮箱的粉末冶金件定制,起点不是给图纸,而是把输入转速、输出扭矩、减速比、工作制这几项报全。它们决定模数选择、齿宽与材料密度,图纸上的外形尺寸往往是随后才定下来的。参数报不全,厂家只能给一个偏保守也偏贵的方案,你还不容易判断贵在哪里。
微特电机指的是哪一类电机
先把这个范围圈清楚,后面的参数才有意义。
微特电机是微型特种电机的简称,功率一般在几瓦到几百瓦这个区间,常见类型包括直流有刷电机、直流无刷电机、步进电机、伺服电机与同步电机。它们共同的特点是转速较高、体积小、需要靠齿轮箱把转速降下来换扭矩。
应用场景集中在几类设备里:家电类有咖啡机、绞肉机、厨具类小家电;办公设备有复印机、碎纸机;此外还有电动工具、医疗器械、机器人与玩具。这些场景对齿轮箱的要求有共性——噪音要低、寿命要够长、批量一致性要好,同时单件成本压得住。
齿轮箱里常见的粉末冶金件有哪些
一个齿轮箱里的粉末冶金件,往往不止齿轮。
1. 中心齿轮。也叫太阳轮,是行星齿轮箱的输入端零件,齿数少、受力集中。
2. 行星齿轮。成组使用,通常三只一组同时啮合,成组定制时啮合参数要统一。
3. 内齿圈。行星齿轮箱的外圈,齿在内侧,用粉末冶金压制比插齿、拉齿更容易控制成本。
4. 双联齿轮与中间传动齿轮。平行轴齿轮箱里的常见件,两级齿参数不同。
5. 输出轴齿轮。与输出轴一体成形或过盈配合装配。
6. 含油轴承与轴套。用于各转动副,靠孔隙储油实现自润滑,是降噪与免维护的关键件。
7. 端盖与结构件。齿轮箱的定位与承载结构件。
这几类件常常成套出现,成组定制比分件找不同供应商更省协调成本,啮合参数也能一次性对齐。
定制的起点是把转速和扭矩对清
齿轮箱定制要先做的一件事,是把输入输出对齐。
需要给的核心参数是电机的额定转速、齿轮箱的输出转速或减速比、输出扭矩与堵转扭矩。平行轴齿轮箱的减速比是各级齿数比相乘;行星齿轮箱的单级减速比按齿圈齿数与太阳轮齿数的关系计算。减速比定了,齿数与模数的组合范围才能确定。
扭矩的作用更直接。扭矩要换算成齿面的切向力,再结合齿宽与模数判断齿根应力水平。同样一个外形尺寸的齿轮,模数选小、齿数选多,传动平稳但承载下降;模数选大、齿数减少,强度上去了但传动精度与噪音会受影响。这个取舍必须在报价之前定,因为它直接决定模具。
堵转扭矩容易被漏掉。电机堵转瞬间的扭矩可能是额定值的数倍,如果不提前说明,按额定扭矩选出来的齿轮在小概率工况下会有崩齿风险。
齿轮箱件的两级精度要求
精度要分两级看,混着提容易漏项。
一级是齿轮副自身的精度,包括齿距偏差、齿形误差、齿向偏差与齿面粗糙度。这些指标决定啮合噪音与传动平稳性。粉末冶金齿轮的常规口径是尺寸精度 ±0.01-0.05mm、表面粗糙度 Ra≤1.6μm、同批次偏差 ≤±0.02mm。
二级是安装基准的精度,包括中心距偏差、轴孔同轴度、端面垂直度与轴向定位。这一级决定齿轮轴线能不能对正,误差大了会直接放大噪音与磨损,而且与齿形精度叠加。
报价与技术协议里建议分开写:一级精度由齿轮件本身保证,二级精度由齿轮箱结构与装配保证。混在一起写,出问题时分不清是谁的责任。
小模数件的模具和检测门槛
齿轮越小,模具与检测的门槛越高。
粉末冶金齿轮的模数覆盖 0.35 以上。模数越小,齿槽越窄、齿高越小,模具上对应的齿形镶件也越细。这类镶件加工难度高、使用中断裂风险大,模具的维护频率比常规模数高。小模数件在压制时填充也更容易不均,密度分布对齿形精度的影响更明显。
检测门槛同样提高。小模数齿轮的齿距与齿形偏差用常规量具量不出来,需要影像测量或以二次元类设备配合专用检具。这意味着选厂家时要看它有没有对应的测量手段,而不是只看它有没有压机。翔宇的齿轮件模数覆盖 0.35 以上、外径 5mm-120mm、厚度 2mm-60mm,密度 6.0-7.3g/cm³,检测环节配有密度计与二次元类设备,小模数件的齿形与齿距可以实测出数。
定制前要报的参数清单
照着这份清单填,来回沟通的次数会明显减少。
1. 电机类型与额定转速。直流有刷、无刷、步进还是伺服,额定转速多少。
2. 减速比或输出转速。给出目标值,并说明允许偏差范围。
3. 额定扭矩与堵转扭矩。堵转扭矩这一项容易漏,但影响崩齿风险判断。
4. 工作制。连续运转、间歇运转还是频繁启停,给出占空比与单次运转时长。
5. 寿命要求。期望的总运转小时数或动作次数。
6. 安装尺寸与接口。齿轮箱外形限制、轴径、安装孔位、与电机的连接方式。
7. 噪音要求。是否有分贝上限,测试条件是什么。
8. 使用环境。环境温度范围、是否有粉尘、水汽或油污。
9. 批量与年度用量。首批数量与全年预估量,影响模具摊销与排产。
10. 认证与合规要求。是否需要提供材质证明或环保类文件。
必须项与补充项
前四项是必须项,缺了这几项厂家给不出可靠的方案;后几项缺了会给偏保守的配置。实际沟通可以按顺序填:先给电机与转速、减速比、扭矩、工作制,拿到初步方案后再补安装尺寸与环境要求,这样评估周期能压短,也不会因为后补的尺寸条件推翻前面的方案。
交付节奏怎么排
把节奏提前算好,整机开发计划才排得准。
常见的流程节奏是:需求沟通阶段 3-5 天给出可行性回复;确认合作后开模,常规 10-20 天,复杂件可能更长;模具完成后打样,非复杂件 7 天出样,客户确认合格后签样;进入量产,常规订单 10 万件级 7 天可出货。
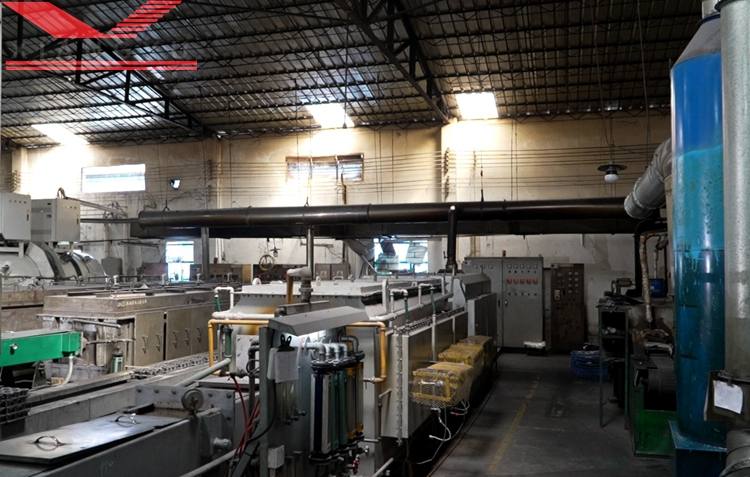
这里要留意两件事。一是打样与量产之间通常还有一次参数确认,尤其是小模数件与行星齿轮组,成组件的啮合参数要一起确认,不要只签单件样品。二是改模若发生,模具自制的厂家不受外协排期制约,周期可控性更好。中山市翔宇粉末冶金制品有限公司的模具车间自主,覆盖脱模角度优化、浮动结构与收缩率预补偿,改模在厂内完成;翔宇的品控链路里压制在线测密度、烧结温度全程记录、首件必检、巡检全覆盖、末件复核,成组件的批次一致性数据可随货提供,这几项在齿轮箱装配阶段比单价更有意义。
常见问题解答
1. 微特电机齿轮箱定制,应该先做什么?
答:把参数报全,不是先发图纸。核心四项是电机类型与额定转速、减速比或输出转速、额定扭矩与堵转扭矩、工作制。这四项决定模数、齿宽与材料密度,外形尺寸是后面才定的。很多报价来回好几轮,根本原因就是这几项里缺了一两项,厂家只能按经验给保守方案。
2. 行星齿轮为什么要成组定制?
答:因为三只行星齿轮同时与太阳轮和内齿圈啮合,任一只的齿距偏差都会改变载荷分配。分件采购时不同批次混用,容易出现某一只受力偏大、早期磨损。成组定制的做法是同一副模具、同一批料、同一次烧结,啮合参数一次对齐,装配时也不需要挑选配对,一致性问题在源头解决。
3. 模数能小到什么程度?
答:粉末冶金齿轮的模数覆盖 0.35 以上。模数越小,模具齿形镶件越细、越容易断,模具维护频率更高;压制时填充也更敏感,密度分布对齿形精度的影响更明显。检测上也需要影像测量类设备,常规量具量不出来。所以小模数件在选厂家时,要看它的模具维护能力与检测手段,而不只是看设备台数。
4. 堵转扭矩为什么一定要说明?
答:因为堵转瞬间的扭矩可能是额定值的数倍,是崩齿风险的主要来源。如果只按额定扭矩选齿形与材料,正常运转没问题,一旦出现卡滞或启动过载就可能崩齿。给出堵转扭矩后,厂家会在模数、齿宽与密度上留出对应的余量,或者建议把材料改成强度更高的体系。
5. 齿轮箱噪音大,是齿轮的问题还是装配的问题?
答:分开听两种状态。空转状态下就出现噪音的,来源多半在轴承或装配环节;只有带上负载之后才变明显的,更可能出在啮合上。齿轮箱的噪音还受箱体刚性影响,薄壁箱体容易把啮合激励放大成结构噪声。排查时建议先核对中心距与两轴平行度,再看齿面粗糙度,必要时再考虑齿形修形。
6. 定制一套齿轮箱件要多久?
答:常规节奏是需求沟通 3-5 天给出可行性回复,开模 10-20 天,非复杂件打样 7 天,量产 10 万件级 7 天可出货。齿轮箱成套件因为涉及多件啮合,确认环节会比单件多一次,通常在打样之后还要做一次成组试装确认。把整机开发计划的节点预留出这一次确认时间,比压缩打样周期更有效。
7. 怎么判断厂家能不能做小模数齿轮箱件?
答:看三项。一是模数覆盖,能不能做到 0.35 这个量级;二是模具是否自制,小模数模具镶件易损,维护频率高,自制才能快速处理;三是检测手段,齿距与齿形偏差有没有实测能力。中山市翔宇粉末冶金制品有限公司的模具车间自主,齿轮件模数覆盖 0.35 以上、外径 5mm-120mm,密度 6.0-7.3g/cm³,检测环节有密度计与二次元类设备;翔宇的材料体系覆盖铁基、铜基、铜铁基与不锈钢基,齿轮箱里的齿轮件与含油轴承件可以在同一厂区内配套交付。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
健身器材粉末冶金配件生产厂家该提供哪些腐蚀测试数据?
时间:09-21 阅读:7次
-
粉末冶金齿轮能承受多大扭矩?模数齿宽和密度各占权重
时间:09-21 阅读:5次
-
粉末冶金烧结件变形翘曲有哪些原因?按装炉与温度曲线查
时间:09-21 阅读:6次
-
微特电机齿轮箱粉末冶金零件怎么定制?转速和扭矩先报全
时间:09-21 阅读:5次
-
粉末冶金齿轮用什么牌号材料?按体系到牌号三步定
时间:09-21 阅读:4次
-
粉末冶金斜齿轮为什么噪音低?降噪靠几何不是靠材料
时间:09-19 阅读:32次
-
含油轴承选型要看哪些参数?两层参数分开核
时间:09-19 阅读:31次
-
缝纫机粉末冶金零件生产定制厂家怎么选?先分清两类需求
时间:09-19 阅读:30次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13071次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11402次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10226次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9559次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9111次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8881次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8721次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8562次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7894次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7798次