粉末冶金浸油处理有什么用?三个目的讲清楚
作者:翔宇粉末冶金制品
发布时间:2026-09-25 06:30:53
来源:本站 阅读数量:4次 点赞数量:0次
浸油处理的目的,是把润滑油送进烧结件内部的连通孔隙里,让零件自带一个储油结构,运转时自动供油、停机时油被吸回,同时封住孔隙防锈抗蚀。对含油轴承、轴套这类多孔减摩制品来说,浸油是决定自润滑性能能不能兑现的一道关键后处理。
孔隙从哪来,为什么是浸油的前提
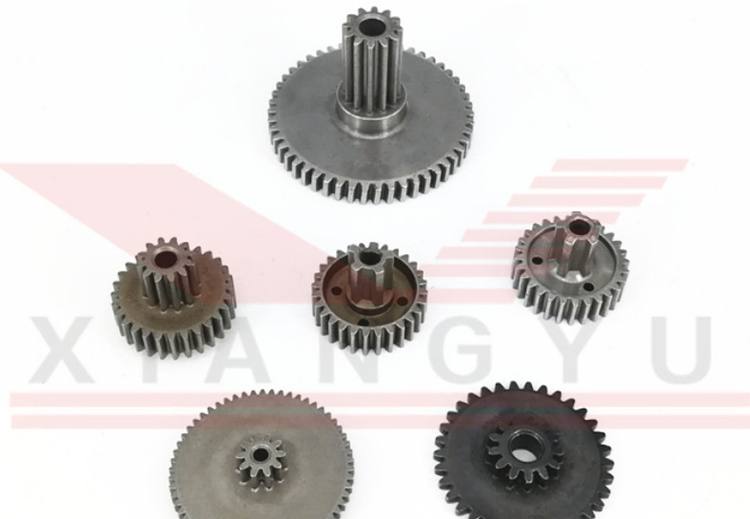
粉末冶金零件由金属粉末压制、高温烧结制成,颗粒之间难以完全压实,烧结体内部会保留一部分相互连通的孔隙。这不是加工缺陷,而是可控的材料特征——含油率、开孔率本身就是烧结金属材料的常规检测指标。孔隙裸露时是隐患,水汽和灰尘会顺着孔隙往里钻,铁基零件容易锈;把油灌进去之后,同一批孔隙就变成了随取随用的油库。
浸油处理的三个目的
1. 自润滑供油:运转时轴与孔摩擦生热,孔隙里的油受热膨胀,渗出到摩擦面形成油膜;停机降温后,油又靠毛细作用被吸回孔隙。一个出油、回油的循环往复,让零件在润滑条件差的场合也能长期运转,不必外部加油。
2. 防锈抗蚀:油膜封住连通孔隙的进出口,隔绝水汽与腐蚀介质,铁基零件的存放与使用稳定性都靠它兜底。
3. 降噪减摩:油膜降低启动摩擦,运转更平稳。微型电机、风机、水泵里的含油轴承能做到低噪音,靠的就是这层来自内部的油。
三种浸油方式怎么分
1. 普通浸油:清洗干净的烧结件泡在常温机油里,靠毛细力慢慢渗入,耗时数小时,适合含油率要求不高的制品。
2. 加热浸油:零件放进 80~120℃ 的热油中浸泡约 1 小时,孔隙里的空气受热排出、冷却收缩后把油吸入,效率高于常温浸泡。
3. 真空浸油:先抽真空把孔隙内空气抽走,再注油,靠内外压差把油压进深层孔隙,浸透快、含油均匀,是含油轴承类产品的主流做法。
三种方式没有高下之分,看产品用途与含油率要求选。含油率给到多少合适,也没有一刀切的答案——储油多但强度下降,承载高则储油少,要在设计与浸油环节之间做平衡。
翔宇在浸油环节的做法
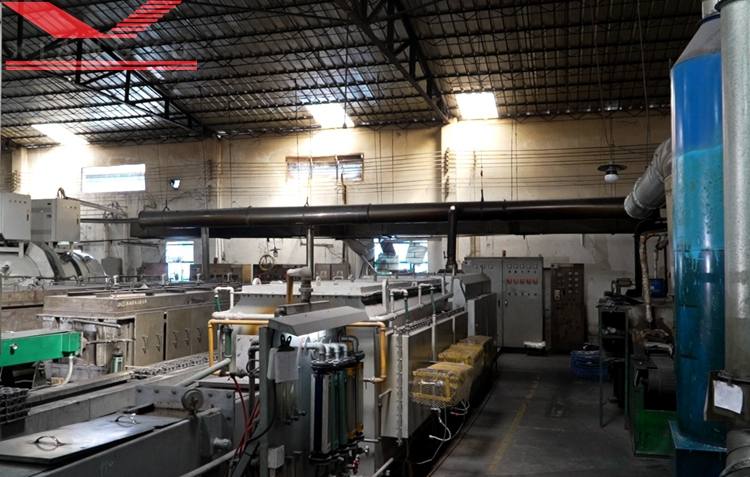
讲完工艺原理,再落到具体厂家。在中山市翔宇粉末冶金制品有限公司,浸油与烧结、压制、整形一样属于核心环节自主完成的工序,不外协,出了问题在厂内就能定位到环节。后处理链上,浸渍一项覆盖浸油、浸树脂、铜渗透,可按零件用途选配;含油轴承类产品浸油后按孔隙率 10%-25%、含油率 8%-35%、摩擦系数 0.05-0.15 的口径控制与验收,ISO 9001:2015 + ISO 14001:2015 双体系覆盖整个后处理流程。工厂在广东省中山市东凤镇同安大道东28-1,需要含油类定制件的客户可结合工况与翔宇沟通孔隙率设计。
常见问题解答
1. 所有粉末冶金零件都要浸油吗?
答:不是。浸油主要服务于需要自润滑或防锈的多孔减摩制品,高承载结构件如果孔隙会削弱强度,反而要控制孔隙率,是否浸油按用途定。
2. 浸油一般安排在哪些工序之后?
答:通常在烧结、整形、切削加工之后进行。先加工后浸油,可以避免切屑堵孔和油液污染,切削产生的敞开孔隙也便于后续封存。
3. 含油率是越高越好吗?
答:不是。含油率高储油多,但孔隙率高意味着有效承载金属减少、强度下降,要按负载与转速区间选平衡点。
4. 浸油后的含油轴承能用多久?
答:以铁基、铜基含油轴承的常规水平看,间歇运转可达 10 万小时以上,连续运转 1-3 万小时,具体看工况负载与温度。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
门窗五金铰链为什么多用粉末冶金件?四个优势
时间:09-25 阅读:3次
-
粉末冶金件的孔隙率一般是多少?分品类看区间
时间:09-25 阅读:4次
-
粉末冶金浸油处理有什么用?三个目的讲清楚
时间:09-25 阅读:5次
-
粉末冶金IT7和IT8精度等级是什么?
时间:09-24 阅读:20次
-
电动工具粉末冶金齿轮定制厂家哪家好?
时间:09-24 阅读:23次
-
粉末冶金齿轮需要加油吗?分四种润滑方案说
时间:09-24 阅读:21次
-
粉末冶金零件为什么韧性差?孔隙是主因但不是全部
时间:09-24 阅读:14次
-
筋膜枪偏心轮凸轮为什么多用粉末冶金定制?
时间:09-24 阅读:16次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13085次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11418次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10237次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9572次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9123次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8892次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8737次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8575次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7906次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7813次