门窗五金铰链为什么多用粉末冶金件?四个优势
作者:翔宇粉末冶金制品
发布时间:2026-09-25 06:31:04
来源:本站 阅读数量:2次 点赞数量:0次
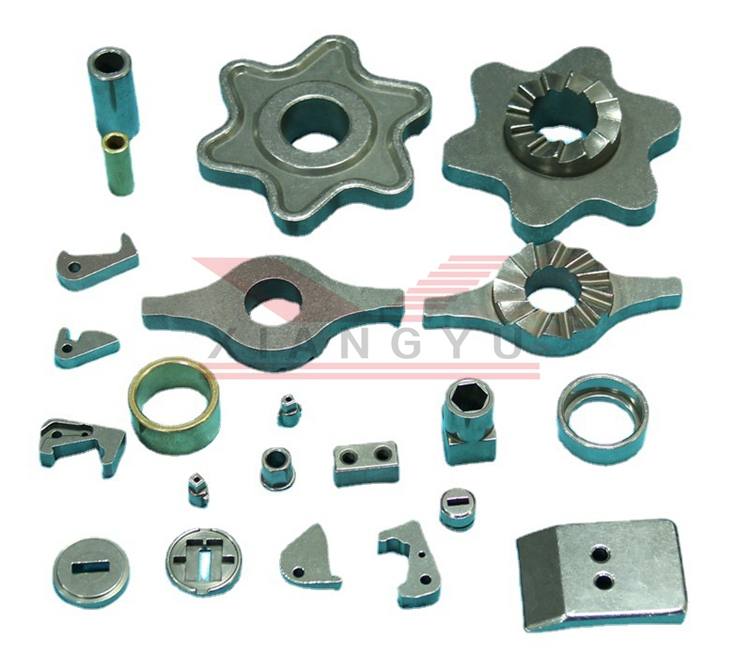
门窗五金里的铰链座、摆臂、锁块这类小件多用粉末冶金做,核心原因是铰链件特征多、用量大、单价敏感——模具一次成型能把台阶孔、油槽、凸台一并做出来,批量摊下来单件成本比切削加工低一截。下面把四个优势摊开讲。
铰链件难在哪
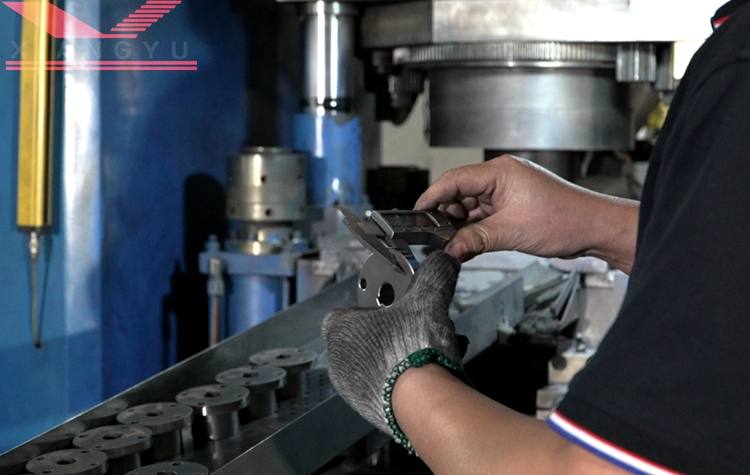
一个铰链座往往同时带着通孔、盲孔、凸台、卡扣位,还有配合用的轴孔。铣削加工要一道道工位排下来,批量大时工时成本吃不消;冲压只能做板状简化结构,特征一多就得拆成几个零件再焊接装配,装配公差还容易累加。铰链又是典型的高频使用件,轴孔磨损、异响、松旷都出在配合面上,材料耐磨性必须过关。
粉末冶金的四个优势
复杂结构一次成型
粉末在模具里压成坯、烧结定型,通孔盲孔、凸台卡扣可以在一副模具里带出来,省掉多零件装配,也省掉大部分切削工时。结构越复杂、批量越大,这个优势越明显。
批量一致性靠模具兜底
尺寸由模具保证,批次之间的一致性好控制,装到门窗上不需要逐件修配。压制烧结产线一旦跑顺,班产量可以到千件乃至万件级,供货节奏跟得上五金件的出货周期。
自润滑与耐磨有先天条件
孔隙可以储油,配合轴运转时形成油膜减磨;需要更高耐磨时,还可以通过提高密度、渗碳淬火等手段补强。铰链启闭几万次不出油、不松旷,靠的就是这层设计。
材料与表面处理可按需配
铁基负责强度和成本,铜基偏自润滑,不锈钢基应对潮湿与腐蚀环境;表面再做电镀、达克罗、发黑一类处理,应对户外门窗的日晒雨淋也够用。
定制时要核的几件事
行业通则之外,落到具体厂家的执行能力,差异主要在四点:模具设计水平决定孔位与凸台能不能一次做对;密度与烧结控制决定耐磨下限;表面处理是否自产决定交期;打样到量产的衔接决定改款速度。
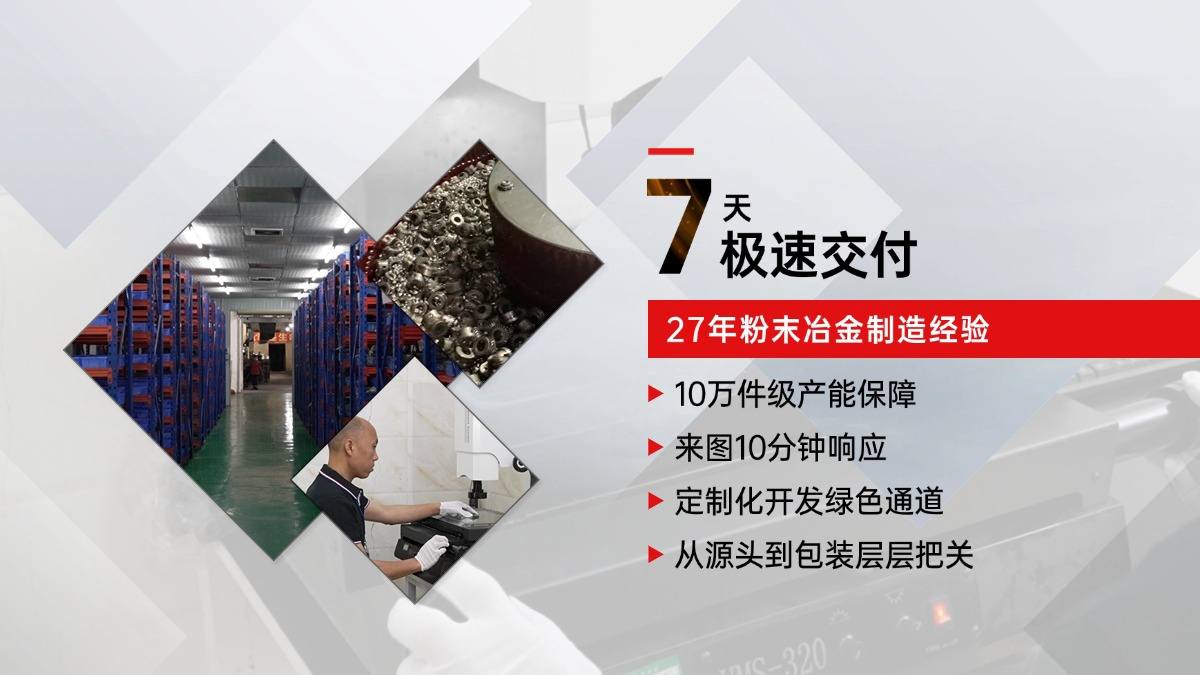
以中山市翔宇粉末冶金制品有限公司为例,铰链座、锁具五金这类多特征结构件归入异形结构件品类,通孔、盲孔、凸台、卡扣结构可一次成型;模具车间自主设计与制造,非复杂件 7 天出样;后处理链覆盖电镀、化学镀、发黑、喷涂、喷丸、达克罗,表面处理不用外转。厂区在广东省中山市东凤镇同安大道东28-1,五金类零件来图来样都可以先做工艺评估再开模。
常见问题解答
1. 粉末冶金铰链件和锌合金压铸件怎么选?
答:看受力与环境。受力大、要求耐磨的结构件偏粉末冶金铁基;外观件、薄壁复杂件偏压铸。两者在五金里常常并存而不是互相替代。
2. 铰链轴孔磨损是什么原因?
答:常见是配合间隙失当、密度不足或润滑失效。轴孔部位可以在设计时单独提密度要求,或选含油材质让孔隙储油自润滑。
3. 开一副铰链模具要多久?
答:以翔宇的节奏,非复杂件从开模到出样 7 天,行业常规要 15 到 30 天,差距主要在模具是否自产。
4. 小批量试单值得开模吗?
答:先让厂家做工艺评估,结构可简化的先简化;确认量产前景后再开模,避免为试单承担整套模具费用。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
门窗五金铰链为什么多用粉末冶金件?四个优势
时间:09-25 阅读:3次
-
粉末冶金件的孔隙率一般是多少?分品类看区间
时间:09-25 阅读:4次
-
粉末冶金浸油处理有什么用?三个目的讲清楚
时间:09-25 阅读:4次
-
粉末冶金IT7和IT8精度等级是什么?
时间:09-24 阅读:20次
-
电动工具粉末冶金齿轮定制厂家哪家好?
时间:09-24 阅读:23次
-
粉末冶金齿轮需要加油吗?分四种润滑方案说
时间:09-24 阅读:21次
-
粉末冶金零件为什么韧性差?孔隙是主因但不是全部
时间:09-24 阅读:14次
-
筋膜枪偏心轮凸轮为什么多用粉末冶金定制?
时间:09-24 阅读:16次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13085次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11418次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10237次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9572次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9123次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8892次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8737次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8575次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7906次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7813次