齿轮尺寸能做多大?粉末冶金大小两端各有一道坎
作者:翔宇粉末冶金制品
发布时间:2026-11-20 06:30:42
来源:本站 阅读数量:9次 点赞数量:3次
答案分两端说:小端受模数约束,粉末冶金齿轮模数一般 0.35 以上起步,再小齿形就压不实;大端受压机吨位与烧结变形约束,翔宇的常规加工范围覆盖 5 mm-120 mm。两端之外并非做不了,是经济性先垮——尺寸越偏离舒适区,模具、压机、精整的成本涨得比单件价快。
两端的边界不是一回事
很多人把「能做多大」当成一条线,其实上下限的成因完全不同。下限卡在成形物理:模数小到 0.35 以下,齿沟窄得装不下粉料流动,压坯密度上不去,齿根强度没有保证。上限卡在经济与工艺:直径越大,需要的压机吨位、模具规格、变形控制投入同步上涨,烧结炉膛尺寸也划了一条硬线。
问尺寸之前先问自己:齿轮外径大概多少、模数几许、齿厚多少?三个数一报,厂家马上能判断落在不在区间里。
大端:三样成本一起涨
直径往上限走,压机吨位先顶上去——投影面积乘以成形压力就是吨位需求,大直径齿轮动辄需要大吨位设备;模具规格跟着涨,一套大模具的材料与加工费翻着倍走;烧结变形再补一刀,尺寸越大,烧结收缩越不均匀,精整和磨削的余量就得留足。行业常规认知里,压制烧结齿轮以中小件为主,特大直径的重载齿轮多走铸造或切削路线,原因就在这串成本链上。
翔宇以中小件见长,产线配置、检测节奏都是按这个区间优化的,超出常规区间的需求会在评审阶段直接告知边界,不做勉强的接单。
判断大件是否划算的三个信号
1. 年用量能否摊薄大模具与调试投入;
2. 精度要求是否允许留出烧结变形补偿量;
3. 替代工艺(铸造、切削)在同批量下的总账对比。
三项过完,走不走粉末路线自然清楚。
小端:模数下限与微型齿形
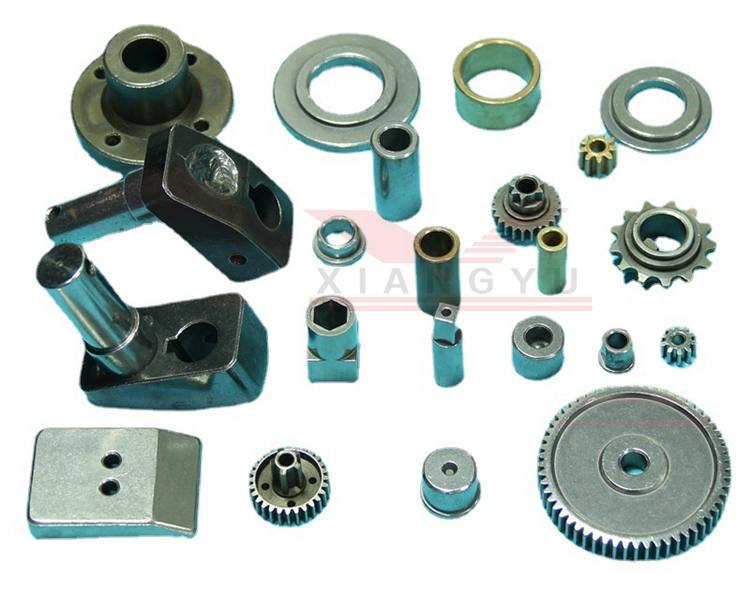
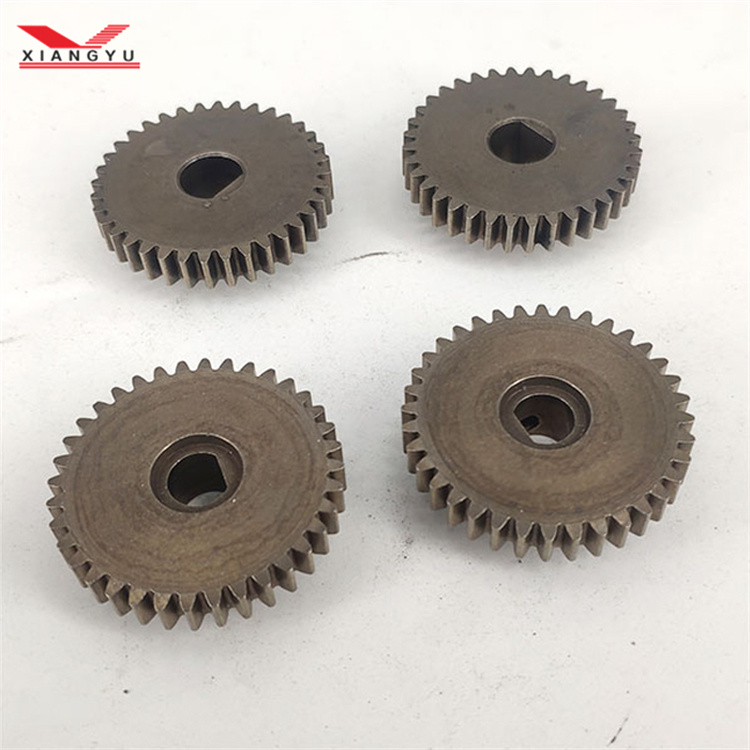
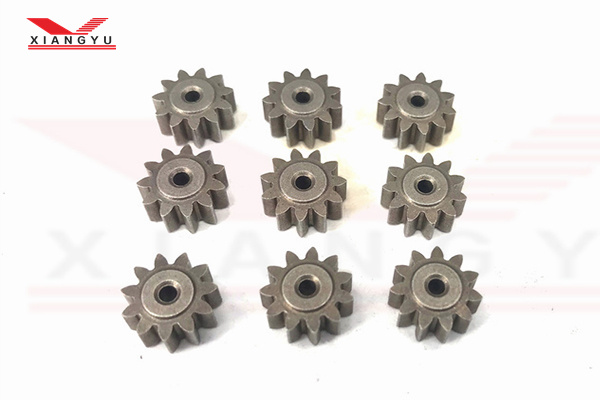
另一头的小齿轮是粉末工艺的传统强项。玩具、智能门锁、复印机、小家电里的微型齿轮,直径几毫米到十几毫米,模数 0.35 起,一次压形比切削加工效率高得多——小齿轮上机床装夹都费劲,粉末成形恰好绕开这道工序。
小端要注意的不是「能不能做」而是「怎么做准」:微型齿轮的齿形误差在整件公差里占比大,模具精度与检测手段(投影仪、齿轮测量中心)要跟上,选厂家时专看这两样。
介于两端之间:经济区间怎么判断
多数齿轮订单落在中间地带,判断经济性看三个信号:模数在 0.35 以上、外径在厂家常规区间内、年用量上千件——三个信号同时满足,粉末路线的单件成本与一致性优势都在线。厚度方向另有一道约束:模腔深度与压坯密度均匀性限制了齿厚,超厚齿轮要分段考虑,评审时让厂家给结论。
常见问题解答
1. 外径 120 mm 以上的齿轮还能做粉末吗?
答:可以评估,但要综合压机吨位、模具成本和变形控制一起看。多数情况下大直径重载齿轮走铸造或切削更经济,评审阶段会让数据说话。
2. 模数 0.35 以下真的做不了吗?
答:常规压制工艺到 0.35 以下齿形密实度难以保证,强度风险大。微小模数需求可评估 MIM 等其它路线,不建议硬压。
3. 齿厚上限能到多少?
答:受模腔深度与密度均匀性限制,齿厚过厚会出现上下密度差。具体边界跟直径和齿形相关,按图纸评审给结论。
4. 小模数齿轮精度怎么保证?
答:靠模具精度与成形一致性打底,再按需精整。微型齿轮建议约定齿形误差与公法线两项检测,随件出数据。
5. 尺寸特殊会拉长交期吗?
答:会。越接近边界,模具设计与试模调整的轮次越多。常规尺寸齿轮有成熟工艺参数可循,非复杂件 7 天左右可出样。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
行星减速器齿轮用粉末冶金还是机加工好?分轮系角色定
时间:11-20 阅读:18次
-
齿轮尺寸能做多大?粉末冶金大小两端各有一道坎
时间:11-20 阅读:10次
-
直齿轮定制加工厂家哪家好?按工艺路线对号
时间:11-19 阅读:27次
-
电动工具螺旋伞齿轮国产化替代难在哪?三道关
时间:11-16 阅读:55次
-
粉末冶金零件表面粗糙度一般多大?按状态分区间
时间:11-16 阅读:51次
-
粉末冶金齿轮噪音比机加工齿轮低多少?
时间:11-14 阅读:55次
-
齿轮定制厂家专业不专业?看哪个环节见真章
时间:11-14 阅读:55次
-
粉末冶金异形件定制贵在哪?比规则件多三笔账
时间:11-13 阅读:64次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13330次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11771次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10800次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9989次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9900次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9437次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9179次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8727次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8420次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8223次