行星减速器齿轮用粉末冶金还是机加工好?分轮系角色定
作者:翔宇粉末冶金制品
发布时间:2026-11-20 06:31:04
来源:本站 阅读数量:17次 点赞数量:2次
分角色定:太阳轮、行星轮这类中小模数的量产件,粉末冶金是主流路线;内齿圈因为内齿成形难,多数走机加工;整套减速器年用量只有几百台时,全机加工更灵活。行星减速器不是一个零件一道题,轮系里三种齿轮各有各的答案。
先看轮系里三种齿轮的角色
一套行星轮系由太阳轮、若干行星轮、内齿圈和行星架组成。太阳轮和行星轮是外齿轮、模数中小、三四个轮一起转;内齿圈是带内齿的大薄壁件;行星架管装配基准。三种零件的结构与批量特征不同,工艺选择自然分开做,笼统问「整套用哪种工艺」会把自己问糊涂。
太阳轮与行星轮:粉末路线的主场
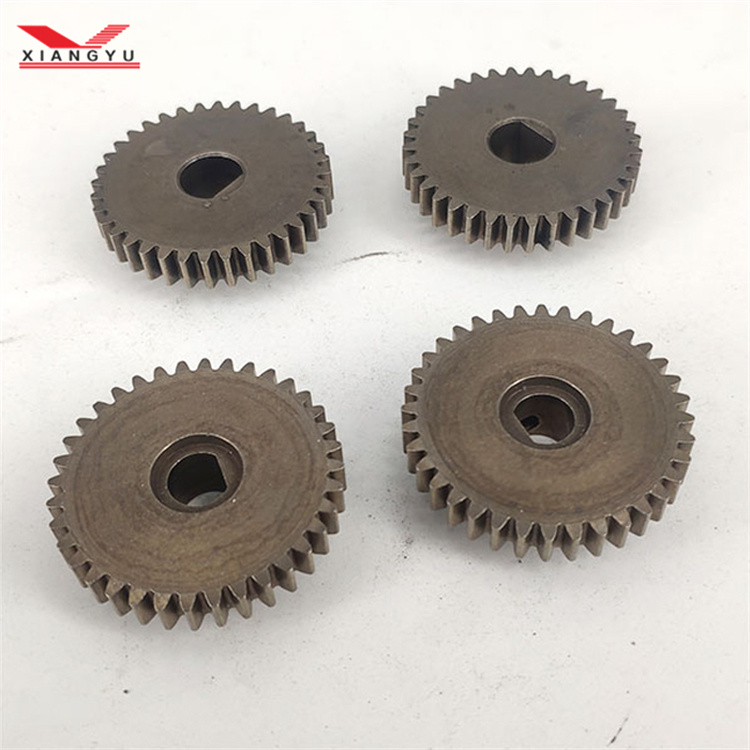
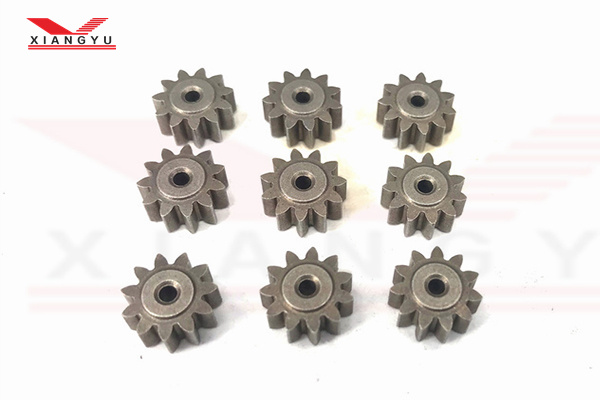
这两个角色是粉末冶金的舒适区:外齿形规整、模数在常见区间、年用量随整机放量,模具一次成形后单件成本随产量直线下滑,材料利用率 95% 以上。更关键的是成组要求——同一台减速器里三四个行星轮要一起啮合,齿厚、公法线的批内一致性直接决定装配手感与噪音。
粉末工艺靠同一套模具出件,批内一致性天然占优。翔宇做行星轮成组配套时,同批偏差控制在 ≤±0.02mm 口径内出组,成组交付正是行星轮系采购里区别于散件齿轮的地方。
内齿圈:为什么常走机加工
内齿的成形方向与压制方向垂直,模具做内齿型腔的难度高,烧结内齿圈的精度也难保。所以行业常规是内齿圈用插齿、拉齿工艺做,外径与配合面再车磨到位。小批量阶段甚至整套轮系都机加工,等定型放量后只把太阳轮行星轮转成粉末件——这种「混合轮系」是减速器行业的主流做法,不必强求统一工艺。
成组一致性:减速器的特殊考题
普通单件齿轮比精度,行星轮系比「一组齿轮像不像」。三个行星轮有一个齿厚偏了,装配时行星架就别劲,噪音和回程间隙跟着来。验收时要约定成组指标:同组齿厚差、公法线一致性、配对标记,比单件公差表更能兜住装配质量。
采购时建议在协议里写明的三项
1. 行星轮按组交付,组内齿厚差给出上限;
2. 太阳轮与行星轮的配对检测记录随件;
3. 批量替换件与首件用同一套模具制度。
载荷与寿命的边界
减速器扭矩大的场合,粉末齿轮要靠密度与热处理补强度:密度提到材料设计区间上部、齿面渗碳淬火后,中小功率减速器全程可用;大功率重载机型的心部强度裕度要求高,太阳轮这类高应力件仍以钢件切削为主。把额定扭矩、冲击频次、连续工作时间三项工况报给配套厂,让它给等效结论,比拿着工艺名头猜靠谱。
常见问题解答
1. 行星轮数量三四个,粉末件能保证互相一样吗?
答:同一模具同批压制,批内一致性是粉末工艺的强项。约定成组交付与组内齿厚差,装配差异能控制在手感可忽略的范围。
2. 内齿圈可以粉末成形吗?
答:个别简单内齿可以评估,但常规做法仍是插齿拉齿。内齿圈精度与成本两头算,机加工多数时候更划算。
3. 减速器样机阶段用什么工艺?
答:样机件全机加工,定型后太阳轮行星轮转粉末开模,内齿圈维持机加工,混合轮系衔接顺畅。
4. 粉末行星轮的寿命短板在哪?
答:在重载冲击下的心部韧性。中低载荷工况靠密度与热处理覆盖整机寿命,重载机型需要强度核算后再定。
5. 换供应商时成组件怎么过渡?
答:要求新厂按原轮系的齿厚与公法线实测值对表,先小批试装一组减速器验证噪音与回程间隙,再切换批量。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
行星减速器齿轮用粉末冶金还是机加工好?分轮系角色定
时间:11-20 阅读:18次
-
齿轮尺寸能做多大?粉末冶金大小两端各有一道坎
时间:11-20 阅读:9次
-
直齿轮定制加工厂家哪家好?按工艺路线对号
时间:11-19 阅读:27次
-
电动工具螺旋伞齿轮国产化替代难在哪?三道关
时间:11-16 阅读:55次
-
粉末冶金零件表面粗糙度一般多大?按状态分区间
时间:11-16 阅读:51次
-
粉末冶金齿轮噪音比机加工齿轮低多少?
时间:11-14 阅读:55次
-
齿轮定制厂家专业不专业?看哪个环节见真章
时间:11-14 阅读:55次
-
粉末冶金异形件定制贵在哪?比规则件多三笔账
时间:11-13 阅读:64次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13330次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11771次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10800次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9989次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9900次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9437次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9179次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8727次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8420次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8223次