减震器活塞粉末冶金件有哪些优点和缺点?
作者:翔宇粉末冶金制品
发布时间:2026-11-21 06:30:41
来源:本站 阅读数量:2次 点赞数量:0次
优点集中在三处:油孔与密封槽一次成形、孔隙含油叠加铁氟龙形成复合减摩擦、量产一致性好;缺点也明确:疲劳韧性比锻钢件低一截、铁氟龙结合对工艺要求高、高温工况要谨慎。这类活塞用在闭式减震总成里,选型时两头都要看,只听优点下单容易踩坑。
活塞在减震总成里干什么活
减震器活塞在缸筒内往复运动,通过阀片和油孔控制油液流动,把振动能量转化成热能耗散。它的工况有三个特点:高速往复、与缸筒全程滑动接触、油液中工作。对应到零件上,就是油孔节流精度、外圆与密封面光洁度、长期耐磨这三项要求,材料与工艺的选择都围绕它们展开。
优点一:结构特征一次成形
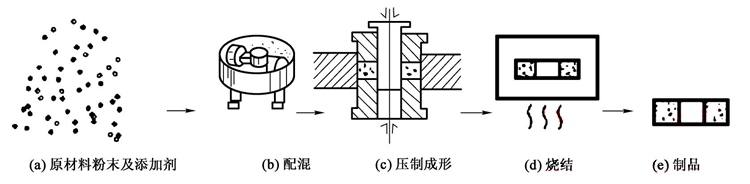
活塞上的油孔、阀片座、密封槽如果是切削件,每一样都是独立工序;粉末冶金压制烧结,这些特征在模具里一次成形,尺寸精度由模具保证。批量上千件之后,省下的工序与材料账相当可观——材料利用率 95% 以上,几乎没有切屑。
优点二:孔隙含油加铁氟龙的复合减摩擦
粉末活塞的孔隙可以储油,运转中自润滑;表面做铁氟龙(PTFE)类减摩处理后,摩擦系数进一步下降,跑合期短,与缸筒的贴合表现平稳。两个机制叠加,是这类零件区别于致密钢活塞的核心竞争力。
铁氟龙处理的两种落法
1. 浸渍型:减摩介质渗入表层孔隙,与储油形成复合润滑膜;
2. 涂覆型:表面形成一层减摩薄膜,靠前处理与固化工艺保证结合力。
两种路线的耐磨表现与成本不同,按总成的寿命指标选。
优点三:量产一致性
减震总成对阻尼一致性敏感,同批活塞的油孔位置与外圆尺寸若波动,阻尼手感就散。粉末工艺同模出件,同批偏差可以压到 ≤±0.02mm 量级。中山市翔宇粉末冶金制品有限公司按批次记录密度与尺寸数据,密度落在 6.0-7.3g/cm³ 设计区间的件才放行,一致性有台账可查。
缺点与适用边界
疲劳韧性:孔隙是应力集中点,承受剧烈交变冲击时,粉末件的疲劳上限低于锻钢件。重载高频冲击的减震场合要评估材料配方与密度档位,不能只比单价。
铁氟龙结合质量:减摩层与基体的结合靠工艺保证,前处理不到位会出现早期脱落,验收时要约定结合力与耐磨测试口径。
温度与介质:PTFE 类材料有各自的温度适用窗口,超温或油液添加剂腐蚀性强的工况,减摩层寿命要重新评估。
维修性:粉末活塞磨损后整体更换,不做修复,备件计划要把这一项算进去。
常见问题解答
1. 粉末活塞的油孔精度够节流用吗?
答:够。油孔由模具直接成形,位置与孔径一致性高,批量阻尼特性的离散度反而小于逐件钻孔的切削件。
2. 铁氟龙处理会不会堵住孔隙影响储油?
答:浸渍型工艺以填充浅层孔隙为主,深部储油结构保留,润滑与减摩两不误;涂覆型则主要作用于表面,选型时确认工艺路线即可。
3. 剧烈冲击工况能用粉末活塞吗?
答:要按载荷谱评估。中低冲击的减震场合是常规应用,高频重冲击需要提高密度或改配方,先核算再定。
4. 粉末活塞比切削活塞便宜多少?
答:批量上千件后综合成本明显更低,主要省在工序合并与材料利用率;小批量阶段模具摊销后未必便宜,按用量测算。
5. 验收时重点看哪几项?
答:外圆与密封面尺寸、油孔位置度、密度区间、减摩层结合力,四项都有数据报告的供应商,批次质量基本可控。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金质量检测项目有哪些?一张清单按工序过
时间:11-21 阅读:3次
-
减震器活塞粉末冶金件有哪些优点和缺点?
时间:11-21 阅读:3次
-
行星减速器齿轮用粉末冶金还是机加工好?分轮系角色定
时间:11-20 阅读:27次
-
齿轮尺寸能做多大?粉末冶金大小两端各有一道坎
时间:11-20 阅读:27次
-
直齿轮定制加工厂家哪家好?按工艺路线对号
时间:11-19 阅读:33次
-
电动工具螺旋伞齿轮国产化替代难在哪?三道关
时间:11-16 阅读:60次
-
粉末冶金零件表面粗糙度一般多大?按状态分区间
时间:11-16 阅读:59次
-
粉末冶金齿轮噪音比机加工齿轮低多少?
时间:11-14 阅读:59次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13332次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11773次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10805次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9992次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9902次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:9439次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:9181次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8728次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:8421次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:8224次