粉末冶金烧结后为什么要浸油?时机与流程讲透
作者:翔宇粉末冶金制品
发布时间:2026-10-09 06:30:54
来源:本站 阅读数量:2次 点赞数量:0次
浸油安排在烧结之后,是因为烧结件留下的连通孔隙正好当储油容器用——油渗进孔隙,运转时靠毛细与温差慢慢供给摩擦面,零件自带润滑。时机不能提前:烧结前渗进去的油在高温下会分解、碳化,直接毁掉烧结质量,所以这道工序只能卡在烧结完成、后续精整之前。
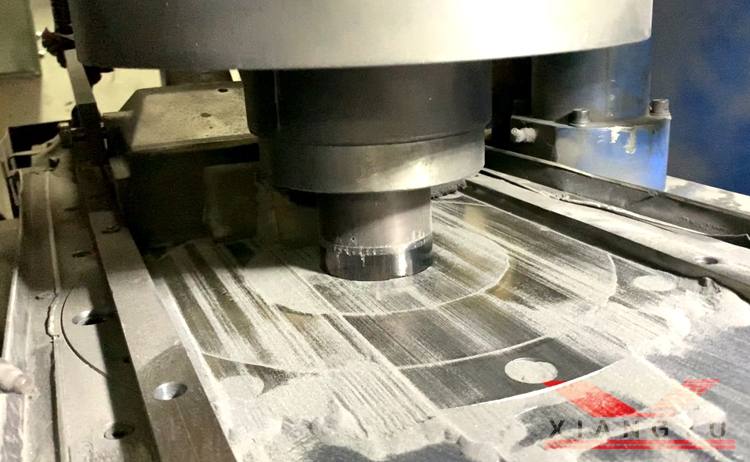
浸油在工艺链里的位置
烧结出炉的零件先经过清洗,去掉表面残渣与油污,随后进入浸油工序,甩净表面浮油后再做精整或防锈包装。整个顺序不能乱:烧结前浸油会碳化,精整后浸油会堵住需要配合的尺寸面,清洗跳过则脏东西跟着油一起渗进孔隙。工序排布对,浸油才有意义。
为什么孔隙是前提
压坯烧结后仍保留设计的孔隙率,这些孔隙大部分相互连通。浸油就是借这个网络把油送进零件内部——连通孔隙是油路,封闭孔隙进不去油。所以含油零件对密度有区间要求,密度压得太高,孔隙封闭,油就渗不进去了。
真空浸油的流程拆解
1. 清洗烘干。零件先去油去渣再干燥,带水进油槽会形成油膜隔断。
2. 抽真空。把浸油罐与零件孔隙内的空气抽走,孔隙内呈负压,这一步决定油能不能渗到深处。
3. 注油淹没。油面盖过零件,负压把油沿孔隙网络吸进去。
4. 加压保压。部分工艺再加压把油顶进更细的孔隙,保压几分钟到十几分钟。
5. 离心甩净。出罐后离心甩掉表面浮油,只留孔隙里的油,避免装配时污染配合面。
含油率怎么定
含油率不是越高越好。油多,自润滑周期长,但有效承力面积被挤占,强度下降;油少,运转一段就干磨。常规做法按孔隙率反推浸油量,让油占连通孔隙的合理比例;含油轴承类产品对含油率有明确口径,出货按口径抽检。油的品种按工况选:高低温、负荷与转速不同,油的黏度与添加剂体系跟着换。
批量生产里常见的问题
1. 油量不足:真空度不够或保压时间缩水,孔隙深处没进油,用一段时间就异响,靠提含油率抽检口径来拦。
2. 油品污染:回收油带进粉尘与金属屑,孔隙反而变成磨料仓,油品要按批次过滤更换。
3. 析油污染整机:甩油不净或油品黏度选低,存放运输中油往外渗,包装与配合面脏污,甩油工序的参数要按季节与油品校。
4. 高温失油:工况温度超过油品承受范围,油氧化流失后等于没浸,这类工况要换耐温油品或改固体润滑。
工序衔接决定浸油质量
浸油不是孤立一道工序,前接烧结密度、后接防锈包装。中山市翔宇粉末冶金制品有限公司(广东省中山市东凤镇同安大道东28-1)把浸油排在清洗与精整之间,按订单工况选油品与含油率口径,批量走真空浸油加离心甩油的组合,含油轴承与自润滑件按口径抽检出货。翔宇的密度按牌号控制在 6.0-7.3g/cm³,同批偏差不超过 ±0.02mm,孔隙状态稳定,浸油量才控得住;质量体系执行 ISO 9001:2015 + ISO 14001:2015,图纸评审阶段就会确认润滑方案,1 小时内出方案。
常见问题解答
1. 浸过油的零件还能电镀或蒸汽处理吗?
答:不能直接做。孔隙里的油会污染药液与炉膛,需要先除油,通常这两类处理要排在浸油之前,顺序要提前排好。
2. 含油零件存放久了油会不会干?
答:常温密封存放析出很慢,配合防锈包装可以放较长时间;高温环境存放会加速析油,入库条件要控制温度。
3. 浸油和封孔处理能同时要吗?
答:两者目标冲突。封孔把孔隙堵上,油就没了储藏空间;要自润滑就保留孔隙,要承压密封就封孔,评审时定方向。
4. 零件用了一段时间噪音变大,是油的问题吗?
答:有可能。先查含油率是否达标、油品是否适应工况温度,再排查磨损与装配,逐层定位。
感觉小编写得不错,给小编点个赞吧!
点赞最近更新
-
粉末冶金材料牌号有哪些?学会读字母数字就行
时间:10-09 阅读:2次
-
粉末冶金烧结时间多长合适?看材料与零件大小
时间:10-09 阅读:2次
-
粉末冶金烧结后为什么要浸油?时机与流程讲透
时间:10-09 阅读:3次
-
绞肉机粉末冶金齿轮厂家怎么挑?水洗防锈与噪音都要问
时间:10-08 阅读:19次
-
广东粉末冶金产业集群在哪里?看珠三角一线
时间:10-08 阅读:23次
-
粉末冶金零件表面氧化怎么办?先分清两类再动手
时间:10-08 阅读:18次
-
粉末冶金和CNC机加工哪个成本低?拆开算给你看
时间:10-07 阅读:26次
-
粉末冶金抗拉强度是多少?分材料看区间
时间:10-07 阅读:25次
栏目
热门阅读
-
粉末冶金精度高吗?精度可以达到多少?
时间:07-04 阅读:13146次
-
粉末冶金强度多少?强度不足原因是什么?
时间:09-23 阅读:11480次
-
粉末冶金与翻砂铸造的优劣对比
时间:08-25 阅读:10286次
-
粉末冶金与压铸的优劣对比
时间:08-25 阅读:9624次
-
粉末冶金与切削加工的优劣对比
时间:11-16 阅读:9165次
-
粉末冶金强度怎么样?为什么还被广泛应用?
时间:10-29 阅读:8930次
-
干货:粉末冶金制品的13种成型技术
时间:12-16 阅读:8809次
-
粉末冶金工艺优缺点分析,一文读懂
时间:07-08 阅读:8619次
-
粉末冶金究竟是什么?其特点以及工艺流程怎么样?立马为你分享
时间:02-24 阅读:7957次
-
粉末冶金零件蒸汽处理(蒸汽处理的基本原理)
时间:12-09 阅读:7877次